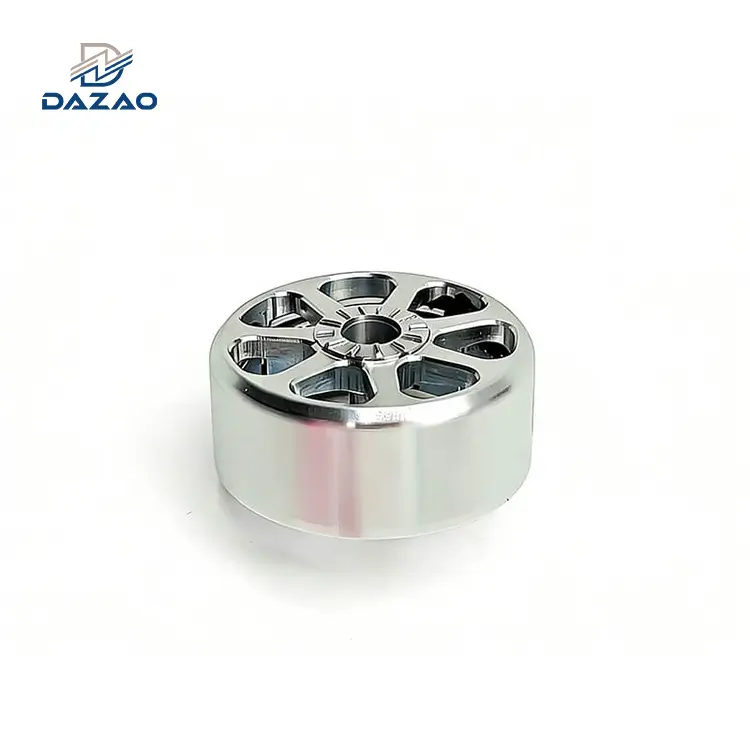
W świecieObróbka CNC, stal nierdzewna jest jak temperamentna supergwiazda. Wygląda świetnie, jest odporny na rdzę i jest mocny. Dzięki temu jest to najlepszy wybór w przypadku urządzeń medycznych, części lotniczych i-wysokiej klasy elektroniki.
Wielu mechaników pracowało w hali produkcyjnej. Jeśli ich zapytasz, powiedzą ci, że obróbka stali nierdzewnej jest trudna.
Częstym błędem jest założenie, że „metal to metal” i stosowanie tegoobróbka aluminiumlogika do stali nierdzewnej. Rezultatem są często katastrofalne-połamane narzędzia, wypaczone części, opóźnione projekty i szybko rosnące koszty.
Jako inżynier z ponad 20-letnim doświadczeniem byłem świadkiem niepowodzeń wielu projektów. Dzieje się tak często, ponieważ ludzie nie doceniają trudności w obróbce stali nierdzewnej.
W tym artykule nie tylko powiem, że jest to trudne,-wyjaśnię dlaczego. Przyjrzę się temu z punktu widzenia fizycznego i metalurgicznego. Pokażę również, jak profesjonalne strategie DFM (Design for Manufacturability) mogą pomóc Ci stawić czoła tym wyzwaniom.
„Ukryta” nauka: dlaczego stal nierdzewna zachowuje się inaczej?
Aby rozwiązać problem, najpierw musisz zrozumieć przeciwnika. Stal nierdzewna nie jest trudna w obróbce po prostu dlatego, że jest „twarda” (tytan jest twardszy). Prawdziwym problemem jest tojego połączenie właściwości fizycznych jest wyjątkowo nieprzyjazne dla procesu cięcia.
Koszmar hartowania w pracy
Podczas obróbki aluminium lub mosiądzu materiał jest odcinany czysto. Stal nierdzewna zachowuje się inaczej. Jego struktura krystaliczna wzmacnia się pod wpływem odkształcenia plastycznego.
Pomyśl o zagniataniu ciasta,-im więcej pracujesz, tym staje się twardsze. Jeśli narzędzie tnące pozostaje na powierzchni, pociera zamiast ciąć lub porusza się zbyt wolno, materiał natychmiast twardnieje.
Następne przejście nie tnie już zwykłej stali,-uderza w utwardzoną „warstwę pancerza”, co prowadzi do szybkiego zużycia narzędzia lub katastrofalnej jego awarii.

Niska przewodność cieplna: dokąd ucieka ciepło?
To klasyczna pułapka fizyki. Podczas obróbki aluminium wióry odprowadzają większość ciepła. To narzędzie i przedmiot obrabiany są fajne.
Stal nierdzewna ma jednak niską przewodność cieplną-około jednej-jednej dziesiątej aluminium. Ciepło powstające podczas cięcia nie może się rozproszyć ani uciec wraz z wiórami. Zamiast tego koncentruje się na nowatorskich rozwiązaniach.
Temperatury na końcówce narzędzia mogą przekroczyć1000 stopni, zmiękczając powłoki narzędzi i powodując przedwczesną awarię narzędzia.

Wysoka ciągliwość i gumowate chipsy
Stal nierdzewna jest notorycznie „gumowata”. Pod mikroskopem zobaczysz, że materiał raczej się rozdziera niż ścina. Wióry mają tendencję do przyklejania się do krawędzi skrawającej i tworzą sięZbudowana-górna krawędź (BUE).
BUE pogarsza jakość powierzchni, zmienia geometrię narzędzia i znacznie zmniejsza dokładność obróbki.
Wskazówka dla profesjonalistów:
Kluczem do walki z hartowaniem jestciągły ruch. Nigdy nie pozwalaj, aby narzędzie pozostało na powierzchni. Stosuj wystarczająco duże posuwy, aby narzędzie skrawało, a nie pocierało.
5Typowe awarie w obróbce CNC stali nierdzewnej
Jeśli Twojemu dostawcy brakuje doświadczenia, po dostawie możesz napotkać następujące problemy. Nie są to przypadkowe problemy z jakością,-są to bezpośrednie konsekwencje zachowania materiału stali nierdzewnej.
1. Szybkie zużycie i uszkodzenie narzędzia
Wysoka temperatura i utwardzanie przez zgniot znacznie skracają żywotność narzędzia. Częste zmiany narzędzi lub odchylenia wymiarów są silnymi wskaźnikami nadmiernego zużycia narzędzia.

2. Słabe wykończenie powierzchni i drgania
Wysokie siły skrawania powodują, że stal nierdzewna jest podatna na drgania. Niewystarczająca sztywność maszyny lub niestabilne mocowanie powoduje widoczne ślady wibracji, gorszą estetykę i gorszą skuteczność uszczelnienia.
3. Niestabilność wymiarowa wynikająca z rozszerzalności cieplnej
Stal nierdzewna znacznie rozszerza się pod wpływem ciepła. Część może mierzyć tolerancję podczas obróbki, aby po schłodzeniu do temperatury pokojowej skurczyć się poza tolerancją.
W hali produkcyjnej zdarza się to częściej, niż ludzie się spodziewają.
Kiedyś mieliśmy obudowę 304, która podczas-kontroli w trakcie procesu wyglądała idealnie. Po ostygnięciu CMM opowiedziała inną historię.
4. Obniżona odporność na korozję
Tak-nawet stal nierdzewna może rdzewieć. Jeśli ktoś używa narzędzi lub osprzętu ze stali węglowej-, mikroskopijne cząsteczki żelaza mogą zanieczyścić powierzchnię. Po kilku miesiącach pojawia się rdza, która niszczy warstwę pasywną.

Wskazówka dla profesjonalistów:
Zawsze pytaj swojego dostawcę:"Czy korzystacie z dedykowanych narzędzi do stali nierdzewnej?”
Zanieczyszczenia-krzyżowe to-najczęstsza przyczyna korozji po dostawie.
Wielu z tych niepowodzeń można uniknąć przy właściwym podejściuDFMprzegląd przed obróbką. W Dazao nasi inżynierowie sygnalizują to ryzyko podczas wyceny,-zanim przerodzi się ono w przekroczenie kosztów.
Wojny klas: 304 kontra. 316 kontra. 17-4 PH
Wybór materiału jest zawsze równowagą pomiędzy wydajnością i kosztem.
304 / 304L– Standard branżowy (i pułapka)
Przegląd:Najpowszechniej stosowana austenityczna stal nierdzewna o dobrej odporności na korozję.
Wyzwanie:Wyjątkowo podatny na utwardzanie przez pracę.
Zalecenie:Nadaje się do obudów i wsporników, ale nigdy nie lekceważ trudności w obróbce tylko dlatego, że jest powszechne.
316 / 316L – doskonała odporność na korozję, wyższy koszt
Przegląd:Zawiera molibden (Mo), zapewniający doskonałą odporność na korozję w środowiskach morskich i medycznych.
Trudność obróbki:Twardszy niż 304. Molibden zwiększa ścieralność, zmniejszając trwałość narzędzia o około 20–30%.
17-4 PH – Przyjaciel mechanika?
Przegląd:Martenzytyczna stal nierdzewna-utwardzająca się wydzieleniowo.
Rzeczywistość obróbki:Pomimo dużej wytrzymałości, w pewnych warunkach często obrabia lepiej niż 304. Chipsy łatwiej się łamią i są mniej gumowate.
Zalecenie:W przypadku-wytrzymałych i skomplikowanych części często lepszym wyborem jest 17-4 PH niż 304.

Jak sprostać wyzwaniu: specjalistyczne strategie obróbki?
Aby osiągnąć wydajność przekraczającą 99% w obróbce stali nierdzewnej, potrzebny jest mocny sprzęt i inteligentna kontrola procesu.
Wybór oprzyrządowania: węgliki i zaawansowane powłoki
Stal szybkotnąca-nie wchodzi w grę. Używamy narzędzi z mikro-węglika. Narzędzia te mają wielowarstwowe-powłoki, takie jak TiAlN. Powłoki te pomagają w odprowadzaniu ciepła i utrzymują smarowanie w wysokich temperaturach.
Chłodziwo pod wysokim-ciśnieniem (HPC) nie podlega-negocjacjom
Kilka kropli płynu chłodzącego nie pomoże. UżywamySystemy HPC przekraczające 1000 PSI, skierowany bezpośrednio na krawędź skrawającą.
· Rozbija gumowate chipsy
· Natychmiast usuwa ciepło z końcówki narzędzia
Konfiguracja sztywna i frezowanie współbieżne
Używamy przede wszystkimfrezowanie wspinające, gdzie narzędzie wchodzi w materiał przy maksymalnej grubości i wychodzi przy minimalnej grubości. Minimalizuje to tarcie powierzchni i zmniejsza utwardzanie przez zgniot.
Wskazówki DFM: Projektowanie części ze stali nierdzewnej w celu obniżenia kosztów
Inteligentne wybory projektowe mogą obniżyć koszty obróbkido 30%.
Unikaj głębokich ubytków i cienkich ścian
Głębokie otwory (L/D > 5:1) są niezwykle trudne w przypadku problemów z odprowadzaniem wiórów ze stali nierdzewnej. Cienkie ścianki łatwo wibrują pod wpływem sił skrawania, co utrudnia osiągnięcie wąskich tolerancji.
Zalecenia dotyczące promienia narożnika wewnętrznego
Unikaj ostrych narożników wewnętrznych. Jeśli promień naroża dokładnie odpowiada promieniowi narzędzia, siły skrawania gwałtownie rosną.
Najlepsza praktyka:
Ustaw promienie wewnętrzne nieco większe niż standardowe rozmiary narzędzi. Na przykład użyj R3,2 mm zamiast R3,0 mm. Pomoże to w płynniejszym włączaniu narzędzia.
Mądrze określaj tolerancje
Maszyny ze stali nierdzewnej powoli. Stosowanie tolerancji ±0,01 mm do-niekrytycznych elementów może podwoić czas obróbki. Stosuj wąskie tolerancje tylko w przypadku interfejsów funkcjonalnych.
Wskazówka dla profesjonalistów:
W przypadku tekstu lub logo wybierz znakowanie laserowe lub-obróbkę końcową zamiast grawerowania CNC. Drobne narzędzia do grawerowania łatwo się psują i znacznie wydłużają czas cyklu.
Jeśli nie masz pewności, czy Twój projekt będzie dobrze pasował do stali nierdzewnej, szybkoKontrola DFMmoże pomóc. Ta kontrola może często obniżyć koszty obróbki o 20–30%.
Jak wybrać odpowiedniego partnera CNC ze stali nierdzewnej?
Sama cena nie jest wyznacznikiem. Przed wysłaniem zapytania ofertowego oceń te trzy czynniki:
Sztywność maszyny:Niezbędne są-wytrzymałe maszyny. Lekkie maszyny wytwarzają drgania.
Specjalne doświadczenie ze stopu:Jeśli stal nierdzewna stanowi tylko 5% ich obciążenia, postępuj ostrożnie.
Kontrola termiczna i inspekcja:Pomieszczenia-z kontrolowaną temperaturą iKontrola CMMmają kluczowe znaczenie dla zarządzania rozszerzalnością cieplną.
Wniosek
Obróbka CNC stali nierdzewnej to prawdziwa bitwa inżynieryjna-napędzana fizyką, ciepłem i zachowaniem materiału. Jednak dzięki odpowiednim narzędziom, strategiom chłodzenia i zasadom DFM staje się to całkowicie wykonalne.
Nie pozwól, aby awarie w obróbce opóźniły Twój projekt. Jeśli potrzebujesz partnera, który spełnia tolerancje, wykończenie powierzchni i terminy realizacji, skontaktuj się z nami już dziś. Prześlij swoje pliki CAD i otrzymaj bezpłatną wycenę DFM oraz dokładną wycenę od naszego zespołu inżynierów.

Często zadawane pytania
1. Dlaczego stal nierdzewna jest trudniejsza w obróbce niż aluminium?
Odp.: Stal nierdzewna ma niską przewodność cieplną i dużą plastyczność, a praca-utwardza się natychmiastowo, jeśli narzędzie się pociera. Aluminium skutecznie odprowadza ciepło i łatwo się ścina.
2. Jakie chłodziwo najlepiej sprawdza się przy obróbce CNC stali nierdzewnej?
Odp.: Rozpuszczalna w wodzie-emulsja o dobrym smarowaniu dobrze sprawdza się w kontroli wiórów i usuwaniu ciepła. Stosują go-wysokociśnieniowe systemy chłodzenia.
3. Czy 304 czy 316 jest trudniejszy w obróbce?
Odp.: 316 to na ogół twardsza zawartość molibdenu, która zwiększa wytrzymałość i ścieralność, przyspieszając zużycie narzędzia.