

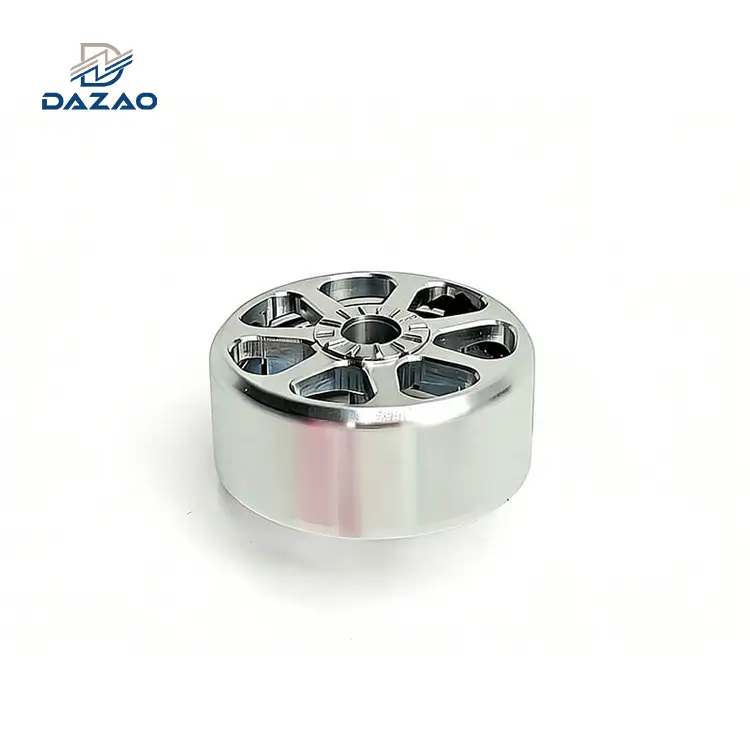
Precyzyjne aluminiowe obudowy silników FPV obrabiane CNC
Wyeliminuj galaretki i zderzenia przy wysokich obrotach-wywołane deformacją dzwonu dzięki certyfikowanemu wyważeniu G1 i wzmocnionym gwintom
Podstawowe punkty inżynieryjne:
Cienkie-profile ścienne o grubości do 0,80 mm z zerowymi-naprężeniami resztkowymi po obróbce.
Wyważanie dynamiczne ISO 1940-1 klasa G1.0 sprawdzone po obróbce powierzchniowej.
Fabrycznie-instalowane wkładki Helicoil 304 zwiększające wytrzymałość gwintu na ścinanie o 500%.
Utrzymanie koncentryczności gniazda łożyska w granicach 0,005 mm dzięki obrotowi z pojedynczym-zaciskiem.
Prototypy do szybkich testów funkcjonalnych wysyłane w ciągu 4 dni roboczych.
W 100% zautomatyzowana weryfikacja bicia optycznego i wymiarów współrzędnych.

Architektura precyzyjnej obróbki dla bezszczotkowych układów napędowych o wysokim-KV
Zaprojektowana produkcja kęsów kutych zapewniająca doskonałą integralność strukturalną w porównaniu z konwencjonalnymi odlewami
Dazao zapewnia precyzjęobróbka cnc Aluminiowa obudowa silnika FPVzespoły zaprojektowane specjalnie do napędu wielowirnikowego-o dużym obciążeniu. Wykorzystanie dużej-szybkościwieloosiowe-usługi toczenia CNC, wykonujemy obróbkę dzwonów wirników i podstaw stojanów bezpośrednio z certyfikowanych, litych kęsów kutych AL6061-T6 i AL7075-T6. Ta metoda odejmowania kęsów stałych całkowicie eliminuje porowatość wewnętrzną, puste przestrzenie strukturalne i zmiany masy, które często powodują degradację odlewanych korpusów silników podczas wysokich prędkości obrotowych.
Nasze linie produkcyjne wykorzystują specjalistyczne oprzyrządowanie do produkcjiCienkościenne aluminiowe elementy do obróbki cncdo nominalnej grubości ścianki 0,80 mm. Połączenie tokarki z pojedynczym-ustawieniem i toczeniemprecyzyjne frezowanie CNC w 5 osiachutrzymujemy koncentryczność kieszeni łożyska i wyrównanie czopa wału w granicach 0,005 mm. Obsługujemy standardowe obwiednie ramy stojana od 14xx do 40xx, zapewniając rozwiązania produkcyjne dla konkurencyjnych platform wyścigowych, kinowych dronów freestyle i autonomicznych przemysłowych UAV.

Dane techniczne i tolerancje obróbki
Kompleksowe limity produkcyjne, standardy stopów i progi metrologiczne
|
Wymiar inżynieryjny |
Specyfikacja produkcji |
Standardy i oprzyrządowanie metrologiczne |
|
Stopnie materiałów |
AL7075-T6, AL6061-T6, AL6082-T6, Ti-6Al-4V |
Bezpośredni surowiec MTR, ASTM B221 |
|
Możliwości obróbki |
Centra frezarskie 5-ośowe-, szybkie tokarki CNC |
Normy dokładności DIN ISO 2768-mK |
|
Obsługiwane obwiednie silnika |
Stojany 14xx, 18xx, 22xx, 23xx, 28xx, 31xx, 40xx |
Kompatybilny z wałkami 3,0 mm, 4,0 mm i 5,0 mm |
|
Krytyczne tolerancje otworów |
Otwory łożysk: ±0,005 mm; Funkcje OD: ± 0,010 mm |
Wielo-odrzutowy miernik powietrza, Zeiss Contura CMM |
|
Tolerancje geometryczne |
Koncentryczność mniejsza lub równa 0,010 mm, całkowite bicie promieniowe mniejsze lub równe 0,010 mm |
Ultra-precyzyjne czujniki zegarowe Formtester |
|
Minimalna grubość ścianki |
0,80 mm (0,031 cala) w przypadku-cienkich spódnic o profilu dzwonkowym |
Projektor optyczny o dużym-powiększeniu |
|
Chropowatość powierzchni |
Wewnętrzne kieszenie łożyskowe: Ra 0,4 µm; Profile: Ra 0,8 µm |
Profilometr chropowatości powierzchni Mitutoyo |
|
Ocena salda dynamicznego |
ISO 1940-1 klasa G1.0 przy 30 000 do 50 000 obr./min |
Wielopłaszczyznowy-równoważnik mikrodynamiczny |
|
Wzmocnienie zapięcia |
Otwory gwintowane M2, M3, M4; Fabrycznie-zainstalowane wkładki Helicoil |
Go/No-Śmierć do gwintów Go (klasa 6H/2B) |
|
Obróbka powierzchni |
Anodowanie MIL-A-8625 typ II, twarda powłoka typu III |
Miernik wiroprądowy-powłoki (limit ±2,0 µm) |
|
Czasy realizacji |
Prototypy: 4 dni robocze; Produkcja: 7–12 dni |
Pełna kontrola pierwszego artykułu AS9102 (FAI) |
|
Wielkość serii produkcyjnej |
1 jednostka do testów prototypów do 100,000+ jednostek |
Warstwowe, ochronne, komórkowe tace eksportowe |
Nasze obiekty ściśle przestrzegająobróbka aluminium-klasy lotniczejwytycznych, zapewniając sprawdzoną wytrzymałość na rozciąganie w każdej serii produkcyjnej.

Pierwotna-przyczyna Rozwiązania inżynieryjne i kontrola procesu
Praktyczne modyfikacje obróbki na podstawie-testów udarnościowych i danych dotyczących ugięcia dynamicznego
Przypadek 1: Łagodzenie słupka-Obróbka naprężeń szczątkowych w cienkich-ścianach dzwonów wirnikowych AL7075
· Zidentyfikowany tryb awarii:Obróbka dzwonów silnika 2306 do grubości płaszcza 0,80 mm w jednej ciągłej sekwencji cięcia skoncentrowała naprężenia szczątkowe w stopie. Po 14 dniach przechowywania w temperaturze{{4}pokojowej cienka spódnica uległa odkształceniu-od-około 0,030 mm. To przesunięcie pogorszyło balans dynamiczny z ISO G1.5 na G3.0, powodując poważne{11}}wibracje o wysokiej częstotliwości i zniekształcenia czujnika aparatu podczas lotu.
· Inżynieryjny standard korygujący:Ustanowiliśmy AProtokół łagodzenia stresu w trzech-etapach-: toczenie zgrubne, po którym następuje-naprężanie-w wysokiej temperaturze, wygrzewanie odprężające, pół-wygładzanie, wtórne sztuczne starzenie w niskiej-temperaturze i końcowe-toczenie wykańczające. Każda partia poddawana jest obowiązkowemu 7-dniowemu-utrzymaniu temperatury w pomieszczeniu, po którym następuje dodatkowa kontrola okrągłości CMM. Długoterminowe odchylenie okrągłości pozostaje w granicach 0,005 mm.
Przypadek 2: Zapobieganie wyciąganiu łącznika podstawy-podczas ekstremalnie dynamicznych zderzeń
· Zidentyfikowany tryb awarii:Gwinty wewnętrzne M3 gwintowane w podstawach stojanów z aluminium 6061-T6 wykazały powtarzające się ścinanie gwintu po 8–10 cyklach testów udarności z dużą prędkością.
· Inżynieryjny standard korygujący:StandaryzowaliśmyWstępnie-zainstalowane wkładki gwintowe Helicoil 304 ze stali nierdzewnejwe wszystkich podstawach stojanów freestyle i-o dużej udarności. Geometria otworu, głębokość gwintu i grubość środnika obwodowego zostały-przeprojektowane przy użyciu analizy naprężeń metodą elementów skończonych. To ulepszenie zwiększyło odporność na-wyrywanie nici o ponad 500%, jednocześnie utrzymując współczynnik zrywania gwintu w związku z uderzeniami-na poziomie poniżej 3%.
Przypadek 3: Eliminacja braku równowagi dynamicznej spowodowanej różnicami w warstwach anodowania
· Zidentyfikowany tryb awarii:Wyważanie dynamiczne przeprowadzone przed anodowaniem kolorowym spowodowało dryft równoważenia przy wysokich-obr./min. Ponieważ dzwony mikrosilników ważą tylko 8 do 15 gramów, różnica w anodowej powłoce tlenkowej wynosząca 5 µm pomiędzy górną pokrywą a dolną osłoną spowodowała przesunięcie obrotowego środka ciężkości.
· Inżynieryjny standard korygujący:Zaktualizowaliśmy sekwencję do aProcedura dynamicznej kalibracji po anodowaniu-. Dzwony poddawane są zgrubnemu toczeniu,-półwykończeniu i kończeniuusługi anodowania i wykańczania powierzchniprzed ostateczną obróbką czopów łożyskowych i dynamicznym dostrojeniem wyważenia. Odchylenia grubości powłoki utrzymywane są na poziomie mniejszym lub równym 2,0 µm, co gwarantuje absolutną zgodność z normą ISO G1.0 w przypadku gotowych jednostek.
Inżynierowie zatwierdzający nowe architektury silników mogą korzystać z naszych rozwiązańusługa szybkiego prototypowania CNCprzetestować te standardy-odciążania bezpośrednio na prototypowych płatowcach.

Porównanie techniczne: monolityczna obróbka CNC a konwencjonalne-odlewanie matrycowe
Porównanie właściwości konstrukcyjnych, metalurgicznych i mechanicznych dla projektantów silników UAV
|
Parametr funkcjonalny |
Toczenie monolityczne Dazao w 5 osiach CNC |
Konwencjonalna matryca-Odlewanie i tłoczenie |
|
Rotacyjna równowaga dynamiczna |
Zweryfikowano zgodność z normą ISO 1940-1, klasa G1.0 |
Niestabilny (zwykle klasa G6.3 do G16) |
|
Gęstość i porowatość materiału |
100% puste-Darmowy kęs z kutego pręta |
Porowatość wewnętrzna, wtrącenia żużla, mikro-pustki |
|
Strukturalna wytrzymałość na rozciąganie |
AL7075-T6 Granica plastyczności: ~503 MPa |
Kruchy odlew aluminiowy: 180 do 240 MPa |
|
Jednorodność grubości ścianki |
Profil kontrolowany 0,80 mm ± 0,010 mm |
Inconsistent Wall Sections (>Minimum 1,50 mm) |
|
Inwestycja w oprzyrządowanie i konfiguracja |
Zero opłat za twarde narzędzia, 4-dniowa konfiguracja DFM |
Formy matrycowe od 3500 do 8500 USD, czas realizacji 35 dni |
|
Odporność na zrywanie gwintu |
Gwinty ze stali nierdzewnej wzmocnione Helicoilem |
Gwinty z surowego odlewu aluminiowego podatne na zdzieranie |
Właściwości materiału i wytyczne dotyczące wyboru geometrii
Wytyczne dotyczące dopasowywania komponentów w oparciu o opór aerodynamiczny, budżety masowe i profile wpływu kinetycznego
1. Wybór surowca
· AL6061-T6 (Granica plastyczności: ~276 MPa):Standardowa specyfikacja dla komercyjnych wielowirnikowców, dronów geodezyjnych i platform filmowych. Zapewnia jednolite właściwości anodowania i wysokie rozpraszanie ciepła.
· AL7075-T6 (Granica plastyczności: ~503 MPa):Zalecany do zastosowań wyścigowych i freestyle'owych wymagających maksymalnej odporności na odkształcenia dzwonka podczas uderzeń bramy.
2. Geometria elementu konstrukcyjnego
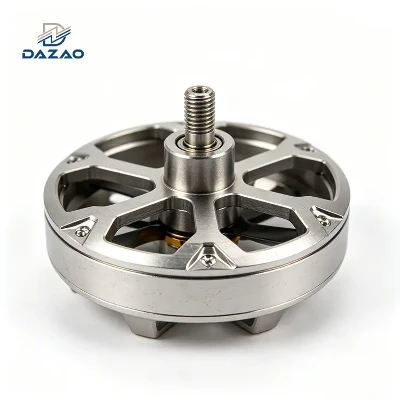
· Dzwony silnika wirnika:Precyzyjnie-obrobione z promieniowymi otworami wentylacyjnymi lub stopniowanymi powierzchniami-o niskim oporze. Stopnie ustalające magnesy i gniazda łożysk są obracane w jednej kolejności, aby wyeliminować szczeliny-nierównomiernego strumienia powietrza.
· Podstawy silników stojana:Obrobione maszynowo z-usztywnieniem krzyżowym,-przeprowadzeniem drutu przez kanały i standardowymi wzorami mocowania 12x12mm, 16x16mm lub 19x19mm.

Protokoły dotyczące metrologii i zapewnienia jakości
Wieloetapowa-weryfikacja wymiarowa, równoważenie dynamiczne i procedury śledzenia materiałów
· Weryfikacja przychodzącego surowca:Optyczna spektrometria emisyjna do weryfikacji składu chemicznego wraz z ultradźwiękowym wykrywaniem wad w celu zapewnienia integralności pręta zgodnie z ASTM B221.
· Podczas-kontroli wymiarowej w procesie:Krytyczne czopy łożysk i średnice pilota ustawienia stojana są poddawane ciągłemu monitorowaniu za pomocą skalibrowanych mierników wtykowych z rozdzielczością 0,001 mm.
· Zgodność CMM GD&T:Zautomatyzowane współrzędnościowe maszyny pomiarowe weryfikują bicie, prostopadłość i prawdziwe położenie względem rysunków technicznych 2D.
· Szybkie-równoważenie dynamiczne:Gotowe dzwony poddawane są-dwupłaszczyznowym wyważaniu dynamicznemu przy prędkościach do 50 000 obr./min, co pozwala osiągnąć standardy wyważenia klasy G1.0 ISO 1940-1.
· Metrologia i twardość powierzchni:Mikro-testery twardości i instrumenty-wirowe sprawdzają, czy głębokość warstwy anodowanej mieści się w docelowym limicie ±2,0 µm.
Sektory zastosowań i środowiska operacyjne
Precyzyjne komponenty napędowe wspierające wymagające wdrożenia w przemyśle lotniczym i robotyce

Napędy do dronów wyścigowych FPV i freestyle
Ultra-lekkie korpusy wirnika zdolne do ciągłej pracy z prędkością 45 000 obr./min. bez dynamicznego pogorszenia równowagi.

Kinematografia-Ciężkie wielowirnikowce do podnoszenia
Podstawy stojana o niskim-wibracji i wyważone obudowy silnika, które eliminują artefakty kamery-wywołane drganiami.

Przemysłowe i taktyczne zespoły UAV
Pogoda-zabezpieczonaUsługa obróbki CNC obudowy silnika uavczęści zaprojektowane z myślą o wydłużonych godzinach lotu operacyjnego.

Robotyczne siłowniki przegubowe i gimbalowe
Kompaktowy5-osiowa obróbka CNC obudowy silnika robotykiplatformy zaprojektowane pod kątem wieloosiowego-wyrównania serwomechanizmów.

Sub-Mikrobezszczotkowy napęd
SpecjalistyczneCzęści toczone mikro cnc o wysokiej tolerancjido kompaktowych UAV i specjalistycznych optycznych zespołów śledzących.

Konserwacja dronów na rynku wtórnym
Bezpośrednie-dopasowanieNiestandardowy dzwonek do wymiany silnika drona fpvkomponenty pasujące do dokładnych fabrycznych interfejsów mechanicznych.
Uzyskaj wycenę aluminiowych obudów silników dronów FPV obrabianych CNC
Często zadawane pytania

01.Jak zapobiegać wibracjom wideo przy wysokich{{0}RPM i galaretce w dzwonkach silników dronów?
02.Dlaczego dzwonki silnikowe z aluminium 7075 są bardziej odporne na zderzenia niż 6061 lub korpusy odlewane?
03.Jak zapobiec zdzieraniu się gwintów śrub mocujących silnik w podstawach aluminiowych?
04.Jak zapewnić ciasne pasowanie łożysk bez luzu na wale i pochyłości osiowej?
05.Czy anodowanie kolorowe może zakłócić dynamiczną równowagę lekkich dzwonków silnikowych?
06.Jaki jest typowy czas realizacji niestandardowych prototypów silników do dronów?
Przyspiesz produkcję silników do dronów dzięki Dazao Precision Engineering
Prześlij swoje rysunki CAD 2D i 3D (STEP, IGES lub DXF) do naszego biura inżynierskiego.
Otrzymaj obiektywną ocenę wykonalności DFM, analizę-zestawu tolerancji i przejrzystą wycenę produkcji w ciągu 24 godzin.
Skontaktuj się z nami

Popularne Tagi: obróbka cnc Aluminiowa obudowa silnika FPV, aluminiowy dzwonek silnika FPV 7075, precyzyjne części CNC do silników bezszczotkowych, cienkościenne aluminiowe elementy do obróbki cnc, obudowa silnika drona


