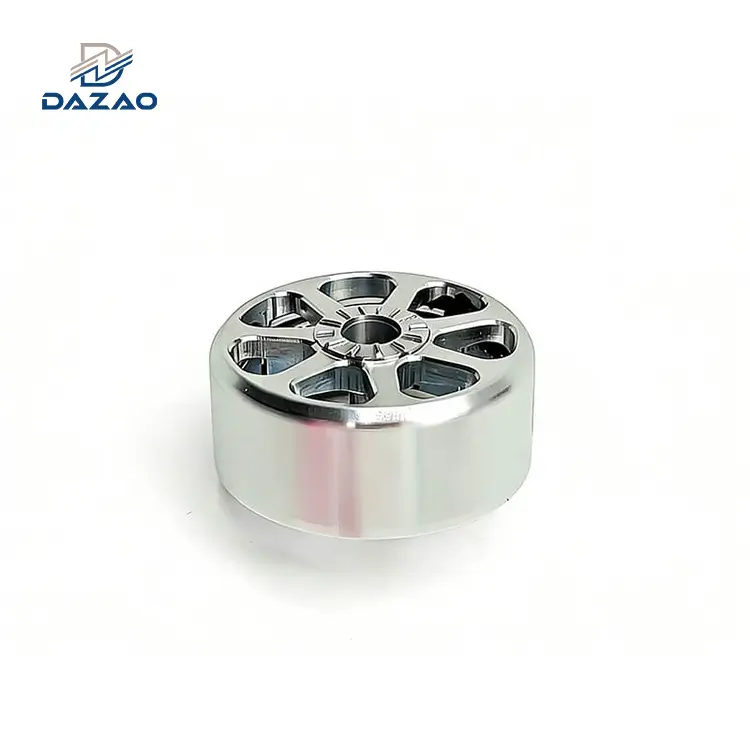
Precyzjamedyczne części aluminiowewymagają rygorystycznej kontroli naprężeń szczątkowych surowego kęsa,-zanieczyszczeń mikrostrukturalnych i rozszerzalności cieplnej podczas-frezowania wieloosiowego. Chociaż stopy lubiąAl6061-T6IAl7075-T651oferują doskonały stosunek wytrzymałości-do-masy i przewodności cieplnejczęści aluminiowe urządzeń medycznych,-sprzęt diagnostyczny i chirurgiczny niewszczepialny często nie przechodzi ostatecznej kwalifikacji z powodu opóźnionej relaksacji naprężeń, podpowierzchniowego krzyżowego-zanieczyszczenia żelazem i nieskompensowanego wzrostu powłoki.
W tym przewodniku technicznym opisano precyzyjne parametry doboru stopów, protokoły obróbki 5-osiowej, cykle termiczne odprężania i rygorystyczne metody weryfikacji jakości stosowane w Dazao w celu uzyskania wąskich tolerancji liniowych do ±0,0005 cala (±0,012 mm) w krytycznychkomponenty aluminiowe do wyrobów medycznych.
Medyczne komponenty aluminiowe: realia produkcyjne i podstawowe wyzwania inżynieryjne
ProdukcjaCzęści medyczne z aluminium obrabiane CNCprzedstawia wyzwania inżynieryjne różniące się od obróbki komercyjnej lub lotniczej. Aluminium jest powszechnie stosowane w{{1}analizatorach do diagnostyki in vitro (IVD), platformach obrazowania optycznego, robotyce chirurgicznej, automatyzacji laboratoriów i przenośnym sprzęcie monitorującym. Materiał zapewnia optymalną równowagę sztywności strukturalnej, niskiej gęstości masy (około 2,70 g/cm3), rozpraszania ciepła i działania nie-magnetycznego. Dla inżynierów poszukujących podstawowego przeglądu metod przetwarzania, przeglądanieprzewodnik po obróbce aluminium CNCzapewnia użyteczny kontekst dotyczący parametrów podstawowych przed zajęciem się specjalistycznymi standardami klinicznymi.

Wśród inżynierów-projektantów utrzymuje się błędne przekonanie, że aluminium jest powszechnie wybaczające podczas produkcji subtraktywnej. W zastosowaniach komercyjnych odpowiednie są standardowe tolerancje wymiarowe ± 0,005 cala (± 0,127 mm) i wykończenie powierzchni Ra od 1,6 do 3,2 µm. Jednakże,precyzyjne aluminiowe części medycznedziałają pod różnymi ograniczeniami:
· Zgodność ze sterylizacją:Komponenty narażone na cykle w autoklawie lub wycieranie-chemikaliami (czwartorzędowy amon, pary nadtlenku wodoru) wymagają-pozbawionej porów, jednolitej obróbki powierzchni, która nie toleruje mikro-pęknięć ani-zatrzymywania się płynu pod powierzchnią.
· Wyrównanie optomechaniczne:Wsporniki do stołów optycznych i wieloosiowe-stopnie pozycjonowania wymagają absolutnej płaskości geometrycznej w granicach 0,010 mm na rozpiętościach przekraczających 300 mm, aby zapobiec niewspółosiowości czujnika.
· Kompatybilność elektromagnetyczna (EMC):Jakiśaluminiowa obudowa urządzenia medycznegoczęsto służy jako główny ekran Faradaya dla elektroniki czujnika-o niskim poziomie szumów, co wymaga czystych przewodzących interfejsów obok zlokalizowanych-przewodzących powierzchni dielektrycznych.
· Czystość cząstek stałych:Elementy automatyki laboratoryjnej nie mogą wyrzucać mikro-zadziorów ani luźnych kryształów anodowych do otwartych studni mikroprzepływowych ani ścieżek laserowych.
Empiryczne dane produkcyjne z Dazao wskazują, że około 40% poprawek inżynieryjnych zostało wdrożonychmedyczne komponenty aluminiowewynikają z niezarządzanych zmiennych-po obróbce, a nie z głównych błędów ścieżki narzędzia. Problemy te obejmują nieprzewidziane wypaczenia po zwolnieniu mocowania, wyciekanie-chemikaliów z mikro-ślepych otworów z mikrogwintem oraz zakłócenia wymiarowe w otworach łożysk po anodowaniu twardą powłoką typu III.
Osiągnięcie powtarzalności wymiarowej w partiach o wielkości od 50 do 10 000 sztuk wymaga ścisłej kontroli struktury ziaren surowców, zrównoważonych procedur obróbki zgrubnej i etapów stabilizacji termicznej.
Wybór materiałów na części aluminiowe urządzeń medycznych: metalurgia stopów i integralność MRI
Wybór odpowiedniego gatunku stopu wpływa na wydajność-nośności elementu, dynamiczną trwałość zmęczeniową, stabilność-po obróbce i profil korozji.
Właściwości mechaniczne i termiczne medycznych stopów aluminium
|
Stop i temperament |
Granica plastyczności (MPa) |
Wytrzymałość na rozciąganie (MPa) |
Współczynnik rozszerzalności cieplnej (µm/m·K) |
Indeks obrabialności (podstawa 100) |
Podstawowe zastosowanie medyczne |
|
Al6061-T6 |
276 |
310 |
23.2 |
90 |
Medyczna obudowa aluminiowa, kolektory cieczy, wsporniki konstrukcyjne |
|
Al6082-T6 |
255 |
300 |
23.1 |
85 |
Ramy konstrukcyjne-o specyfikacji europejskiej, elementy podwozia diagnostycznego |
|
Al7075-T651 |
503 |
572 |
23.4 |
70 |
Ramiona robotów chirurgicznych o dużym-obciążeniu, nośniki sprzętu, połączenia o wysokim-naprężeniu |
|
Al5083-H111 |
145 |
290 |
24.2 |
75 |
Pompy kliniczne narażone na działanie wody morskiej/soli-, kriogeniczne elementy diagnostyczne |
|
MIC-6 (płyta odlewana) |
105 |
165 |
23.6 |
95 |
Precyzyjne podstawy optyczne, płytki-obsługujące płytki automatyki medycznej |
Analiza mikrostrukturalna: kęs walcowany a płyta narzędziowa odlewana
· Al6061-T6 (wytłaczany lub kęs):Podstawowy materiał dotczęści aluminiowe do urządzeń medycznychS. Wykazuje zrównoważoną granicę plastyczności, wyjątkową spawalność i niezawodnie przyjmuje powłoki konwersji chemicznej, a także anodowanie typu II/typu III. Struktura ziarna jest zorientowana wzdłużnie względem walcowania, co wymaga optymalizacji ścieżki narzędzia wzdłuż wektora ziaren, aby zminimalizować wybijanie krawędzi podczas-frezowania czołowego z dużą prędkością.
· Al7075-T651 (odciążony przez rozciąganie):Zawiera od 5,6 do 6,1% cynku i od 2,1 do 2,5% magnezu. Wybierane, gdy wymagana jest wysoka wytrzymałość właściwa-narzędzi chirurgicznych wrażliwych na ciężar lub przegubowych stawów robotów. Jednakże wysoka zawartość miedzi (1,2 do 1,6%) sprawia, że jest on bardziej podatny na korozję wżerową w środowiskach-silnie dezynfekowanych chlorkami, wymagających gęstego, twardego anodowania.
· Odlewane płyty narzędziowe MIC-6 i Al5083:Ciągła-odlewana mikrostruktura ziarnista o losowej orientacji ziaren. Odlewane płyty narzędziowe mają prawie-zero wewnętrznych naprężeń szczątkowych w porównaniu z płytami walcowanymi. Chociaż wytrzymałość na rozciąganie jest niższa, MIC-6 gwarantuje tolerancje grubości i płaskość powierzchni bez wypaczeń termicznych, co czyni go najlepszą opcją w zakresie precyzjiczęści aluminiowe do sprzętu diagnostycznego.

Eliminowanie podpowierzchniowego zanieczyszczenia ferrytem w aluminiowych częściach sprzętu do obrazowania
W zestawach do rezonansu magnetycznego (MRI), modułach optycznej tomografii koherentnej (OCT) i detektorach radiografii cyfrowej,części sprzętu do przetwarzania obrazu z aluminiummuszą pozostać-niemagnetyczne i strukturalnie czyste. Standardowe warsztaty obróbcze CNC obsługujące różne partie stali nierdzewnej (takiej jak 304, 316L, 17-4PH) i stali węglowej rutynowo wprowadzają mikroskopijne zanieczyszczenia krzyżowe do elementów aluminiowych.
Gdy frez palcowy z mikro{{0}wiórami lub krawędzią zawierającą mikroskopijne wióry żelazne styka się z aluminiowym przedmiotem obrabianym pod wysokim naciskiem (prędkości przekraczające 10 000 obr./min, posuw powyżej 0,1 mm/ząb), sub-mikronowe cząstki ferrytu są mechanicznie polerowane i osadzane w bardziej miękkiej osnowie aluminiowej (głębokość od 2 do 15 µm).
Konsekwencje w działaniu klinicznym:
1. Artefakty pola RF:Wbudowane cząstki ferromagnetyczne zniekształcają lokalne pola RF w urządzeniach MRI o ultra-wysokim-polu (od 3,0 T do 7,0 T), tworząc artefakty halo podczas skanów diagnostycznych.
2. Wżery galwaniczne:Podczas powtarzających się cykli pary w autoklawie (134 stopnie, 2,1 bara) osadzone cząstki żelaza działają jak mikro-katody w stosunku do otaczającej anody aluminiowej, inicjując miejscową-korozję wżerową podpowierzchniową pod warstwą anodową.
Protokoły zapobiegawcze Dazao:
· Dedykowane zestawy narzędzi, ściśle oddzielone od linii obróbki metali żelaznych, wykorzystujące frezy trzpieniowe z węglika spiekanego-single{0}}diamentu kryształowego (PCD) lub chemicznego osadzania z fazy gazowej (CVD).
· Oprawy dedykowane do metali nieżelaznych- (łóża próżniowe z aluminium lub mosiądzu 6061).
· Obowiązkowe badania powierzchni ferroksylowo-chemicznej według ASTM A380/A967 na partiach prototypowych w celu sprawdzenia, czy przed wtórną pasywacją lub anodowaniem nie ma wolnego żelaza związanego na powierzchni.
Strategie obróbki CNC dla aluminiowych obudów sprzętu medycznego i cienkich-obudów ściennych
Złożonyobudowa urządzenia medycznego CNCprojekty często obejmują obróbkę głębokich przegród wewnętrznych, skomplikowanych kanałów płynowych i-kieszeni redukujących wagę, w wyniku czego grubość ścian konstrukcyjnych wynosi poniżej 1,0 mm (0,039 cala).

Ograniczanie dynamicznego ugięcia w-cienkich obudowach urządzeń medycznych
Kiedy siły skrawania oddziałują na niepodparte cienkie ściany, ugięcie konstrukcyjne (δ) można modelować za pomocą wzoru na ugięcie belki wspornikowej:

Gdzie:
· Fcjest dynamiczną siłą cięcia prostopadłą do ściany.
· L to niepodparta wysokość ściany.
· E jest modułem sprężystości stopu aluminium (około 68,9 GPa dla Al6061).
· I to obszarowy moment bezwładności (I=w⋅t3/12, gdzie w to szerokość zagłębienia narzędzia, a t to grubość ścianki).
Ponieważ ugięcie jest odwrotnie proporcjonalne do sześcianu grubości (t3), zmniejszenie ścianki z 2,0 mm do 1,0 mm zwiększa ugięcie 8-krotnie przy identycznych parametrach skrawania. Prowadzi to bezpośrednio do stożka wymiarowego, miejscowych drgań i-niestandardowych-tolerancji profilu. Planując kompilacje pilotażowe, konsultuj się z dedykowanymPrzewodnik po tolerancji prototypu aluminium CNCgwarantuje, że początkowe-obwiednie geometryczne pozostaną możliwe do osiągnięcia przed inwestycją w oprzyrządowanie do produkcji seryjnej.
Konfiguracja frezowania 5-osiowego: wyrównanie punktu odniesienia i tłumienie drgań
Wykorzystanie zaawansowanych możliwości wieloosiowych-w ramach specjalizacjiUsługi obróbki CNC 5-osiowejzapewnia trzy podstawowe korzyści inżynieryjne przy skomplikowanym wytwarzaniuAluminiowe komponenty medyczne CNC:
:
1. Pojedyncza-architektura układu odniesienia:Złożone, wielostronne-części są wykonywane w jednej fazie mocowania, co eliminuje błędy-zestawiania punktów odniesienia w elementach pomocniczych i pozwala zachować tolerancje pozycjonowania geometrycznego w granicach 0,015 mm.
2. Krótkie stosunki długości narzędzia-do-średnicy (L/D):Dzięki przechyleniu głowicy wrzeciona narzędzia o niskim stosunku L/D (poniżej 3:1) uzyskują dostęp do głębokich wnęk bez nadmiernego zasięgu chwytu narzędzia, tłumiąc drgania harmoniczne i zapewniając chropowatość powierzchni poniżej Ra 0,4 µm.
3. Dynamiczne, prawdziwe-wektorowanie paszy:Utrzymanie optymalnego obciążenia wiórów na skomplikowanych zakrzywionych konturach zapobiega miejscowemu tarciu narzędzia i-utwardzeniu przez zgniot.
Dwuetapowe-wyżarzanie odprężające dla asymetrycznych monolitycznych obudów kęsów
Częsty tryb awarii obserwowany w dużych ilościachobudowa sprzętu medycznegoelementy wykonane z walcowanych pełnych kęsów mają opóźnioną sprężystość-powrotną (osnowa-po obróbce).
Kiedy znaczne ilości materiału (często 75 do 90% masy surowego kęsa) zostaną usunięte z asymetrycznej obudowy, wewnętrzna równowaga naprężeń szczątkowych rozciągających i ściskających z pierwotnego walcowania zostaje zakłócona. W przypadku obróbki w jednym agresywnym przejściu obróbki zgrubnej:
1. Element pozostaje tymczasowo płaski, gdy jest unieruchomiony hydraulicznymi lub pneumatycznymi uchwytami zaciskowymi.
2. Po zwolnieniu z uchwytu część natychmiast się rozluźnia, wykazując zniekształcenia łuku i skrętu w zakresie od 0,05 mm do 0,20 mm.
3. Przez kolejne 48 do 72 godzin następuje relaksacja naprężeń w-temperaturze pokojowej, powodując dynamiczny dryft wymiarowy, który przerywa płaszczyzny uszczelniające O-pierścień O-ring i przesuwa środki łożysk.
Aby wyeliminować opóźniony dryf wymiarowy w konstrukcjachaluminiowe części sprzętu medycznego, Dazao wykorzystuje etapową metodę wytwarzania-materiałów stabilizujących:
1. Symetryczna faza zgrubna:Materiał jest usuwany symetrycznie z górnej i dolnej powierzchni, pozostawiając równomierną warstwę wykończeniową o grubości 0,50 mm (0,020 cala) na wszystkich powierzchniach. Dynamiczne ścieżki frezowania o wysokiej-wydajności minimalizują lokalną koncentrację ciepła.
2. Pośrednie naprężenie termiczne-Cykl odprężania:Półobrobiony element-poddawany jest pośredniej stabilizacji termicznej w programowalnym piecu konwekcyjnym:
· Szybkość narastania: 50 stopni na godzinę do 240 stopni (464 stopni F).
· Czas namaczania: 2 godziny w stałej temperaturze.
· Szybkość chłodzenia: Kontrolowane chłodzenie pieca z prędkością <30 stopni na godzinę do 60 stopni przed wystawieniem na działanie powietrza.
· Wynik:Łagodzi ponad 85%-wywołanych obróbką i resztkowych naprężeń walcowania bez obniżania stanu mechanicznego poniżej nominalnej specyfikacji T6.
3. Pół-wykończenie i ponowne-datowanie:Część jest ponownie lekko-mocowana przy użyciu niestandardowych uchwytów próżniowych z monitorowaną siłą mocowania (< 15 N/cm²). Primary reference datums (A, B, C) are re-machined to establish absolute planar truth.
4. Końcowe wykończenie z dużą-szybkością:Przejścia wykańczające z dużą-prędkością (prędkość wrzeciona od 18 000 do 24 000 obr./min, prędkość posuwu 4500 mm/min) usuwają pozostały naddatek o grubości 0,15 mm za pomocą smarowania mikro-kroplami (MQL). Czasy kontaktu narzędzia pozostają minimalne, zapobiegając przenoszeniu ciepła do stabilizowanej struktury rdzenia.
Stosując ten protokół, Dazao utrzymuje ogólną płaskość w granicach 0,025 mm na powierzchni o wymiarach 600 mm × 400 mmmedyczna obudowa aluminiowapodstawa, gwarantująca hermetyczne uszczelnienie interfejsów podczas powtarzających się cykli czyszczenia klinicznego w-wysokiej temperaturze.
Mikro-funkcje i integralność montażu precyzyjnych aluminiowych części medycznych
Precyzjaelementy instrumentów medycznychi kolektory kontroli płynów wymagają elementów-obrobionych mikroobróbką, które współpracują z agresywnymi odczynnikami klinicznymi, wysokociśnieniowymi-przewodami hydraulicznymi lub ultra-czystymi próżniami analitycznymi. Projektowanie i obróbka tych mikro-elementów wymaga szczególnej uwagi na trwałość gwintu,- geometrię dławika typu O-ring i ryzyko uwięzienia płynu.

Architektura utrzymująca gwint: gwintowanie bezpośrednie a wkładki spiralne
Gwinty bezpośrednio gwintowanemedyczne części aluminiowestwarzają ryzyko awarii operacyjnej w przypadku powtarzających się cykli konserwacji. Wytrzymałość aluminium na ścinanie jest znacznie niższa niż w przypadku elementów złącznych ze stali chirurgicznej:
· Ograniczenia bezpośredniego dotykania:Dopuszczalne tylko w przypadku-pokryw dostępowych o konstrukcji niekonstrukcyjnej lub komponentów wewnętrznych składających się-z pojedynczych elementów. Bezpośrednie gwintowanie w Al6061-T6 pod wpływem wibracji dynamicznych prowadzi do zatarcia, zdzierania gwintu i wytwarzania mikroskopijnych cząstek.
· Wkładki z drutu spiralnego (Helicoil):Standard dla średniego-obciążeniawsporniki sprzętu medycznegoi obudowy. Rozkłada obciążenia statyczne i dynamiczne na szerszym obszarze ścinania w aluminiowym metalu nieszlachetnym.
· Klucz stały-Wkładki blokujące (Keysert/Keensert):Obowiązkowe w przypadku ramion robotycznych o wysokim-momencie obrotowym i dużym-naprężeniuczęści aluminiowe automatyki medycznej. Cztery klucze blokujące mechanicznie wciskają się w materiał macierzysty, zapobiegając-wycofaniu się wkładki podczas cykli termicznych lub pracy-z wysokimi wibracjami.
Ścieżka narzędziowa dławika uszczelniającego O-do celów diagnostyki płynów
Dlaczęści aluminiowe do sprzętu diagnostycznegopodczas obsługi optycznych komór próżniowych lub ciekłych odczynników, dławiki uszczelniające muszą zapobiegać zanikowi próżni i migracji cieczy. Strategie ścieżki narzędzia wewnątrz dławików typu O-o pierścieniu decydują o powodzeniu uszczelnienia:
· Specyfikacja wykończenia powierzchni:Dno dławika i ściany boczne muszą osiągnąć Ra 0,4 do 0,8 µm (16 do 32 µin).
· Kierunek ścieżki narzędzia:Frezy czołowe muszą poruszać się po ciągłej, koncentrycznej ścieżce narzędzia, równoległej do obwodu uszczelnienia. Promieniowe ślady narzędzi biegnące przez szerokość uszczelnienia działają jak ścieżki wycieku dla odczynników o niskiej-lepkości lub podciśnienia.
· Promień naroża:Dolne narożniki wewnętrzne muszą mieć promień przejścia od 0,10 mm do 0,25 mm, aby wyeliminować ściskanie pierścienia O-, a jednocześnie uniknąć ostrych wzrostów naprężeń w aluminiowym korpusie.
Zapobieganie uwięzieniu substancji chemicznych i odgazowaniu w głębokich mikro-ślepych otworach
W automatycznych analizatorach krwi, spektrometrach mas i systemach obrazowania-w wysokiej próżni główną przyczyną awarii pola jest opóźnione odgazowanie substancji chemicznych zprecyzyjne medyczne części aluminiowe.
Podczas produkcji głębokie, ślepe otwory gwintowane (stosunek głębokości- do-średnicy przekraczający 3:1, np. M2 × 0,4 przy głębokości gwintu 8 mm) zatrzymują płyny obróbcze-powierzchniowe-o wysokim napięciu, alkaliczne odtłuszczacze i kwasowe roztwory trawiące poprzez działanie kapilarne.
Gdy stosowane jest standardowe mycie w temperaturze otoczenia:
1. Napięcie powierzchniowe zapobiega wypieraniu przez czystą wodę DI gęstych płynów obróbkowych uwięzionych u podstawy otworu.
2. Podczas-wypalania po anodowaniu lub końcowego montażu pozostałe pozostałości chemiczne wysychają, tworząc krystaliczne sole.
3. Kiedy wyrób medyczny jest wprowadzany do użytku klinicznego w warunkach próżni lub kontrolowanej wilgotności, uwięzione sole absorbują wilgoć z powietrza i wylewają się.
4. To wyciekanie powoduje korozję otaczających gwintów, zanieczyszcza czujniki optyczne, powoduje szum elektryczny w tle i powoduje awarie podczas audytów cytotoksyczności ISO 10993.
Aby zagwarantować zerowe uwięzienie substancji chemicznych w kompleksieczęści aluminiowe urządzeń medycznych, Dazao wdraża zautomatyzowaną, wieloetapową-linię-odkażania:
1. Bezpośredni-wtrysk mikro-Płukanie dyszy:Do każdego mikro-ślepego otworu wprowadzany jest bezpośredni-docelowy wtrysk rozpuszczalnika pod ciśnieniem 8 barów, aby rozbić kapilarne blokady parowe.
2. Odtłuszczanie ultradźwiękowe o wielu-częstotliwościach:Części zanurza się w modyfikowanym rozpuszczalniku alkoholowym przy częstotliwościach wahających się od 40 kHz do 132 kHz, co powoduje usunięcie mikro-wiórów i pozostałości węglowodorów do skali sub-mikronowej.
3. Licznik wody dejonizowanej-Kaskada przepływu:Trzy-etapowe płukanie wodą DI monitorowane przez ciągłe czujniki rezystywności (utrzymanie czystości wody powyżej 15 MΩ·cm w temperaturze 25 stopni).
4. Pieczenie w głębokiej próżni-Na zewnątrz:Części przenosi się do termicznej komory próżniowej pracującej w temperaturze 105 stopni i 10⁻² mbar przez 180 minut. Wymusza to natychmiastową zmianę fazy i całkowite usunięcie wszelkiej wilgoci resztkowej lub lotnych związków z głębokich ubytków.
5. Kontrola optyczna boroskopu:100% inspekcja wideoboroskopem korzeni gwintów wewnętrznych w celu sprawdzenia braku utleniania, plam lub cząstek stałych.
Wykańczanie powierzchni i kontrola wymiarów aluminiowych części sprzętu medycznego
Obróbka powierzchni włączonakomponenty aluminiowe do sprzętu medycznegoto funkcjonalne bariery inżynieryjne, które decydują o odporności na korozję, izolacji dielektrycznej, współczynniku odbicia optycznego i dopasowaniu wymiarowym. Szczegółową analizę standardowych technik-przetwarzania końcowego można znaleźć w naszym artykuleprzewodnik po wykańczaniu powierzchni aluminiowychdla projektów oceniających galwanizację w porównaniu z alternatywami konwersji.

Anodowanie twarde typu II i typu III: równania wzrostu wymiarowego
Określenie obróbki powierzchni wymaga dokładnego obliczenia zmian wymiarowych. Anodowanie przekształca podstawowe aluminium w tlenek glinu (Al2O3) warstwa ceramiczna. Ta reakcja przenika do wewnątrz i jednocześnie narasta na zewnątrz:
ΔDzewnętrzny=+2⋅(0.50⋅Twarstwa)=+Twarstwa
ΔDotwór_wewnętrzny=−2⋅(0.50⋅Twarstwa)=−Twarstwa
Gdzie Twarstwato całkowita grubość warstwy anodowej. Około 50% grubości powłoki narasta na zewnątrz, a 50% wnika w metal podłoża.
|
Rodzaj leczenia |
Norma wojskowa / ISO |
Grubość warstwy (Twarstwa) |
Zmiana wymiaru na powierzchnię (+0.50⋅T) |
Twardość powierzchni (HV) |
Podstawowa funkcja kliniczna |
|
Typ II przezroczysty / anodowany kolor |
MIL-A-8625 typ II / ISO 7599 |
10 do 15 µm (0,0004 do 0,0006 cala) |
+5 do +7.5 µm (+0.0002 do +0.0003 cali) |
300 do 350 HV |
Osłony kosmetyczne, obudowa diagnostyczna,-bezkontaktowe wsporniki wewnętrzne |
|
Anodowanie w twardej powłoce typu III |
MIL-A-8625 typ III / ISO 10074 |
45 do 55 µm (0,0018 do 0,0022 cala) |
+22.5 do +27.5 µm (+0.0009 do +0.0011 cali) |
450 do 550 HV |
Korpusy narzędzi chirurgicznych, liniowe szyny ślizgowe, dynamiczne powierzchnie ścieralne |
|
Konwersja chemiczna (chromian) |
MIL-DTL-5541 typ II klasa 3 |
< 1 µm (< 0.00004 in) |
Pomijalny (±0,0 µm) |
Nie dotyczy (podłoże) |
Punkty uziemiające o niskiej-oporności, złącza ekranowane EMI/RFI |
|
Niklowanie bezprądowe (ENP) |
ASTM B733 / ISO 4527 |
15 do 25 µm (0,0006 do 0,0010 cala) |
+15 do +25 µm (+0.0006 do +0.0010 cali) |
500 do 900 HV (obrobione cieplnie) |
Wysoce korozyjne kolektory cieczy,-kontakt z krwią, bloki analizatora |
Do-precyzyjnych otworów łożyskowych (np. Ø28 000 mm +0.008/-0,000 mm) wCzęści CNC do sprzętu medycznego:
1. Cel obróbki wstępnej-powłoki:Jeżeli określono anodowanie twarde typu III o grubości 50 µm, średnica wewnętrzna po pokryciu zmniejsza się dokładnie o 50 µm.
2. Cel otworu CNC:Otwór-przed anodowaniem musi być wytaczany CNC do Ø28,050 mm +0.008/-0,000 mm.
3. Alternatywne maskowanie:Precyzyjne silikonowe korki rozprężne lub niestandardowe korki EPDM służą do izolowania średnic otworów, gdy wąskie tolerancje natywne (± 0,005 mm) nie pozwalają na dostosowanie kąpieli do anodowania.
Konwersja chemiczna i przewodzące ekranowanie EMI
Kiedyaluminiowa obudowa urządzenia medycznegowymaga zarówno odporności na warunki środowiskowe, jak i uziemienia elektromagnetycznego. Specyfikacja obejmuje chemiczną powłokę konwersyjną zgodną z normą MIL-DTL-5541 typ II klasa 3 (bez-chromu-bez sześciowartościowego). Ta folia o nie-grubości-budowlanej (submikronowa) zapewnia ścisłe dopasowanie po obróbce maszynowej, zapewniając jednocześnie rezystancję styku powierzchniowego poniżej 5,0 mΩ/in², umożliwiając ciągłą izolację klatek Faradaya dla czułych czujników diagnostycznych.
Kontrola spójności kolorów i zgodność ze znakowaniem laserowym UDI
· Optyczna kontrola spektrofotometryczna:Dazao kontroluje zmienność kolorów aluminiowej obudowy urządzenia medycznego za pomocą CIE L∗a∗b∗monitoring spektrofotometryczny, utrzymanie ΔE∗ok<1.0 relative to golden master samples across serial production runs.
· Mikroskopijne gratowanie:Wszystkie krawędzie wewnętrzne i zewnętrzne poddawane są 100% mikroskopijnemu gratowaniu przy powiększeniu od 20x do 40x. Pęknięcia krawędzi są kontrolowane w promieniu od 0,05 do 0,15 mm, aby zapobiec odpryskom naprężeniowym podczas montażu.
· Zgodność z unikalną identyfikacją urządzenia (UDI) FDA:Komponenty są znakowane laserem światłowodowym metodą głębokiego trawienia (głębokość od 0,02 do 0,04 mm) w postaci kodów 2D DataMatrix zgodnie z FDA 21 CFR 801.40. Parametry lasera są dostosowywane tak, aby zapobiegać miejscowemu utlenianiu, które mogłoby gromadzić-obciążenie biologiczne lub ulegać degradacji podczas-czyszczenia chemicznego.
Metrologia i weryfikacja jakości medycznych części aluminiowych
Dostarczanieprecyzyjne medyczne części aluminiowewymaga obiektywnego dowodu zgodności fizycznej, czystości chemicznej i stabilności procesu zgodnie z systemami zarządzania ISO 9001:2015 i IATF 16949:2016.
Swobodne-Stanowe a ograniczone-Stanowe protokoły inspekcji maszyn współrzędnościowych
Cienkie-części konstrukcyjne, takie jakaluminiowa obudowa medyczna, wykazują elastyczne właściwości w stanie wolnym. Nieporozumienia między zespołami metrologicznymi dostawcy i klienta często pojawiają się, gdy na rysunkach nie określono warunków ograniczeń inspekcji zgodnie z ASME Y14.5-2018. Podczas rozwiązywania granic metrologicznych na częściach elastycznych należy stosować odniesienia doprzewodnik po tolerancji obróbki aluminium CNCzawiera jasne wytyczne dotyczące standardów wymiarowania geometrycznego:
· Bezpłatna-inspekcja państwowa:Część umieszcza się na stole współrzędnościowej maszyny pomiarowej (CMM) bez użycia siły mocującej. Płaskość, profil i równoległość mierzy się w równowadze natywnej.
· Ograniczona-inspekcja państwowa:Jeżeli jest to określone w uwagach inżynierskich, części elastyczne mocuje się do niestandardowych uchwytów kontrolnych maszyny współrzędnościowej symulujących moment obrotowy montażu końcowego (np. 1,2 N·m na obwodowych elementach złącznych M4). Sprawdza to, czy część dopasowuje się do geometrycznych obwiedni profili po pociągnięciu na płasko do współpracujących ram podwozia klinicznego.

Pełna-dokumentacja jakości łańcucha na potrzeby audytów medycznych
Każda partiaaluminiowe części sprzętu diagnostycznegowysyłane z Dazao zawiera ustandaryzowany pakiet dokumentacji inżynierskiej:
1. Raporty z testów materiałów (MTR):Certyfikaty walcowni EN 10204 typu 3.1 potwierdzające skład chemiczny i właściwości mechaniczne przy rozciąganiu, poparte-własnymi badaniami stopu XRF.
2. Raporty wymiarowe CMM:Pełna-kontrola wymiarowa wszystkich cech rysunku, łącznie z graficzną analizą tolerancji profili i rzeczywistego położenia.
3. Zdolność procesu statystycznego (Cpk): W przypadku krytycznych cech określonych w planach kontroli procesy produkcyjne muszą wykazywać CpkWiększy lub równy 1,33 w seriach seryjnych.
4. Deklaracje prawne:Formalne deklaracje zgodności z dyrektywą RoHS 3 (dyrektywa UE 2015/863), rozporządzeniem REACH (lista SVHC WE 1907/2006) i deklaracjami minerałów wolnych od konfliktów-.
5. Walidacja opakowania w pomieszczeniu czystym:Gotowe części są pakowane podwójnie-w antystatyczne-worki polietylenowe wolne od cząstek-, umieszczone w pomieszczeniu czystym klasy ISO 8, co umożliwia bezpośredni transfer-na-linię w zakładzie montażu medycznego.
Wytyczne DFM i{{0}Zasady optymalizacji kosztów części CNC do sprzętu medycznego
Przed zamrożeniem modeli 3D CAD i rysunków technicznych 2D przejrzyj tę listę kontrolną dotyczącą projektowania pod kątem produktywności (DFM). Aby zapoznać się z pełnym zbiorem zasad modelowania geometrycznego, zapoznaj się z naszą sekcjąprzewodnik projektowania obróbki aluminium CNCaby zminimalizować czas cykli maszynowych w produkcji prototypowej i seryjnej.
Krytyczne zasady projektowania inżynierskiego
· Proporcje grubości ścianki:Zachowaj minimalną grubość ścianki Większą lub równą 1,0 mm dla obudów ogólnych i Większą lub równą 1,5 mm dla części wymagających anodowania twardej powłoki typu III. Utrzymuj stosunek wysokości-do-grubości ściany poniżej 8:1, aby uniknąć dynamicznych wibracji frezu.
· Wewnętrzne promienie naroży kieszeni:Określ promienie pionowych narożników wnęki wewnętrznej R Większe lub równe 0,25×głębokość wnęki. Unikaj ostrych wewnętrznych narożników pionowych (R0). Należy zapewnić możliwie największy promień naroża, aby umożliwić frezowanie walcowo-czołowe z dużą-prędkością i dużą-średnicą przy minimalnych czasach cykli.
· Stosunek głębokości ślepego otworu-do-gwintu:Upewnij się, że pełna głębokość gwintu nie przekracza 2,5לrednicy nominalnej. Zapewnić na dnie niegwintowany prześwit wiertła równy co najmniej 3×skokowi, aby umożliwić swobodne usuwanie wiórów i płynów czyszczących:
Lgłębokość_wiercenia Większe lub równe Lgłębokość_wątku + (3⋅Ppoziom)
· Wybór układu odniesienia GD&T:Dopasuj główny punkt odniesienia A do największej i najbardziej sztywnej funkcjonalnej powierzchni płaskiej. Nigdy nie umieszczaj głównych punktów odniesienia na cienkich, elastycznych żebrach lub kosmetycznych zakrzywionych osłonach.
· Selektywna ścisła tolerancja:Zastosuj tolerancje ±0,0005 cala (±0,012 mm) wyłącznie do funkcjonalnych gniazd łożysk, kinematycznych szyn prowadzących i otworów ustalających kołków. Utrzymuj ogólne tolerancje otwarcia na poziomie ±0,005 cala (±0,127 mm), aby kontrolować całkowity koszt produkcji.
Produkcja precyzyjnego aluminium medycznego w Dazao
Produkcja medycznych części aluminiowych wymaga kompleksowego podejścia produkcyjnego, które wykracza poza podstawowe programowanie maszyn. Każda zmienna, od orientacji ziaren surowego kęsa i zanieczyszczenia narzędzia mikro-ferrytem po opóźnioną relaksację naprężeń, ewakuację płynu z mikro-porów i dynamikę wzrostu anodowego, ma bezpośredni wpływ na niezawodność kliniczną i zgodność sprzętu medycznego z przepisami.
W Dazao nasz oddany zespół inżynierów zajmujących się obróbką medyczną łączy praktyki produkcyjne zgodne z normą ISO 13485-z zaawansowaną infrastrukturą obróbki 5-osiowej, precyzyjnymi piecami do stabilizacji termicznej i kompleksowymi laboratoriami metrologicznymi. Pomagamy zespołom inżynierskim na całym świecie w przekształcaniu złożonych koncepcji CAD w komponenty gotowe do produkcji, które już przy pierwszym uruchomieniu przechodzą rygorystyczne kwalifikacje dotyczące wyrobów medycznych.
Chcesz ocenić możliwości produkcyjne komponentów i zoptymalizować łańcuch dostaw sprzętu medycznego? Możeszprzesyłaj swoje modele CAD do natychmiastowego przeglądu DFMi otrzymaj praktyczną analizę wykonalności produkcji bezpośrednio od naszego starszego zespołu inżynierów.

Często zadawane pytania: Obróbka aluminium CNC do wyrobów medycznych
01.W jaki sposób anodowanie twarde typu III wpływa na wymiary wewnętrznego otworu łożyska?
02.Dlaczego cienkościenne-aluminiowe obudowy medyczne wypaczają się po obróbce CNC?
03.W jaki sposób czyści się głębokie, ślepe otwory gwintowane w medycznych częściach aluminiowych, aby zapobiec odgazowaniu?
04.Czy standardowe części aluminiowe obrabiane CNC mogą powodować artefakty w sprzęcie do obrazowania MRI?
05.Czy w przypadku aluminiowych zamków medycznych należy stosować gwinty bezpośrednie czy wkładki gwintowane?
06.Jaka jest różnica między inspekcją CMM w-stanie swobodnym i{{1}wymuszonym w przypadku cienkościennych obudów?