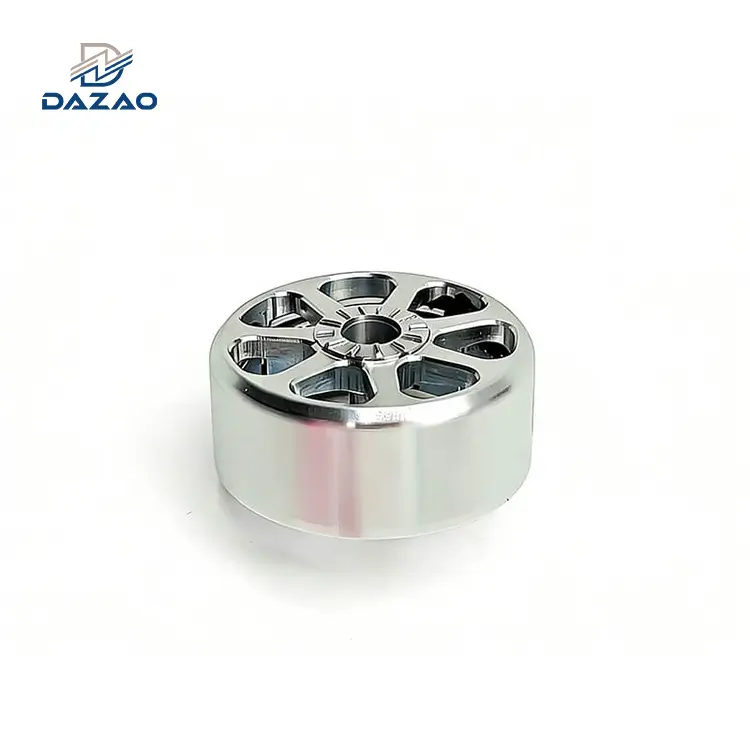
Optymalizacjaprojekt kieszeni cnckonfiguracje wymagają wyważenia zasięgu narzędzia, promienia naroża wewnętrznego i sztywności przedmiotu obrabianego pod kątem fizyki skrawania. Koszty obróbki rosną nie-liniowo, gdy głębokość wnęki przekracza 3 do 4-krotność średnicy frezu z powodu skalowania ugięcia narzędzia wraz z sześcianem długości i odwrotnie z czwartą potęgą średnicy. Aby zapobiec drganiom, pękaniu narzędzia i stożkowi ścian, projektanci muszą określić promienie naroży wewnętrznych co najmniej o 15% większe niż promień narzędzia, uwzględnić obwiednie prześwitu oprawek narzędziowych w schodkowych kieszeniach i zachować minimalną grubość podłogi wynoszącą 2,0 mm, aby uniknąć wypaczenia naprężeń szczątkowych.

Geometria CAD a fizyczne ograniczenia obróbki CNC
Wizualna pułapka wytłaczania w modelowaniu 3D CAD
W oprogramowaniu CAD utworzenie kieszeni prostokątnej lub o dowolnym kształcie wymaga pojedynczej operacji wycięcia-wytłoczenia. W produkcji fizycznej ta sama cecha określa kinematykę maszyny, sztywność narzędzia skrawającego, ograniczenia obciążenia wrzeciona, ścieżki usuwania wiórów i czasy cykli. Funkcja, której modelowanie zajmuje trzy sekundy, może pomnożyć wynik końcowyKoszt obróbki kieszeni CNCznacznie, jeśli wewnętrzne wymiary wnęki naruszają fizykę oprzyrządowania podczaswysoce-precyzyjne operacje frezowania CNC.
Kiedy zespoły zaopatrzeniowe i inżynierowie mechanicy udostępniają rysunki części zewnętrznym warsztatom mechanicznym, głęboko zamknięte kieszenie stanowią główną przyczynę zleceń zmian konstrukcyjnych, opóźnień w realizacji zamówień i odrzucenia ofert. Awaria następuje, ponieważ modele bryłowe 3D wyświetlają geometrię jako sztywne, nieuginające się objętości. Pomijają dynamiczne siły skrawania, ograniczenia zasięgu wrzeciona i rezonans wibracyjny, które występują, gdy frez palcowy wchodzi na surowiec.
Studium przypadku: Produkcja wnęki optycznej Al6061
W zakładzie produkcyjnym Xiamen Dazao Machinery nasz zespół inżynierów dokonał przeglądu serii produkcyjnej 120 obudów czujników optycznych wyfrezowanych z Al6061-T6. Oryginalny model klienta posiadał wewnętrzną kieszeń o głębokości 85 mm i szerokości 30 mm, z ostrymi wewnętrznymi pionowymi narożnikami R1,5 mm i niewzmocnioną podłogą o grubości 1,2 mm. Na rysunku klienta określono standardową tolerancję liniową ± 0,05 mm, płaskość podłogi 0,03 mm i wymagania dotyczące wykończenia powierzchni Ra 0,8 µm.
Wykonanie tej funkcji zgodnie z pierwotnym rysunkiem wymagało mikro-frezu o średnicy 3 mm i stosunku nawisu-do-średnicy przekraczającego 28 do 1, aby oczyścić rogi. Powstała konfiguracja spowodowała natychmiastowe drgania narzędzia, znaczną stożkowość ścianek, skoki chropowatości powierzchni powyżej Ra 3,2 µm i trzy złamania narzędzi pełnowęglikowych w pierwszych dwóch elementach konfiguracji. Po naszej recenzji poniżejWytyczne DFM dotyczące obróbki aluminiumprzeprojektowanie części ze zmniejszonymi-kątami pochylenia, zwiększonym promieniem narożnika wewnętrznego do R4,0 mm i grubością podłogi wynoszącą 2,5 mm skróciło czas cyklu obróbki na jednostkę z 48 minut do 11 minut, przy jednoczesnym zachowaniu wszystkich funkcjonalnych interfejsów czujników optycznych.
Głębokość wnęki, fizyka wysięgu i ugięcie narzędzia
Prawo ugięcia narzędzia sześciennego w głębokich wgłębieniach
Podstawowe ograniczenie fizyczne wobróbka CNC z głębokimi kieszeniamijest ugięciem narzędzia. Kiedy frez palcowy wchodzi w materiał, promieniowe siły skrawania odpychają wierzchołek narzędzia od zaprogramowanej ścieżki narzędzia.
Zgodnie z zasadami mechaniki belek fizyczne ugięcie cylindrycznego narzędzia tnącego jest wprost proporcjonalne do siły skrawania pomnożonej przez sześcian długości wysięgu narzędzia. Ponadto ugięcie jest odwrotnie proporcjonalne do modułu sprężystości materiału narzędzia pomnożonego przez czwartą potęgę średnicy narzędzia.
Ponieważ ugięcie skaluje się z sześcianem długości narzędzia i odwrotnie z czwartą potęgą średnicy narzędzia, podwojenie zasięgu narzędzia bez zmiany jego średnicy zwiększa ugięcie 8-krotnie. I odwrotnie, zmniejszenie średnicy narzędzia o połowę przy stałym wysięgu zwiększa sięUgięcie narzędzia kieszonkowego CNCprzez współczynnik 16.
|
Stosunek zwisu-do-średnicy (L/D). |
Współczynnik odchylenia (w porównaniu z linią bazową. 3D) |
Utrzymanie sztywności |
Dopuszczalne sprzężenie promieniowe |
|
3:1 (standardowy zasięg) |
1,0x (wartość bazowa) |
100% |
Do 40% średnicy narzędzia |
|
4:1 (większy zasięg) |
2.37x |
42% |
Do 20% średnicy narzędzia |
|
5:1 (długi zasięg) |
4.63x |
22% |
Do 10% średnicy narzędzia |
|
6:1 (poważny zwis) |
8.0x |
12.5% |
Do 5% średnicy narzędzia |
|
8:1 (ekstremalnie głęboka kieszeń) |
18.96x |
5.3% |
Do 2% średnicy narzędzia |
|
10:1 (granica krytyczna) |
37.04x |
2.7% |
Tylko mikro-krokowe frezowanie dynamiczne |

Stosunek głębokości-do-szerokości i prześwit otoczki uchwytu narzędziowego
Zgodnie ze standardemWytyczne dotyczące projektowania kieszeni CNCgłębokość wgłębienia powinna w idealnym przypadku wynosić od 3 do 4-krotności średnicy narzędzia skrawającego. Ustalenie sejfuŚrednica narzędzia CNC do głębokości kieszenilimit zapewnia stabilne obciążenie wiórów bez drgań. W przypadku ogólnej geometrii wnęki,Stosunek głębokości do szerokości kieszeni CNCnie powinien przekraczać 3 do 1 dla standardowych konfiguracji 3-osiowych.
Podczas ocenianiajak głęboka może być kieszeń CNCcentra obróbcze mogą wykonywać kieszenie o średnicy do 8 do 10 razy większej niż średnica narzędzia, ale powoduje to przeniesienie procesu ze standardowej dynamicznej obróbki zgrubnej na specjalistyczną,-kosztową produkcję.
|
Kategoria głębokości jamy |
Stosunek głębokości do średnicy narzędzia |
Konfiguracja oprzyrządowania |
Profil ryzyka procesowego |
|
Płytka kieszeń |
Do 2x średnica narzędzia |
Węglik spiekany o długości krótkiej |
Niskie ryzyko, maksymalne dawki paszy |
|
Standardowa kieszeń |
3x do 4x średnica narzędzia |
Standardowy frez walcowo-czołowy |
Kontrolowana obróbka zgrubna, niezawodna tolerancja |
|
Głęboka kieszeń |
5x do 6x średnica narzędzia |
Narzędzie z węglika spiekanego-z przewężeniem |
Zmniejszony posuw, wymagane tłumienie drgań |
|
Ekstremalna jama |
Ponad 6x średnica narzędzia |
Tuningowane wytaczanie z tłumieniem / 5-osiowe |
Wysoki koszt, wiele lekkich przejść wykończeniowych |
Częste niedopatrzenie projektowe wKonstrukcja z głęboką kieszenią CNCsprawdza tylko długość rowka narzędzia, ignorując fizyczną powłokę oprawki narzędziowej, taką jak uchwyt z tuleją zaciskową ER32, uchwyt hydrauliczny lub-uchwyt termokurczliwy. Gdy głębokość kieszeni przekracza 50 mm, frez palcowy nie może po prostu wystawać z tulei zaciskowej na odległość 60 mm bez poważnego ugięcia. Korpus oprawki narzędziowej ma znaczną średnicę; na przykład nakrętka zaciskowa ER32 ma średnicę zewnętrzną 50 mm. Jeśli otwór kieszeni ma szerokość 40 mm i głębokość 60 mm, nakrętka zaciskowa fizycznie zderzy się z górnym obwodem przedmiotu obrabianego, zanim narzędzie dotrze do dolnego dna.
Aby obrobić takie elementy bez kolizji uchwytu:
· Projektant powinien otworzyć górny profil wnęki za pomocą-schodkowej geometrii z wierceniem.
· W warsztacie mechanicznym konieczne jest stosowanie wąskich-obkurczających się- oprawek, które przenoszą niższy moment mocowania i wymagają lżejszych cięć.
· Projektant powinien zastosować kąt pochylenia od 1 do 3 stopni na bocznych ścianach wnęki, zapewniając progresywny prześwit w miarę opuszczania się frezu.
Wybór promienia naroża wewnętrznego i kinematyka ścieżki narzędzia
Kolce zaczepiające narzędzie tnące w narożnikach wewnętrznych
Wybór pionu wewnętrznegoPromień narożnika kieszeni CNCbezpośrednio reguluje przyspieszenie maszyny, promieniowe kąty sprzęgania i powstawanie strukturalnych śladów drgań.
Gdy frez walcowo-czołowy porusza się wzdłuż prostej ściany bocznej, promieniowy kąt sprzęgania jest zazwyczaj niski i wynosi średnio 30 do 60 stopni. Gdy frez wchodzi w ostry narożnik wewnętrzny o kącie 90 stopni, gdzie promień kieszeni dokładnie odpowiada promieniowi narzędzia, narzędzie styka się z materiałem po łuku sprzęgania wynoszącym 180 stopni.
Ten nagły wzrost sprzężenia promieniowego powoduje:
· Natychmiastowy wzrost promieniowego docisku skrawania, odpychający wierzchołek narzędzia od narożnika.
· Poważne drgania-o wysokiej częstotliwości na obu przecinających się ścianach bocznych, naruszające standardyspecyfikacje chropowatości powierzchni kieszeni frezowanych.
· Mikro-odpryski wzdłuż krawędzi skrawających z węglików spiekanych, przyspieszające zużycie narzędzia.
· Zwalnianie osi do niemal-zero posuwu, powodujące ślady zatrzymania i gromadzenie się ciepła.

Zasada nadwymiaru promienia naroża wynoszącego 15% w przypadku frezowania z dużą-prędkością
Aby utrzymać ciągły ruch narzędzia i umożliwić trochoidalne ścieżki pokonywania zakrętów z dużą-prędkością, zaprogramowany promień naroża wewnętrznego musi zawsze być większy niż promień narzędzia skrawającego. Przestrzeganieoptymalizacja kosztów promienia naroża wewnętrznegozasady utrzymują stałe posuwy maszyny i pozwalają uniknąć przestojów narzędzia.
Praktyczna zasada dotycząca promieni naroży wewnętrznych określa, że zaprogramowany promień naroża musi być równy lub większy niż 1,15 promienia narzędzia skrawającego.
|
Docelowa średnica narzędzia tnącego |
Minimalny promień narożnika wewnętrznego |
Preferowany promień naroża DFM |
Realna ścieżka narzędzia do frezowania |
|
3,0 mm (1/8 cala) |
1,75 mm |
2,0 mm do 2,5 mm |
Płynna interpolacja kołowa |
|
6,0 mm (1/4 cala) |
3,45 mm |
4,0 mm do 5,0 mm |
Ciągłe adaptacyjne pokonywanie zakrętów |
|
10,0 mm (3/8 cala) |
5,75 mm |
6,5 mm do 8,0 mm |
Frezowanie trochoidalne z dużą-prędkością |
|
12,0 mm (1/2 cala) |
6,90 mm |
8,0 mm do 10,0 mm |
Ścieżka dynamiczna o wysokiej-wydajności |
|
16,0 mm (5/8 cala) |
9,20 mm |
10,5 mm do 12,0 mm |
Ciężka obróbka zgrubna z mieszaniem narożników |
Określenie całkowicie ostrego dolnego narożnika w miejscu styku ściany bocznej z podłogą wymaga frezu palcowego z kwadratowymi narożnikami. Oprzyrządowanie z kwadratowymi-końcami koncentruje naprężenia skrawania na ostrych końcach, przez co narzędzie jest podatne na odpryski przy dużym obciążeniu wiórami. Dodanie promienia zaokrąglenia łączącego podłogę ze-ścianą od 0,5 mm do 2,0 mm pozwala na użycie frezów walcowo-czołowych-, rozkładając nacisk skrawania po promieniu i wydłużając żywotność narzędzia ponad trzykrotnie.
Grubość podłogi, naprężenia szczątkowe i kontrola wypaczeń
Błędy związane z wyboczeniem puszkowania oleju i mocowaniem próżniowym
Określenie zbyt cienkiegoGrubość dna kieszeni CNCwprowadza niestabilność strukturalną podczas cięcia i zniekształcenia geometryczne po zwolnieniu części. Podczas frezowania-z dużą prędkością kęsy surowca zawierają wewnętrzne naprężenia resztkowe powstałe w wyniku operacji hartowania i rozciągania, chyba że inżynierowiewybierz gatunki-odprężonego aluminiumnp. Al6061-T651. Kiedy narzędzie usuwa od 80% do 90% surowego bloku, tworząc głęboką wnękę, naprężenia wewnętrzne ponownie się równoważą, powodując wyginanie się cienkich podłóg.
Zgodnie z mechaniką zginania płyt ugięcie podłogi pod osiowym obciążeniem wgłębnym narzędzia jest odwrotnie proporcjonalne do sześcianu grubości podłogi. Zmniejszenie grubości podłogi z 3,0 mm do 1,0 mm zwiększa uginanie się podłogi podczas przejść cięcia 27-krotnie.
Gdy grubość podłogi spadnie poniżej 2,0 mm w kieszeni szerszej niż 50 mm na 50 mm, płyta dolna wykazuje właściwości-olejowe, przełączając się pomiędzy kształtami wklęsłymi i wypukłymi pod lekkim naciskiem kciuka.
Podczas obróbki siły mocowania często maskują tę niestabilność:
· Zniekształcenia mocowania próżniowego:Uchwyt podciśnieniowy dociska cienką podłogę płasko do płyty podstawy, podczas gdy dolny frez końcowy tnie powierzchnię na płasko. Po uwolnieniu podciśnienia, powrót sprężysty unosi podłogę do góry, tworząc koronowany środek, który naruszaosiągalne tolerancje obróbki aluminium.
· Mechaniczne naprężenie zaciskające:Dokręcanie mechanicznych szczęk imadła ściska obwód przedmiotu obrabianego. Po wyrwaniu środka kieszeni osłabione dno wygina się pod wpływem resztkowego naprężenia zaciskającego.

Protokoły-odciążania i integracja żeber strukturalnych
Aby zachować płaskość podłogi w zakresie ± 0,020 mm w przypadku głębokich ubytków, przy jednoczesnym przestrzeganiuzasady inżynieryjne dotyczące minimalnej grubości ścianki, Dazao wdraża następujące-techniki warsztatowe:
|
Powierzchnia rozpiętości podłogi kieszeni |
Minimalna grubość litej podłogi |
Zalecana cecha konstrukcyjna |
Oczekiwane odchylenie płaskości |
|
Poniżej 30 mm x 30 mm |
1,0 mm do 1,5 mm |
Solidna płaska podłoga |
W granicach ±0,015 mm |
|
30 mm x 30 mm do 100 mm x 100 mm |
2,0 mm do 3,0 mm |
Przejście schodkowe na obwodzie |
W granicach ±0,025 mm |
|
100 mm x 100 mm do 250 mm x 250 mm |
3,5 mm do 5,0 mm |
Zintegrowana siatka-żeber krzyżowych |
W granicach ±0,035 mm |
|
Ponad 250 mm x 250 mm |
Większa niż 5,0 mm |
Żebra usztywniające o strukturze plastra miodu |
W granicach ±0,050 mm |
· Dwu-etapowe-obróbka zgrubna naprężająca:Zszorstkuj główną wnękę, pozostawiając 1,0 mm naddatku na podłodze i ścianach, całkowicie zwolnij część z imadła, aby umożliwić relaksację naprężeń, a następnie lekko zaciśnij ponownie skalibrowanym momentem obrotowym (5 do 8 Nm) w celu przejścia wykończeniowego.
· Zintegrowane żebra usztywniające:Zamiast obrabiać rozległą płaską podłogę o grubości 1,5 mm, należy zastosować przecinające się żebra wzmacniające o szerokości 3,0 mm i wysokości 4,0 mm w poprzek podłogi. Zwiększa to moduł przekroju strukturalnego o ponad 400%, jednocześnie osiągając zamierzone cele w zakresie redukcji masy.
Pakowanie wiórów, dynamika ewakuacji i zgrzewanie termiczne
Mechanika ponownego cięcia i zwiększanie-przewagi w ślepych kieszeniach
W przypadku operacji z głębokimi zagłębieniami, luz wiórów decyduje o trwałości narzędzia. Gdy głębokość wgłębienia przekracza 3-krotność średnicy narzędzia, wióry mają trudności z wydostaniem się z otworu kieszeni z powodu turbulencji powietrza i grawitacji.
Podczas frezowania stopów aluminium przy obwodowych prędkościach skrawania od 300 do 800 m/min wgCharakterystyka obróbki CNC stopu aluminium:
· Standardowe dysze chłodziwa wytwarzają przeciwciśnienie hydrauliczne i zawirowania płynu w otworze kieszeni, które nie przedostają się do dolnej strefy skrawania.
· Opróżnione wióry tracą prędkość w górę, opadają z powrotem na ścieżkę skrawania i zostają uwięzione pomiędzy rowkami narzędzia a ścianami bocznymi kieszeni.
· Krawędzie tnące ponownie wycinają te luźne wióry, generując miejscowe temperatury tarcia przekraczające 450 stopni.
Ten ekstremalny skok temperatury powoduje, że plastyczne stopy aluminium, takie jak Al6061-T6, plastyfikują się i przypalają-tarciowo bezpośrednio do rowków narzędzi z węglików spiekanych, tworząc niszczycielski narost na krawędzi. Gdy rowki zatkają się zespawanymi wiórami aluminiowymi, działanie tnące zostaje zatrzymane, a trzonki narzędzia natychmiast pękają.

Przez-nadmuch powietrza wrzeciona i dolne otwory wentylacyjne
Aby utrzymać równomierne odprowadzanie wiórów bez ryzyka gromadzenia się wiórów:
|
Współczynnik głębokości kieszeni |
Środek ewakuacyjny |
Norma ciśnienia |
Podstawowy mechanizm ewakuacyjny |
|
Do 2x średnica narzędzia |
Standardowy płyn chłodzący |
0,2 do 0,5 MPa |
Płyn do mycia i pływak grawitacyjny |
|
3x do 5x średnica narzędzia |
Podmuch powietrza pod wysokim-ciśnieniem |
0,6 do 0,8 MPa |
Ciągły dynamiczny wydmuch wiórów |
|
5x do 8x średnica narzędzia |
Przez-powietrze wrzeciona |
1,5 do 3,0 MPa |
Bezpośredni osiowy wyrzut wiórów |
|
Ponad 8x średnica narzędzia |
Chłodziwo pod wysokim-ciśnieniem |
Większe niż 5,0 MPa |
Wymuszone opróżnianie hydrauliczne |
Jeżeli wymagania dotyczące szczelnych obudów nie są obowiązkowe, należy uwzględnićstandardowe praktyki wiercenia otworów i odpowietrzaniapoprzez umieszczenie otworów drenażowych o średnicy od 3,0 mm do 6,0 mm w dolnych rogach przekształca ślepe kieszenie w otwarte kanały przepływowe. Dzięki temu grawitacja, chłodziwo i wióry mogą swobodnie wypływać przez spód oprawy.
Szczegółowy-model kosztów obróbki kieszeni
Kary za amortyzację narzędzi i stawki usuwania metalu
Koszty obróbki kieszeni rosną-liniowo, gdy głębokość wnęki przekracza standardowe długości narzędzi katalogowych. Projektanci mogą aplikowaćstrategie redukcji kosztów obróbki aluminiumaby utrzymać budżety narzędziowe pod kontrolą.
Całkowity czas cyklu obróbki wnęki zwiększa się w przybliżeniu wraz z kwadratem stosunku rzeczywistej głębokości do trzykrotności średnicy narzędzia.
|
Stosunek głębokości-do-średnicy |
Skalowanie szybkości posuwu |
Kategoria oprzyrządowania |
Indeks ryzyka złomu |
Mnożnik kosztów |
|
2:1 (płytka wnęka) |
100% (bazowy plik danych) |
Standardowy węglik z 3 rowkami |
Poniżej 0,5% |
1,0x (koszt podstawowy) |
|
3:1 (standardowa głębokość) |
90% do 100% |
Standardowy frez końcowy |
Poniżej 1,0% |
1.25x |
|
4:1 (głęboka kieszeń) |
50% do 65% |
Narzędzie z węglika spiekanego-z przewężeniem |
2,0% do 3,0% |
2.2x |
|
6:1 (poważna ubytek) |
25% do 35% |
Rozszerzony tłumiony chwyt |
5,0% do 8,0% |
4.5x |
|
8:1 (ekstremalna głębokość) |
10% do 18% |
Pręt z węglika metalu ciężkiego |
Ponad 12,0% |
8.0x+ |
Na tę krzywą kosztów wpływają trzy główne czynniki:
· Zakup i zużycie narzędzi:Standardowy frez palcowy z 3- rowkami 10 mm kosztuje około 30 USD. Narzędzie antywibracyjne o większym-zasięgu 10 mm z powłoką DLC kosztuje od 160 do 240 dolarów, a wytrzymuje jedynie ułamek standardowej trwałości narzędzia przy dużych obciążeniach wiórami.
· Zmniejszenie szybkości usuwania metalu:Aby utrzymać ugięcie poniżej 0,02 mm, programiści muszą zmniejszyć sprzężenie promieniowe z 40% do 5% i zmniejszyć posuw na ząb o ponad 60%.
· Sekwencyjna reszta-Przejścia frezarskie:Głębokie kieszenie z małymi promieniami naroży wymagają wielu pośrednich-operacji obniżania z użyciem coraz mniejszych frezów walcowo-czołowych, co zwiększa czas cyklu i częstotliwość wymiany narzędzi.
Monolityczne frezowanie głębokie a. 5-indeksowanie osi a zespoły dzielone
Analizując ekonomikę produkcji części, oceniającKompromis w wyborze maszyny 3-osiowej i 5-osiowejujawnia jasne granice kosztów w przypadku geometrii głębokich kieszeni.
|
Czynnik produkcyjny |
Monolityczny 3-osiowy frez głęboki |
3+2 Pozycyjna frezarka 5-osiowa |
Dwuczęściowy-zespół dzielony |
|
Wymagany wysięg narzędzia |
Extreme (pełna głębokość kieszeni) |
Krótki (przechylenie narzędzia) |
Minimalne (Frezy z krótkim czopem) |
|
Możliwość posuwu |
15% do 30% normy |
75% do 90% normy |
Obróbka zgrubna w 100%-pełna |
|
Koszt oprzyrządowania na partię |
Wysoki (Specjalistyczny długi zasięg) |
Standardowe oprzyrządowanie katalogowe |
Oprzyrządowanie o niskim standardzie |
|
Koszt pracy montażowej |
Brak (pojedynczy komponent bryłowy) |
Brak (pojedynczy komponent bryłowy) |
Łączniki, kołki i pierścienie uszczelniające |
|
Koszt jednostkowy na kwartał=100 |
88,00 USD za sztukę |
46,50 dolarów za sztukę |
38,00 USD za sztukę |
Lista kontrolna weryfikacji DFM i produkcja alternatywna
Przebieg pracy związanej z samokontrolą inżynierską
Przed przesłaniem modeli CAD do firmy Dazao w celu wyceny produkcyjnej zweryfikuj geometrię kieszeni zgodnie z poniższą-listą kontrolną-krok:
1. Sprawdź głębokość kieszeni w stosunku do średnicy narzędzia:Upewnij się, że standardowa głębokość kieszeni nie przekracza 3 do 4 razy maksymalnej dopuszczalnej średnicy frezu w oparciu o promienie naroży.
2. Zastosuj zasadę promienia narożnika 15%:Sprawdź, czy wszystkie pionowe promienie naroży wewnętrznych mają wartość co najmniej 1,15 promienia nominalnego zamierzonego narzędzia frezującego.
3. Sprawdź promienie połączenia podłogi- ze-ścianą:Dodaj zaokrąglenie przejściowe o grubości od 0,5 mm do 2,0 mm wzdłuż obwodu podłogi, aby umożliwić użycie sztywnych frezów-byczych.
4. Potwierdź grubość dolnej podłogi:Zachowaj grubość podłogi co najmniej 2,0 mm dla rozpiętości poniżej 100 mm i 3,5 mm lub więcej w przypadku żeber konstrukcyjnych w przypadku większych powierzchni.
5. Sprawdź luzy oprawek narzędziowych:Sprawdź, czy górny otwór wnęki mieści standardowe średnice uchwytu zaciskowego bez kolizji korpusów.
Strategie drążenia EDM, drutu EDM i hybrydowych dodatków
Gdy specyfikacje funkcjonalne wymagają głębokich funkcji, które przekraczają ograniczenia konwencjonalnego frezowania, Dazao integruje alternatywne, nie{0}}tradycyjne procesy obróbki:
|
Ekstremalny stan geometrii |
Zalecany proces produkcyjny |
Uzasadnienie techniczne |
|
Ostry wewnętrzny narożnik pionowy pod kątem 90 stopni |
Obciążnik EDM (Tonący) |
Narożniki o zerowym promieniu (R0,05 mm) z elektrodami miedzianymi |
|
Głęboki wąski profil szczelinowy (szerokość < 3 mm) |
Cięcie drutem EDM |
Cięcia pionowe-bez ugięcia o głębokości do 300 mm |
|
Stosunek głębokości do średnicy przekraczający 10:1 |
Podcinanie ciągłe w 5 osiach |
Odchylana głowica zapewnia sztywne-zaczepienie narzędzia |
|
Zamknięte złożone kanały chłodzące |
Druk 3D w metalu + obróbka CNC |
Nieograniczone wewnętrzne wnęki na płyn z interfejsami CNC |

Często zadawane pytania
01.W jaki sposób mechanicy radzą sobie z ostrymi, wewnętrznymi narożnikami bez obróbki EDM?
02.Dlaczego podczas głębokiego zagłębiania CNC dochodzi do zbieżności ścian bocznych wnęki?
03.Co powoduje, że cienkie podłogi kieszeniowe wypaczają się po wyjęciu ze stołów próżniowych?
04.Jak można uniknąć gromadzenia się wiórów i pękania narzędzi w przypadku głębokich, ślepych wgłębień aluminiowych?
05.Dlaczego dolne stopnie wykończenia pozostawiają ślady niedopasowania w głębokich kieszeniach?
06.Kiedy taniej jest przejść z frezowania głębokich kieszeni na obróbkę elektroerozyjną?