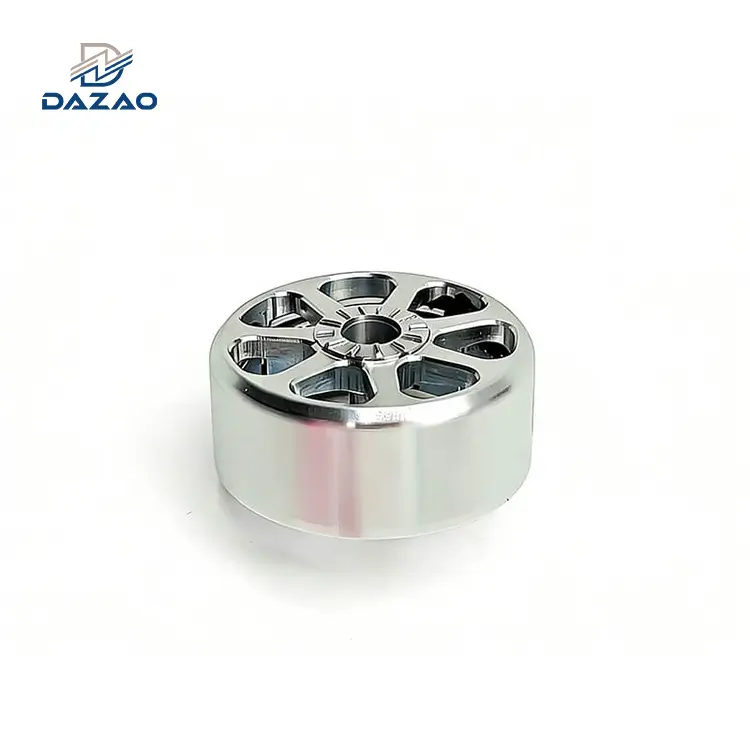
Połączenie odlewania o kształcie zbliżonym do-net-z wielo-osiową obróbką CNC zmniejsza straty surowca o 40% do 70% w porównaniu do frezowania kęsów litych, ale wymaga ścisłej kontroli głębokości naskórka odlewu (0,5 mm do 1,0 mm), ścieralności fazy krzemowej (8,5% do 9,5% Si w A380) i porowatości gazów podpowierzchniowych. W tym przewodniku technicznym opisano dokładne parametry skrawania, podłoża narzędzi, naddatki na obróbkę i zasady projektowania osprzętu umożliwiające osiągnięcie tolerancji ± 0,010 mm i wykończenia powierzchni Ra 0,8 µm na odlewanych częściach aluminiowych.
Podstawy obróbki CNC odlewów aluminiowych: zbliżony-net-kształt i precyzja
Obróbka odlewów aluminiowych stanowi połączenie-masowego formowania metalu o-netto-kształcie i precyzyjnej produkcji subtraktywnej. Zamiast wydobywać ogromne ilości surowca z litego półproduktu do obróbki plastycznej, inżynierowie określają procesy odlewania (takie jak-odlewanie ciśnieniowe, odlewanie grawitacyjne lub odlewanie w piasku) w celu utworzenia geometrii podstawowej, a następnie obróbkę CNC odlewanego aluminium w celu wykończenia kluczowych elementów funkcjonalnych: otworów łożysk,-rowków uszczelniających pierścienie O-, powierzchni montażowych i gwintowanych otworów. Kompleksowy przegląd podstawowych konfiguracji CNC dla różnych stopów aluminium można znaleźć w naszym podręczniku podstawowymprzewodnik po obróbce aluminium CNC.

W-masowej produkcji w sektorach motoryzacyjnym, robotyki i energetyki strumieniowej połączenie odlewania z wykańczaniem CNC skraca czas cykli maszyny nawet o 65% i zmniejsza ilość odpadów surowców w porównaniu z obróbką wyłącznie z kęsów. Jednakże traktowanie odlewu aluminiowego jak standardowych stopów do obróbki plastycznej (takich jak Al6061-T6) podczas programowania CNC prowadzi bezpośrednio do szybkiego zużycia powierzchni bocznej narzędzia, katastrofalnego pęknięcia gwintownika i uszkodzenia uszczelnień podczas testów szczelności helem.
Stopy odlewnicze zawierają wysoki procent krzemu i żelaza, aby poprawić płynność stopu i zmniejszyć skurcz formy, ale te same pierwiastki tworzą ścierne fazy międzymetaliczne. Ponadto surowe odlewy wprowadzają zmienną geometrię części, kąty pochylenia, linie podziału i porowatość podpowierzchniową.
Xiamen Dazao Machinery (założona w 2000 roku, posiadająca certyfikaty ISO9001:2015 i IATF16949:2016) obsługuje 5-osiowe centra obróbcze i dedykowane linie odlewnicze. W tym przewodniku przedstawiono dane empiryczne z naszego warsztatu mechanicznego, aby pomóc inżynierom-projektantom, zespołom produkcyjnym i menedżerom ds. zaopatrzenia w doskonaleniu umiejętnościobróbka części odlewanych z aluminiumz zerową-kontrolą jakości.
Porównanie metalurgiczne: aluminium odlewane i aluminium kęsowe w precyzyjnym frezowaniu CNC
Wybieranie pomiędzyaluminium odlewane vs aluminium kęsowedyktuje nie tylko początkowe wydatki na narzędzia i koszty-części, ale także ścieżki narzędzi, parametry skrawania i projekty osprzętu.
Rozbieżność mikrostrukturalna i metalurgiczna
Kęs kuty (taki jak wytłaczany 6061-T6 lub kuty 7075-T6) ulega odkształceniu plastycznemu podczas produkcji, dając gęstą, jednorodną, zorientowaną strukturę ziaren pozbawioną wewnętrznych pustek. Wykazuje równomierną wytrzymałość na rozciąganie, duże wydłużenie (12% do 17%) i spójne tworzenie wiórów podczas frezowania.
Odlewane stopy aluminium (takie jak A356, A380, ADC12) krzepną we wnętrzu formy, tworząc bezkierunkową-mikrostrukturę dendrytyczną. Krzem eutektyczny wytrąca się w całej aluminiowej osnowie. Te cząstki krzemu (o twardości Vickersa przekraczającej 1000 HV) działają jak wewnętrzne mikroskopijne materiały ścierne na krawędzi skrawającej. Tworzenie się wiórów zmienia się z ciągłych wstęg na nieciągłe, kruche fragmenty, które łatwo pękają, ale powodują mikro-uderzenia w końcówkę narzędzia tnącego.
Wpływ naskórku odlewniczego na trwałość narzędzia tnącego
Zewnętrzna warstwa-odlewanej części (powłoka odlewu) znacznie różni się od materiału rdzenia:
· Warstwa relaksu:Szybkie chłodzenie ścianki formy powoduje powstanie ultra-gęstej, drobno-ziarnistej powłoki zewnętrznej (o grubości od 0,3 mm do 0,8 mm) o wyższej twardości niż rdzeń wewnętrzny.
· Zanieczyszczenie powierzchni:Skórka zawiera uwięzione tlenki glinu (Al2O3), wbudowane środki antyadhezyjne (polimery na bazie silikonu/wosku-w odlewach ciśnieniowych) i resztkowe cząstki krzemionki z form odlewniczych w formach piaskowych.
· Zasada obróbki:Jeżeli głębokość skrawania (ap) umieszcza końcówkę narzędzia bezpośrednio wewnątrz tej warstwy ściernej, powierzchnia boczna ociera się o tlenki, przyspieszając mikro-odpryski i zużycie ścierne. Programiści muszą ustawić początkową głębokość skrawania na co najmniej 1,5 grubości skóry (apWiększa lub równa 1,2 mm dla odlewów piaskowych; ApWiększa lub równa 0,8 mm w przypadku odlewów ciśnieniowych), tak aby krawędź narzędzia wcinała się pod naskórek ścierny w bardziej miękki metal macierzysty.
Rozkład naprężeń szczątkowych i zniekształcenie części
Naprężenia wewnętrzne w elementach odlewanych wynikają z różnicy szybkości chłodzenia pomiędzy cienkimi żebrami i grubymi zgrubieniami konstrukcyjnymi. Odlewy ciśnieniowe-pod wysokim ciśnieniem przenoszą duże naprężenia powierzchniowe ściskające i naprężenia rozciągające w rdzeniu.
Kiedy podczas frezowania czołowego CNC usuwa się naskórek odlewu z jednej strony cienkościennej-części, równowaga naprężeń ulega zmianie, co powoduje wypaczenie lub sprężynowanie-komponentu. Kęsy aluminium zawierają przewidywalne naprężenia wyciskane, które można złagodzić poprzez rozciąganie T651; odlew aluminiowy wymaga określonych cykli stabilizacji,-wieloetapowego mocowania lub przerw w obróbce zgrubnej-do{{6}wykańczającej-odciążania, aby zapewnić niezawodne trzymanieTolerancje obróbki CNC aluminium.
Porównanie techniczne: Odlew aluminiowy vs aluminium kęsowe
|
Metryka właściwości/obróbki |
Kuty kęs (Al6061-T6) |
Odlew piaskowy / grawitacyjny (A356-T6) |
Odlew-wysokociśnieniowy (A380) |
|
Zawartość krzemu (% wag.) |
0.40 – 0.80% |
6.50 – 7.50% |
7.50 – 9.50% |
|
Wytrzymałość na rozciąganie (MPa) |
310 MPa |
260 MPa |
320 MPa |
|
Wydłużenie przy zerwaniu (%) |
12 – 17% |
3.5 – 6.0% |
2.0 – 3.5% |
|
Twardość (HBW) |
95 HBW |
80 – 90 HBW |
80 – 95 HBW |
|
Indeks obrabialności (6061=100) |
100 (wartość bazowa) |
80 (krótkie wióry, niskie zadziory) |
65 (ścierne, szybkie zużycie narzędzia) |
|
Morfologia chipów |
Ciągły, zwijający się |
Segmentowane, nieciągłe |
Kruchy, ziarnisty |
|
Wybór materiału narzędzia |
Niepowlekany węglik / TiB2 |
Węglik drobnoziarnisty / DLC |
PCD (diament) / powłoka-diamentowa |
|
Ryzyko porowatości wewnętrznej |
Zero (100% gęstości) |
Niski do średniego (skurcz) |
Średni do wysokiego (gaz i skurcz) |
|
Odpady surowców (kęsy vs odlewy) |
50% – 85% wytwarzania wiórów |
10% – 25% wytwarzania wiórów |
5% – 15% wytwarzania wiórów |
Stop-Specjalna obróbka CNC: A356-T6 vs A380 vs ADC12 vs AlSi10Mg
Wybór odpowiedniego stopu odlewniczego decyduje o prędkości skrawania (Vc), posuw na ząb (fz) oraz wybór podłoża narzędzia skrawającego.

Obróbka CNC aluminium A356 / A356-T6
A356 (7,0% Si, 0,35% Mg) to podstawowy stop przeznaczony do konstrukcyjnych odlewów w formach piaskowych, odlewów metodą traconego wosku i odlewów trwałych pod niskim-ciśnieniem/grawitacją.
· Właściwości obróbki:W stanie-po odlaniu (F), A356 jest lepki i ma skłonność-narostu (BUE) na krawędziach tnących narzędzia. PoObróbka A356-T6obróbka cieplna przesycająca i sztuczne starzenie (w wyniku czego uzyskuje się ~85 HBW), osnowa znacznie twardnieje. Krzem eutektyczny sferodyzuje, poprawiając łamliwość wiórów i umożliwiającfrezowanie odlewów aluminiowychz czystym wykończeniem powierzchni do Ra 0,4 µm.
· Typowe zastosowania:Zwrotnice zawieszenia samochodowego, ramy silników pojazdów elektrycznych, wsporniki lotnicze i obudowy płynów morskich, gdzie wymagane jest utrzymanie ciśnienia i plastyczność konstrukcji.
Obróbka odlewów ciśnieniowych A380
A380 (8,5% Si, 3,5% Cu, 1,3% Fe maks.) to najczęściej wybierany-wysokociśnieniowy stop do odlewania ciśnieniowego na świecie.
· Właściwości obróbki:Podwyższona zawartość miedzi (3,0–4,0%) zwiększa twardość stopu i wytrzymałość na ścinanie, podczas gdy krzem zapewnia płynność podczas-szybkiego napełniania matrycy. PodczasObróbka aluminium A380pierwotne ziarna krzemu działają jak drobny materiał mielący. Niepowlekane narzędzia z węglika wolframu ulegają przyspieszonemu ścieraniu powierzchni przyłożenia w zakresie od 200 do 400 części.
· Rozwiązanie narzędziowe:Płytki i frezy palcowe z diamentu polikrystalicznego (PCD) są standardem w przypadku obróbki dużej-nakładowejObróbka odlewów ciśnieniowych A380, zwiększając trwałość narzędzia od 15 do 30 razy w porównaniu z węglikiem spiekanym.
· Typowe zastosowania:Pokrywy przekładni samochodowych, obudowy elektronarzędzi, radiatory elektroniczne i korpusy pomp. W przypadku-obudów o dużej objętości zintegrowanie wieloosiowego-wykańczania CNC z rozwiązaniami Dazaomożliwości odlewania ciśnieniowego aluminium-pod wysokim ciśnieniemzapewnia maksymalną efektywność kosztów jednostkowych.
Alternatywne stopy odlewnicze: ADC12 i AlSi10Mg
· ADC12 (JIS H 5302):Odpowiednik A380 z większą stabilnością wymiarową i nieco mniejszą zmiennością miedzi. Szeroko stosowane w azjatyckiej produkcji precyzyjnej. Wykazuje identyczne wzorce zużycia ściernego na frezach i gwintownikach.
· AlSi10Mg:Powszechne zarówno w odlewaniu-pod niskim ciśnieniem, jak i w produkcji przyrostowej (DMLS/SLM). Oferuje zrównoważoną skrawalność przy umiarkowanym zużyciu narzędzia; wymaga ostrych-frezów z dodatnim nachyleniem, aby zapobiec rozmazywaniu się podczas cięć wykańczających z niskim-posuwem.
Zalecane prędkości, posuwy i parametry oprzyrządowania
|
Stop |
Obsługa CNC |
Podłoże narzędzia / powłoka |
Szybkość cięcia Vc(m/min) |
Posuw na ząb fz(mm/z) |
Głębokość osiowa ap(mm) |
Dostawa płynu chłodzącego |
|
A356-T6 |
Frezowanie czołowe |
Węglik drobnoziarnisty (niepowlekany / DLC) |
600 – 1200 |
0.10 – 0.20 |
1.0 – 2.5 |
Zalew (emulsja 6–8%) |
|
A356-T6 |
Frezowanie czołowe (kontur) |
Węglik spiekany (3 rowki, spirala 45 stopni) |
400 – 800 |
0.06 – 0.12 |
2.0 – 6.0 |
Powódź / wysokie-ciśnienie |
|
A356-T6 |
Wiercenie (pełne) |
Węglik (punkt 130 stopni, TiAlN/DLC) |
120 – 250 |
0.12 – 0.25 |
Przez Dziurę |
Wewnętrzne chłodziwo (większe lub równe 20 barów) |
|
A356-T6 |
Stukający |
HSS-E-PM / gwintownik węglikowy |
15 – 35 |
Skok (P) |
2,0×DMaks |
Pół-syntetyczny smar |
|
A380/ADC12 |
Frezowanie czołowe |
PCD (diament polikrystaliczny) |
1000 – 2500 |
0.12 – 0.25 |
0.5 – 1.5 |
Powódź lub MQL |
|
A380/ADC12 |
Frezowanie czołowe (ściana) |
PCD-Z końcówką / diamentem-Węglik powlekany |
600 – 1400 |
0.05 – 0.10 |
1.0 – 4.0 |
Powódź / wysokie-ciśnienie |
|
A380/ADC12 |
Wiercenie (pełne) |
Węglik spiekany (-pokryty diamentem) |
100 – 180 |
0.08 – 0.18 |
Przez Dziurę |
Wewnętrzne chłodziwo (większe lub równe 30 barów) |
|
A380/ADC12 |
Gwintowanie |
Frez do gwintów pełnowęglikowych (PCD/DLC) |
80 – 180 |
0.04 – 0.08 |
Pełny profil |
Mgła/powódź pod wysokim-ciśnieniem |
Krytyczny warsztat-Tryby awarii podłóg i łagodzenie DFM w obróbce części odlewanych
Awaria produkcyjna wobróbka części odlewanych z aluminiumrzadko wynika z rażących błędów programistycznych. Zamiast tego liczba złomów gwałtownie rośnie z powodu anomalii mikrostrukturalnych, przesuwających się punktów odniesienia i dynamiki zużycia narzędzi skrawających, charakterystycznej dla stopów odlewniczych. Poniżej znajdują się trzy krytyczne tryby awarii produkcyjnych spotykane w-produkcji wielkoseryjnej oraz protokoły inżynieryjne stosowane przez Dazao w celu ich eliminacji.

Tryb awarii 1: Porowatość podpowierzchniowa odsłonięta na grzbietach uszczelniających O-ringu
Problem
Odlewy ciśnieniowe-wysokociśnieniowe mają gęstą, schłodzoną powłokę zewnętrzną (o grubości od 0,3 mm do 0,6 mm). Kiedy frez CNC obrabia rowek-o-ringu lub kanał uszczelniający-czołowy na głębokość od 1,0 mm do 1,5 mm, przecina on bezpośrednio tę schłodzoną granicę do strefy skurczu podczas krzepnięcia i uwięzienia gazu.
Podczas gdy surowy odlew przechodzi zewnętrzną kontrolę wzrokową, obrobiona powierzchnia ujawnia mikro-pustki (o średnicy od 0,05 mm do 0,30 mm). Podczas badania szczelności spektrometrem mas z helem pod ciśnieniem 3,0 barów te odsłonięte puste przestrzenie tworzą ścieżki wycieków przekraczające typowy próg samochodowy wynoszący 1 × 10⁻⁶ mbar⋅L/s.
Rozwiązanie inżynieryjne
1. Optymalizacja oprzyrządowania i bramkowania:Podczas projektowania form do odlewania ciśnieniowego Dazao umieszcza hydrauliczne kołki ściskane nad krytycznymi występami uszczelniającymi. Aktywacja trzpienia ściskanego w fazie krzepnięcia powoduje wytworzenie lokalnego ciśnienia (do 120 MPa), powodując zapadnięcie się wewnętrznych kieszeni gazowych przed całkowitym zamrożeniem.
2. Ograniczenia w zakresie obróbki skrawaniem:Nominalny naddatek na obróbkę odlewów aluminiowych na powierzchniach uszczelniających należy ograniczyć do maksymalnie 0,40 mm. Zachowuje to nieporowatą-schłodzoną warstwę.
3. Beztlenowa impregnacja próżniowa:W przypadku elementów A356 odlewanych piaskowo lub grawitacyjnie, gdzie wymagana jest głęboka obróbka, części poddaje się impregnacji próżniowej zgodnie z normą ASTM C1580 / MIL-I-17563C przy użyciu termoutwardzalnych żywic polimerowych przed końcowymi przejściami wykańczającymi CNC.
Tryb awarii 2: Dryf podstawy i różnica grubości ścianki w zależności od kąta pochylenia i rozstania
Problem
Surowe odlewy nie posiadają kwadratowych, płaskich powierzchni. Charakteryzują się 1∘do 2∘kąty pochylenia ułatwiające wyrzucanie ze stalowej matrycy, wraz ze zmianami linii podziału do ± 0,35 mm w miarę zużycia oprzyrządowania matrycy. Właściwe zastosowaniezasady projektowania obróbki aluminium CNCna etapie modelowania CAD konieczne jest ustalenie funkcjonalnych docelowych punktów odniesienia.
Kiedy standardowe imadło CNC zaciska się bezpośrednio na surowych, odlewanych kątownikach, pojawiają się dwa błędy:
· Podczas hydraulicznego uruchamiania zacisku element podlega wektorowi przechylania do góry.
· Ustalony układ współrzędnych pracy (X0, Y0, Z0) przesuwa się względem wewnętrznych rdzeni odlewanych, powodując, że grubość ścianki po obróbce spada poniżej minimalnych ograniczeń technicznych (np. pocienienie z 3,0 mm do 1,2 mm, prowadzące do zniszczenia konstrukcji pod ciśnieniem rozrywającym).
Rozwiązanie inżynieryjne
1. Pady docelowe rzutu:Zaprojektuj specjalne,-niefunkcjonalne podkładki docelowe (zgodnie z ASME Y14.5-2018) w formie odlewniczej. Podkładki te są umieszczone z dala od linii podziału i miejsc sworznia wypychacza.
2. Dwuetapowa-architektura obróbki:
· Opcja 10:Zacisk na nie-krytycznych powierzchniach odlewanych; użyj jedno-frezarki czołowej do oczyszczenia i zakwalifikowania trzech głównych punktów odniesienia.
· Opcja 20:Umieścić komponent bezpośrednio na obrobionych podkładkach odniesienia, korzystając z hartowanych kołków ustalających i samocentrujących szczęk imadła-w przypadku wszystkich krytycznych otworów i cięć konturowych.
3. Podczas-sondowania maszynowego:W całej naszej precyzjiUsługi obróbki CNC 5-osiowejlinii, Dazao integruje sondy optyczne firmy Renishaw w celu dynamicznego pomiaru pozycji elementów odlewniczych, wykonując makro{0}}przesunięcia zmiennych współrzędnych (G54.1 P1) przed połączeniem ścieżek skrawania.
Tryb awarii 3: Końcowa-operacja Pęknięcie kranu przez wtrącenia krzemu
Problem
W dużej-głośnościObróbka aluminium A380gwintowniki często pękają w otworach nieprzelotowych podczas końcowego etapu cykli obróbczych. Uszkodzony gwintownik M4 lub M5 osadzony w drogim odlewie powoduje utratę surowego odlewu i całego skumulowanego czasu cyklu CNC.
Przyczyna jest metalurgiczna: podczas przepływu stopionego metalu pierwotne kryształy krzemu i związki międzymetaliczne żelaza (-Al5igły FeSi) segregują w wolno-strefach rdzenia, w których wiercone są otwory. Ponieważ standardowy gwintownik HSS nacina gwinty wewnętrzne, te twarde wtrącenia wykruszają mikro-krawędzie skrawające gwintownika, generując skoki momentu obrotowego przekraczające wytrzymałość narzędzia na ścinanie skrętne.
Rozwiązanie inżynieryjne
1. Frezowanie gwintów z gwintowaniem:W przypadku otworów o rozmiarach większych lub równych M4 należy wymienić gwintowniki na frezy do gwintów z węglika spiekanego lub-diamentowego. Jeśli frez do gwintów ulegnie zużyciu, nie zatnie się w otworze; po prostu cofa się bez niszczenia elementu.
2. Gwintowanie kształtowe (formowanie na zimno):For ductile cast alloys (such as A356-T6 with elongation >5%), zamiast kranów przycinających używaj-rolowanych gwintowników. Gwintowanie kształtowe wypiera metal zamiast go ciąć, generując silniejszy przepływ ziaren wokół nasady gwintu i eliminując zakleszczanie się odprowadzania wiórów w nieprzelotowych otworach.
Normy inżynieryjne dotyczące naddatku na obróbkę odlewów aluminiowych i tolerancji CNC
Właściwy podziałpółfabrykat do obróbki odlewanego aluminiumrównoważy trwałość narzędzi, czas cyklu i integralność komponentów. Nadmiar zapasu wydłuża czas cięcia i uwidacznia porowatość; niewystarczający zapas prowadzi do nieoczyszczonych czarnych powierzchni.

Wytyczne dotyczące naddatków na obróbkę według metody odlewania
· Odlewanie ciśnieniowe-pod wysokim ciśnieniem (HPDC):Naddatek na obróbkę musi wynosić od 0,5 mm do 1,0 mm. Ten zakres pozwala zachować zewnętrzną-warstwę chłodzącą o dużej gęstości, zapewniając jednocześnie wystarczające zaangażowanie dla frezowania wykańczającego w jednym-przejściu.
· Trwałe odlewanie w formach przy niskim{{0}ciśnieniu i grawitacji:Naddatek na obróbkę jest ustawiony na 1,5 mm do 2,5 mm, aby uwzględnić rozszerzalność termiczną formy i przesunięcie rdzenia.
· Odlewanie piasku:Naddatek na obróbkę wymaga od 3,0 mm do 5,0 mm, aby uwzględnić różnice w skurczu piasku i usunąć wtrącenia tlenków na szorstkiej powierzchni.
Osiągalne tolerancje obróbki
Osiągnięciewąskie tolerancje obróbki aluminium CNCwymaga uwzględnienia modułu sprężystości (E≈71 GPa) i współczynnika rozszerzalności cieplnej (≈21 do 24×10−6/K) stopów aluminium:
· Średnice otworów:Standardowe wiercenie daje ISO IT9 do IT10. Dodanie rozwiercania węglikowego lub wytaczania precyzyjnego konsekwentnie pozwala uzyskać ISO H7 (+0.012/−0,000 mm dla średnicy mniejszej lub równej 18 mm).
· Płaskość twarzy:Szybkie-szybkie-cięcie z użyciem płytek Wiper PCD pozwala uzyskać płaskość 0,020 mm na rozpiętości 300 mm, pod warunkiem, że przejścia obróbki zgrubnej i wykańczającej zostaną rozdzielone w celu zarządzania relaksacją mocowania.
· Chropowatość powierzchni:Dzięki sztywnym mocowaniom i-chłodzeniu pod wysokim ciśnieniemwykończenie powierzchni z odlewu aluminiowegosięgaRa0,4 µm do 0,8 µmna frezowanych powierzchniach iRa 0,2 µmna drobnych-czopach łożyskowych.
Macierz możliwości obróbki i tolerancji
|
Metoda odlewania |
Standardowy naddatek na obróbkę (mm) |
Minimalna grubość ścianki (po-CNC) |
Typowa tolerancja: liniowa (mm) |
Osiągalna tolerancja otworu (wytaczanie) |
Chropowatość powierzchni (Ra, μm) |
|
Odlew-wysokociśnieniowy (A380) |
0,5 – 0,8 mm |
1,5 mm |
±0,025 mm |
ISO H7 (±0,010 mm) |
0.4 – 0.8 |
|
Forma trwała grawitacyjna (A356-T6) |
1,5 – 2,0 mm |
2,5 mm |
±0,035 mm |
ISO H7 (±0,010 mm) |
0.4 – 0.8 |
|
Odlewanie piaskowe (A356) |
3,0 – 5,0 mm |
4,0 mm |
±0,050 mm |
ISO H8 (±0,018 mm) |
0.8 – 1.6 |
|
Odlewanie inwestycyjne (stopy Al) |
0,8 – 1,2 mm |
1,2 mm |
±0,020 mm |
ISO H6/H7 (±0,008 mm) |
0.2 – 0.6 |
Protokoły doboru narzędzi skrawających i dostarczania chłodziwa do obróbki CNC odlewów aluminiowych
Praca przy podwyższonych prędkościach skrawania bez odkształceń termicznych i gumowania narzędzi wymaga dokładnego doboru podłoża narzędziowego i dostarczania płynu.
1. Strategia dotycząca materiałów narzędziowych
· Diament polikrystaliczny (PCD):Narzędzia PCD są obowiązkowe w przypadku ciągłego, średniego-do-nakładuObróbka odlewów ciśnieniowych A380. Wysoka twardość diamentu (5000–8000 HV) jest odporna na ścieranie przez osnowę krzemową zawierającą 9,5%. Frezy czołowe PCD mogą pracować z prędkościami skrawania (Vc) do 3000 m/min przy trwałości krawędzi przekraczającej 50 000 części.
· Węglik-podobny do węgla (DLC) powlekany diamentem:W przypadku krótkich serii i 5-osiowego konturowania 3D A356-T6, gdzie geometria PCD jest ograniczona, frezy trzpieniowe z mikroziarnistego węglika powlekanego DLC zapewniają wyjątkowo niski współczynnik tarcia (µ<0.1), preventing chip adhesion and edge buildup.
· Niepowlekany węglik drobnoziarnisty:Nadaje się do prototypów i stopów odlewniczych o niskiej-krzemie po szlifowaniu za pomocą-ultra ostrej, wypolerowanej powierzchni natarcia (Rz<0.05 µm) and positive shear geometry (15∘do 20∘promieniowe nachylenie).
2. Kinematyka frezowania
Zawsze zatrudniajfrezowanie współbieżne (frezowanie współbieżne). Tradycyjne frezowanie powoduje, że krawędź skrawająca narzędzia ociera się o-utwardzoną, utlenioną-powierzchnię odlewu przy zerowej grubości wióra przed rozpoczęciem skrawania, co prowadzi do szybkiego zużycia powierzchni przyłożenia. Frezowanie współbieżne wchodzi w skrawanie przy maksymalnej grubości wióra, ścinając czysto pod powierzchnią odlewu i kierując ciepło do wióra, a nie do części.

3. Skład chemiczny chłodziwa i parametry ciśnienia
· Rodzaj emulsji:Używaj półsyntetycznych lub w pełni syntetycznych płynów z dodatkami o wysokiej smarności estrowej, opracowanymi specjalnie dla-stopów metali nieżelaznych.
· Stężenie:Utrzymuj koncentrację ściśle pomiędzy8,0% i 10,0%. Stężenia poniżej 6% powodują powstawanie wiórów, słabą jakość gwintu i pękanie gwintownika; stężenia powyżej 12% powodują pienienie się płynu i plamienie na surowych powierzchniach odlewów.
· Kontrola pH:Utrzymuj pH płynu chłodzącego w środku8,5 do 9,2. Wartość pH powyżej 9,4 powoduje utlenianie chemiczne (ciemnoszare zabarwienie) na surowych powierzchniach aluminiowych.
· Przez-chłodzenie wrzeciona (TSC):Wiercenie w odlewie aluminiowym wymaga wysokiego-ciśnienia-chłodziwa wrzeciona (większego lub równego 20–40 barów), aby wypchnąć nieciągłe wióry z głębokich wgłębień, zapobiegając ponownemu skrawaniu wiórów i miejscowemu zatarciu narzędzia.
Koszt-Ramy decyzyjne dotyczące wielkości produkcji: kiedy przejść z CNC kęsów na technologię odlewania + CNC
Zespoły zaopatrzeniowe muszą ocenić, gdzie znajduje się punkt przecięcia kosztu jednostkowego, porównując pełną obróbkę CNC-z kęsa 6061-T6 z otwarciem formy odlewniczej i wykonaniem dodatkowej obróbkiwykończenie CNC z odlewanego aluminium.
Kluczowe czynniki gospodarcze
1. Współczynnik wykorzystania materiału (stosunek-kupna do-lotu):Jeśli gotowy element waży 1,2 kg, ale do obróbki potrzeba 6,0 kg litego kęsa (80% strat materiału w postaci wiórów), obróbka wtórnego odlewu zmniejsza zużycie surowca do 1,5 kg, zapewniając natychmiastowe oszczędności w magazynie.
2. Czas cyklu obróbki:Frezowanie zamkniętej obudowy elektroniki z litego kęsa może zająć 45 minut na maszynie 4-osiowej. Obróbka tylko funkcjonalnych punktów mocowania i powierzchni uszczelniających na odlewie ciśnieniowym zajmuje 4,5 minuty, co dziesięciokrotnie zwiększa wydajność maszyny.
3. Amortyzacja narzędzi (NRE):Formy do odlewania ciśnieniowego kosztują od 8 000 do 45 000 dolarów, w zależności od kawitacji i złożoności. Formy trwałe kosztują od 4000 do 15 000 dolarów.
Porównanie kosztów i czasu realizacji w różnych seriach produkcyjnych
|
Ilość produkcyjna |
Trasa produkcyjna |
Koszt oprzyrządowania / NRE |
Sztuka-Część jednostkowa |
Całkowity czas realizacji (pierwsza dostawa) |
Najlepsze dopasowanie aplikacji |
|
1 – 50 części |
100% CNC z litego kęsa (6061-T6) |
$0 |
$180 – $320 |
1 – 2 tygodnie |
Funkcjonalne prototypy i-serie wstępne |
|
50 – 300 części |
Odlew piaskowy (A356) + wtórny CNC |
$2,500 – $5,000 |
$75 – $120 |
3 – 4 tygodnie |
Małe-kompilacje przemysłowe i pilotażowe |
|
300 – 1000 części |
Stała forma grawitacyjna + CNC |
$5,000 – $12,000 |
$40 – $65 |
4 – 6 tygodni |
Średnie-obsługa płynów/wsporniki |
|
1,000+ Części |
Odlew-wysokociśnieniowy (A380) + CNC |
$12,000 – $35,000 |
$18 – $32 |
6 – 8 tygodni |
Produkcja masowa Motoryzacja / Elektronika |
Przewaga pojedynczego-źródła Dazao
Pozyskując odlewy od jednego dostawcy, a obróbkę CNC od innego, nieuchronnie pojawiają się spory dotyczące jakości: warsztaty mechaniczne obwiniają porowatość odlewu za pęknięcia narzędzi i wycieki, podczas gdy odlewnie obwiniają warsztat za agresywne posuwy i niewspółosiowość punktu odniesienia.
Xiamen Dazao Machinery kontroluje pod jednym dachem zarówno odlewnię, jak i warsztat precyzyjnej obróbki CNC. Nasi projektanci form współpracują bezpośrednio z naszymi zespołami programistów CNC w celu wyrównania linii podziału, wejść bramek, pól odniesienia i kołków chłodzących z 5- dalszymi ścieżkami narzędzia w osi, gwarantując pełną zgodność wymiarową i szczelność ciśnieniową.
Lista kontrolna zaopatrzenia i często zadawane pytania dotyczące inżynierii PAA
Lista kontrolna zakupów i inżynierii DFM
Przed zwolnieniem zamówień na obróbkę odlewanych części aluminiowych należy sprawdzić następujące parametry rysunku i specyfikacji:
Potwierdzono odlewanie stopu i temperamentu:Należy wyraźnie zaznaczyć na wydrukach gatunek stopu (np. A356-T6, A380, ADC12) i stan obróbki cieplnej.
Zdefiniowane punkty odniesienia odlewania i obróbki:Upewnij się, że punkty odniesienia (A, B, C) znajdują się po tej samej stronie pełnej formy, unikając linii podziału.
Określone granice zapasów obróbki:Ustaw naddatek na obróbkę na 0,5–0,8 mm dla HPDC lub 1,5–2,0 mm dla formy trwałej.
Próby ciśnieniowe i limity akceptacji porowatości:Zdefiniuj kryteria akceptacji według radiogramów referencyjnych ASTM E505; określ hel lub powietrze-pod-ciśnieniem próbnym wody (np. 3,5 bara przy współczynniku wycieku mniejszym lub równym 0,5 sccm).
Objaśnienia dotyczące wykończenia powierzchni (Ra):Zdefiniuj wartości Ra oddzielnie dla-powierzchni odlewanych (zwykle Ra 3,2–6,3 µm) i powierzchni obrabianych CNC (Ra 0,4–1,6 µm).
Post-obróbka wykańczająca powierzchni:Określ wymagania dotyczące anodowania przezroczystego/czarnego (wymaga stopów o niskiej-krzemie, takich jak A356, aby uzyskać jednolity kolor), konwersji chromianowej (MIL-DTL-5541) lub malowania proszkowego.

Często zadawane pytania
01.Jak zapobiec szybkiemu zużywaniu się narzędzi węglikowych podczas frezowania odlewu aluminiowego A380?
02.Dlaczego obrobione maszynowo rowki-pierścieni uszczelniających w częściach odlewanych ciśnieniowo nie przechodzą testów szczelności helem?
03.Jak można wyeliminować pękanie gwintownika w małych, nieprzelotowych otworach w odlewach A380?
04.Co powoduje, że cienkie-obudowy z odlewu aluminiowego wypaczają się po zwolnieniu zacisków CNC?
05.Dlaczego pozostawienie większego naddatku na obróbkę odlewów aluminiowych powoduje wady części?
06.Dlaczego anodowanie powoduje powstawanie ciemnoszarych lub plamistych powierzchni na obrobionym odlewie aluminiowym?