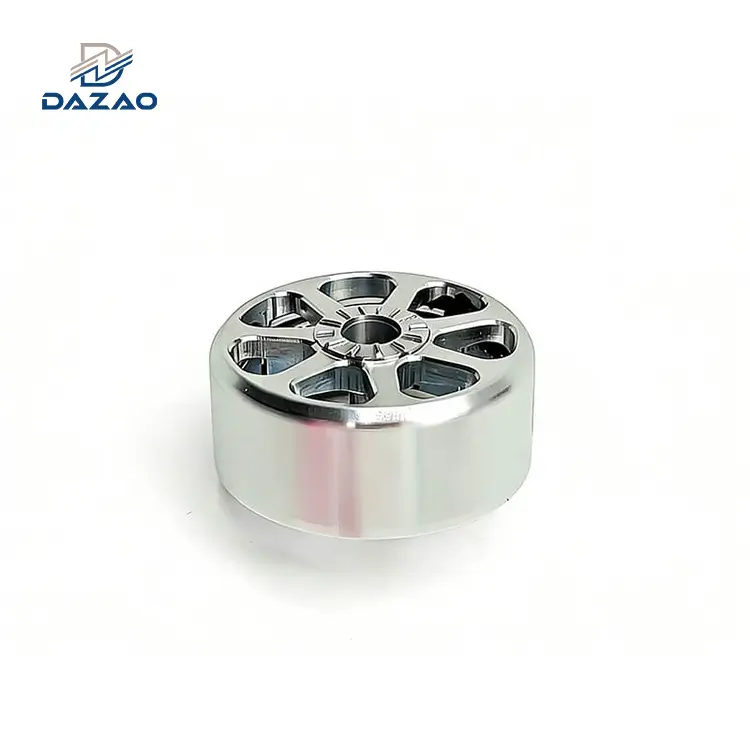
Projektowanie części aluminiowych do obróbki CNC wymaga zrównoważenia funkcjonalności mechanicznej z dynamiką cięcia-warsztatu. Kluczowe standardowe zasady DFM obejmują: zachowanie minimalnej grubości ścianki powyżej0,8 mm(zalecane 1,5 mm), ustawiając promień naroża wewnętrznego na>Promień narzędzia 1,15x, ograniczając głębokość kieszeni przy4x średnica frezui określenieISO 2768-mogólne tolerancje przy rezerwacji±0,010 mmtylko dla krytycznych interfejsów współpracujących. Aby zapobiec wypaczeniu części i zatarciu gwintu, inżynierowie muszą uwzględnić odprężanie stopu (np. określenie Al6061-T651 zamiast T6) i nawarstwianie się powłoki na początkowym etapie modelowania 3D CAD.
Modele CAD a rzeczywistość w hali produkcyjnej: wypełnianie luki inżynieryjnej
Model 3D CAD wygenerowany w SolidWorks lub Autodesk Inventor reprezentuje wyidealizowaną geometrię w cyfrowym środowisku o zerowej-grawitacji i zerowym-tarciu. Po przeniesieniu do 5-osiowego pionowego centrum obróbkowego (VMC) geometria ta oddziałuje z momentem obrotowym wrzeciona przy dużej prędkości, fizycznymi siłami mocowania, ugięciem narzędzia tnącego i wytwarzaniem ciepła.
Na Maszyny Xiamen Dazao, założonej w 2000 roku z certyfikatami ISO9001:2015 i IATF16949:2016, dane produkcyjne pokazują, żeprawie 90% nadesłanych plików 3D CAD wymaga modyfikacji DFM (Design for Manufacturing).zanim będzie można wygenerować ścieżki narzędzia. Niezoptymalizowane projekty prowadzą do nadmiernych czasów cykli, drgań narzędzi, szybkiego zużycia ostrza i niepotrzebnej ilości złomu.
Zgodnie ze strukturąwytyczne dotyczące projektowania obróbki aluminium cncpozwala inżynierom tworzyć komponenty, które są tańsze w produkcji, szybsze w obróbce i stabilne wymiarowo podczas-procesu końcowego. Aby zrozumieć, w jaki sposób te wybory projektowe przekładają się na operacje produkcyjne na poziomie-piętra, zapoznaj się z naszymi podstawamiprzewodnik po obróbce aluminium CNC.
Podstawowe wytyczne DFM dotyczące obróbki aluminium CNC
Wykonanie sprawneprojekt części aluminiowejwymaga przestrzegania określonych ograniczeń geometrycznych podyktowanych kinematyką narzędzia skrawającego i właściwościami materiału.

1. Minimalna kontrola grubości i sztywności ścianki
Cienkie ściany poddawane działaniu dużych sił skrawania ulegają odkształceniu bocznemu, co powoduje drgania, przesunięcie wymiarowe i potencjalne pęknięcie ściany.
· Zalecana minimalna grubość ścianki: 1,5 mmdla ogólnych cech konstrukcyjnych.
· Absolutna minimalna grubość ścianki: 0,8 mmdla zlokalizowanych, podpartych żeber (minimalna grubość ścianki do obróbki CNC).
· Mikro-Funkcje: 0,5 mmmożna to osiągnąć jedynie poprzez-wieloprzejściowe lekkie obróbki wykańczające przy użyciu frezów walcowo-czołowych o małej-średnicy, co znacznie wydłuża czas cyklu.
Ugięcie cienkiej ściany pod naciskiem cięcia jest zgodne z równaniem zginania belki wspornikowej:
δ=(F⋅L³)/(3⋅E⋅I)
Gdzieδto ugięcie, F to siła skrawania, L to wysokość ścianki, E to moduł Younga stopu aluminium, a I to powierzchniowy moment bezwładności. Ponieważ grubość ściany (t) bezpośrednio wpływa na bezwładność (I=(b⋅t³)/12), zmniejszenie grubości ściany o 50% zwiększa ugięcie 8-krotnie.
2. Wybór promienia naroża wewnętrznego i włączenie frezu palcowego
Obrotowe frezy trzpieniowe CNC nie mogą wycinać ostrych wewnętrznych narożników pionowych pod kątem 90 stopni. Każda wewnętrzna krawędź pionowa w naturalny sposób zachowuje promień frezu (cnc wewnętrzny promień narożnika).
· Standardowa zasada:Określwewnętrzny promień narożnika(Rożnik) to znaczy10% do 15% większeniż standardowy promień frezu walcowo-czołowego (Rtool).
· Reguła matematyczna:Rnarożnik Większy lub równy 1,15×Rtool
Jeśli promień naroża wewnętrznego dokładnie odpowiada promieniowi frezu walcowo-czołowego, narzędzie ulega zmianie kierunku o 90 stopni, zachowując 100% sprzężenia promieniowego. Ten nagły wzrost obciążenia wiórów powoduje drgania narzędzia, słabą jakość wykończenia powierzchni i pękanie narzędzia. Zapewnienie większego promienia umożliwia frezowi płynne przejście przez narożnik bez zatrzymywania się i zatrzymywania, zgodnie z normąZasady projektowania frezowania cnc.
3. Ograniczenia głębokości kieszeni i współczynniki ugięcia narzędzia
Głębokie, wąskie kieszenie wymagają frezów palcowych o dużym zasięgu. Wraz ze wzrostem wysięgu narzędzia sztywność spada wykładniczo zgodnie ze wzorem na ugięcie belki (proporcjonalnie do L3).
· Standardowa głębokość kieszeni:Zachowaj głębokość Mniejszą lub równą4×szerokość kieszeni.
· Maksymalna głębokość kieszeni:Mniejsze lub równe6×szerokość kieszeni. Głębokości przekraczające 6× wymagają specjalistycznego oprzyrządowania z szyjką, zmniejszonych posuwów lub obróbki EDM (obróbka elektroerozyjna), co zwiększa koszty.
4. Standardy projektowania otworów i ustawienie wiertła
Projektowanie otworów pasujących do standardowych rozmiarów wierteł eliminuje potrzebę stosowania niestandardowych rozwiertaków lub ścieżek narzędzi z interpolacją kołową (jak zaprojektować części do obróbki CNC).
· Limit głębokości otworu:Zachowaj głębokość otworu nieprzelotowego Mniejszą lub równą8× średnica otworu.
· Dolny profil:Zaprojektuj dna otworów nieprzelotowych według wzorcaKąt wierzchołkowy wiertła 118 stopni lub 135 stopnizamiast płaskiego dna. Otwory z płaskim-denem wymagają dodatkowego frezowania walcowo-czołowego.
· Powierzchnie wejściowe i wyjściowe:Upewnij się, że powierzchnie wejściowe i wyjściowe wiertła są prostopadłe do osi narzędzia. Wiercenie w powierzchni pod kątem powoduje błądzenie wiertła, wyginanie narzędzia i zaburzanie tolerancji położenia otworu.
Kluczowe parametry DFM dla obróbki aluminium CNC
|
Cecha geometryczna |
Standardowy cel DFM |
Wąski limit (mnożnik kosztu: 1,5x - 2.0x) |
Extreme Limit (Cost Multiplier: >3.0x) |
|
Grubość ścianki |
Większe lub równe 1,5 mm |
0,8 mm-1,0 |
0,5 mm |
|
Promień wewnętrzny |
>1,15×Rnarzędzie |
1,0×Rnarzędzie |
Podcięcie /-rowek T / EDM |
|
Współczynnik głębokości kieszeni |
Mniejsza lub równa 4×szerokość |
4×−6×szerokość |
>8×szerokość |
|
Stosunek głębokości otworu |
Mniejsza lub równa 8לrednica |
8×−12לrednica |
>15לrednica |
|
Głębokość gwintu |
1,5×−2,0לrednica |
2,5לr |
>3,0 × średnica |
Zapobieganie przekroczeniu kosztów: stos tolerancji-Góry i wykończenia powierzchni
Nadmierne-określanie tolerancji jest największym czynnikiem powodującym niepotrzebne koszty produkcjiobróbka cnc dfm.
1. Eliminacja domyślnych pułapek tolerancji CAD
Standardowe szablony rysunków CAD często zawierają domyślne tolerancje tabelki rysunkowej, takie jak:
· XX=±0,5 mm
· X,XX=±0,1 mm
· X.XXX=±0,01 mm
Kiedy inżynier pozostawia bezkrytyczną funkcję z trzema miejscami po przecinku, programista CAM musi wykonać-precyzyjne przejścia wykańczające z niskim-posuwem po-niepasujących powierzchniach (tolerancje obróbki cnc).
· Ogólne tolerancje:StosowaćISO 2768-m (średnia)dla wszystkich-niekrytycznych wymiarów (wytyczne dotyczące tolerancji obróbki cnc).
· Tolerancje dokładności:Zarezerwować±0,010 mm do ±0,025 mmwyłącznie do gniazd łożysk, lokalizacji kołków ustalających i dynamicznych prowadnic współpracujących.
2. Uwzględnianie wzrostu wymiarowego anodowania
Frezowane części aluminiowe zazwyczaj opuszczają maszynę z chropowatością powierzchni wynoszącąRa 1,6 µm do Ra 3,2 µm. Lekkie wykończenie przechodzi w dół doRa 0,8 µm. Jednak zastosowanieusługi precyzyjnego anodowania aluminiumlub wtórne wykończenia powierzchni bezpośrednio zmienią ostateczne wymiary fizyczne:
① Anodowanie typu II (anodowanie standardowe):
· Całkowita grubość warstwy:8 µm do 15 µm.
· Penetracja a osadzanie się: 50% wrasta w powierzchnię aluminiową, 50% gromadzi się na zewnątrz.
· Wzrost wymiarowy na powierzchnię:4 µm do 7,5 µm.
② Anodowanie twarde typu III:
· Całkowita grubość warstwy:25 µm do 50 µm.
· Wzrost wymiarowy na powierzchnię:12,5 µm do 25 µm.
Podczas projektowania otworów na wcisk-pasowanych na wcisk lub otworów na wał-o wąskiej tolerancji, wymiary CAD przed-anodowaniem muszą uwzględniać tę warstwę zgodnie zwytyczne DFM dotyczące obróbki cnc.
Metoda produkcji a wpływ na koszty tolerancji
|
Zakres tolerancji |
Typowa operacja obróbki |
Wymagane dodatkowe wykończenie |
Wskaźnik kosztów względnych |
|
±0,200 mm |
Zgrubne frezowanie/toczenie |
Nic |
1.0x |
|
±0,100 mm |
Standardowe frezowanie CNC (ISO 2768-m) |
Nic |
1.2x |
|
±0,025 mm |
Precyzyjne wykończenie CNC |
Przejście Światła |
1.8x |
|
±0,010 mm |
Wysoce-precyzyjne wytaczanie/szlifowanie współrzędnościowe |
Kontrola temperatury |
3.0x |
|
±0,002 mm |
Precyzyjne wycinanie drutowe / honowanie |
Klimat-Pomieszczenie czyste o kontrolowanej temperaturze |
5.5x+ |
3 Martwe punkty produkcyjne w obróbce aluminium CNC
Podczas gdy standardowe prowadnice skupiają się na podstawowych promieniach i grubości ścianek, błędy produkcyjne często wynikają ze zjawisk fizycznych zachodzących podczas usuwania wiórów. Oto trzy krytyczne martwe punkty inżynieryjne zidentyfikowane na podłodze Dazao Machinery.

Martwy punkt 1: Uwolnienie naprężeń wewnętrznych i asymetryczne wypaczenie podczas usuwania materiału
Wytłaczany lub{0}}walcowany na gorąco półfabrykat aluminiowy zawiera wysoki poziom wewnętrznych naprężeń szczątkowych powstałych podczas produkcji. Gdy frez palcowy CNC usuwa duże ilości materiału z jednej strony części, wewnętrzne pole naprężeń staje się niezrównoważone. Po zwolnieniu części z imadła element wygina się lub skręca.
Sprawa awarii inżynieryjnej w Dazao
Klient zaprojektował optyczną płytkę bazową o wymiarach 1200 mm × 400 mm × 25 mm, używając standarduAl6061-T6płyta. Projekt wymagał wyfrezowania masywnej kieszeni po jednej stronie, usuwając 70% materiału.
Po zwolnieniu imadła środek podstawy wygięł się w górę0,35 mm, niezgodnie ze specyfikacją-płaskiej płaszczyzny mniejszą lub równą 0,05 mm. Cała 50-częściowa partia produkcyjna została złomowana.
Rozwiązanie inżynieryjne
1. Specyfikacja materiału:Przejdź z 6061-T6 na6061-T651Lub7075-T6511. The51oznaczenie wskazuje, że płyta została odprężona-przez rozciąganie mechaniczne (rozciągnięcie trwałe od 1,5% do 3%) w walcarni przed starzeniem odpuszczającym.
2. Strategia obróbki:Wdrażaj symetryczne usuwanie materiału. Szorstka strona maszyny A, odwróć i szorstka strona B, zastosuj pośrednią obróbkę cieplną- odprężającą w temp180 stopni przez 2 godziny, a następnie wykonaj końcowe, precyzyjne przejścia wykończeniowe.
Martwy punkt 2: Zatrzymywanie kapilarne roztworów do anodowania w małych gwintach
Inżynierowie rutynowo dostosowują główne średnice gwintów, aby uwzględnić równomierne gromadzenie się anodowania. Jednakże w przypadku ślepych otworów gwintowanych o małej-średnicy (np. M3 do M5) siła kapilarna uniemożliwia cyrkulację płynu podczas etapu płukania anodującego.
Ciśnienie kapilarne w małym kanale oblicza się jako:
Pc=(2⋅ ⋅cosθ)/r
Gdzie to napięcie powierzchniowe, θ to kąt zwilżania, a r to promień otworu. Gdy r maleje, retencja kapilarna wzrasta.
Roztwór kąpieli do anodowania pozostaje uwięziony u nasady małych, ślepych gwintów. Miejscowe stężenie kwasu powoduje nadmierne rozpuszczanie aluminium, a następnie miejscową akumulację tlenku, skutecznie podwajając grubość warstwy na dolnych gwintach.
Sprawa awarii inżynieryjnej w Dazao
W części obudowy medycznej określono ślepe otwory gwintowane M3 ze standardemTolerancja gwintu klasy 6H. Wstępnie-anodowane sprawdziany do gwintów przeszły kontrolę bez problemów.
Po anodowaniu metodą Hardcoat typu III śruby mocujące ze stali nierdzewnej zamarzły w połowie w nieprzelotowych otworach, powodując odcięcie łbów śrub.
Rozwiązanie inżynieryjne
1. Gwintowanie ponadgabarytowe:Używaj zbyt dużych kranów (Limity kranu GH3 lub GH4) do wszystkich małych gwintów wewnętrznych przeznaczonych do anodowania w twardej powłoce w celu uzyskania dodatkowego luzu na średnicy podziałowej.
2. Wyraźna specyfikacja CAD/rysunku:Wyraźnie oddzielaj objaśnienia wątków na wydrukach technicznych:
· Klasa gwintów wstępnych-anodowanych: specjalne o dużych rozmiarach
· Post-Klasa gwintu anodowanego: ISO 6H
3. Modyfikacja-otworu przelotowego:Jeśli to możliwe, zamień ślepe otwory gwintowane na otwory-przelotowe, aby umożliwić swobodny przepływ płynu podczas mycia galwanicznego.
Martwy punkt 3: rezonans ściany i asymetryczna-konstrukcja konstrukcyjna przeciw częstotliwościom
Podczas-frezowania z dużą prędkością cienkościennych-kieszeni aluminiowych interakcja rowków skrawających z cienkimi konstrukcjami aluminiowymi powoduje poważne drgania, jeśliCzęstotliwość przejścia ostrza (fbp) pasuje doNaturalna częstotliwość rezonansowa (fn) ściany kieszeni.
Częstotliwość przejścia ostrza definiuje się jako:
fbp=(RPM×liczba fletów)/60
Jeśli 4-ostrzowy frez walcowo-czołowy pracuje z prędkością 12 000 obr./min, fbp=(12 000×4)/60=800 Hz. Jeśli częstotliwość własna ściany kieszeni wynosi również 800 Hz, tworzą się stojące fale akustyczne, powodując głębokie drgania i niszcząc wykończenie powierzchni niezależnie od regulacji posuwu.
Rozwiązanie inżynieryjne
· Przerwij symetrię:Zamiast projektować cztery identyczne ściany kieszeni o grubości 2,0 mm, zmień nieznacznie grubość ścian (np. Ściana A=2.0 mm, Ściana B=2.4 mm). Zmiana-masy przekroju poprzecznego powoduje przesunięcie fn w poprzek sąsiednich ścian, tłumiąc rezonans fali stojącej.
· Mikro-kąty pochylenia:Włącz aKąt pochylenia od 0,5 stopnia do 1,0 stopniana wewnętrznych ściankach kieszeni. Zwężająca się ściana ma stale zmienny-przekrój poprzeczny wzdłuż swojej wysokości, co zapobiega wzmocnieniu jakiejkolwiek pojedynczej częstotliwości rezonansowej podczas przejścia frezowania.
Mocowanie, strategia odniesienia i techniki redukcji ustawień
Za każdym razem, gdy operator maszyny odblokowuje część, obraca ją i ponownie mocuje w nowej orientacji („ustawienie”), zwiększa się błąd pozycjonowania, a czas przestoju maszyny zwiększa koszt jednostkowy.
1. Ocena ekonomii 3-osiowej i. 5-osiowej VMC
· Obróbka 3-osiowa:Idealny do części z elementami na jednej powierzchni lub z prostą orientacją góra/dół. Wymaga ręcznego odwracania lub wielu urządzeń. Niska stawka godzinowa za maszynę (45 - 65 USD/godz.).
· Wykorzystanie zaawansowanychMożliwości obróbki 5-osiowej CNCjest idealny do skomplikowanych konturów organicznych,-ukośnych otworów poprzecznych lub geometrii wirnika. Eliminuje wielokrotne konfiguracje, ale wiąże się z wyższą stawką godzinową pracy maszyny (90 - 140 USD/godz.).
Aby zminimalizować koszty, projektuj części tak, aby wszystkie krytyczne funkcje (kieszenie, otwory, szczeliny) były dostępne z jednego wektora, co umożliwiło wykonanie w jednym ustawieniu na 3-osiowym VMC (konstrukcja CNC z aluminium).
2. Konsolidacja operacji i rozmieszczenie otworów odniesienia
· Ustal podstawowy punkt odniesienia (Odniesienie A):Zaprojektuj dużą, płaską powierzchnię odniesienia za pomocąRa 0,8µm wykończenie i0,02 mmspecyfikacja płaskości.
· Zawiera otwory narzędziowe:Dodaj dwa nie-krytyczneOtwory na kołki rozwiercone o średnicy 4,0 mm lub 6,0 mmna pierwotnej twarzy. Otwory te służą jako fizyczne punkty lokalizacji dla osprzętu CNC, przyspieszając wyrównanie konfiguracji w różnych seriach produkcyjnych.
· Zapewnij kołnierze mocujące:W przypadku dużych, cienkich płyt dodaj protektorowe wypustki zaciskowe lub stopniowane zewnętrzne ramiona. Dzięki temu imadło ma równoległe powierzchnie do chwytania bez wyginania geometrii gotowej części.
Matryca wyboru stopów aluminium do obróbki CNC
Wybór odpowiedniego stanu stopu ma bezpośredni wpływ na prędkość skrawania, jakość krawędzi i koszty oprzyrządowania. Szerszy opis techniczny obróbki cieplnej i odporności na korozję można znaleźć w naszym rozszerzeniuprzewodnik po wyborze stopu aluminium do obróbki CNC. jakość krawędzi i całośćproces obróbki aluminium CNC.
1. Al6061-T6 / Al6061-T651
· Właściwości:Doskonała spawalność, wysoka odporność na korozję, dobra wytrzymałość konstrukcyjna (wytyczne dotyczące projektowania części aluminiowych).
· Skrawalność:Wióry tworzą się czysto dzięki odpowiednim łamaczom; minimalne zużycie kleju narzędzia.
· Najlepsze zastosowanie:Ramy konstrukcyjne, elementy maszyn, wsporniki montażowe, płyty optyczne.
2. Al7075-T6 / Al7075-T6511
· Właściwości:Materiał-stopowy cynku o wysokiej-wytrzymałości z mechaniczną granicą plastyczności odpowiadającą stalom konstrukcyjnym (~500 MPa).
· Skrawalność:Wyjątkowy. Tworzy krótkie, kruche wióry, które łatwo usuwają kieszenie, umożliwiając agresywne posuwy i prędkości.
· Najlepsze zastosowanie:Wsporniki konstrukcyjne dla lotnictwa,-ramiona robotyczne o dużym obciążeniu, wydajne komponenty samochodowe.
3. Al5052-H32 / Al5083-H111
· Właściwości:Wysoka zawartość magnezu zapewniająca doskonałą odporność na korozję w słonej wodzie. Wysoka plastyczność.
· Skrawalność:Słabe do precyzyjnego frezowania. Miękkie aluminium ma tendencję do zaklejania się rowków frezu walcowo-czołowego, tworząc-wypukłą krawędź (BUE) i pozostawiając zadziory wzdłuż krawędzi ciętych.
· Najlepsze zastosowanie:Obudowy morskie, konstrukcje hybrydowe z blachy spawanej/obrabianej maszynowo.
Właściwości mechaniczne i wskaźnik obrabialności stopów aluminium CNC
|
Stop aluminium |
Granica plastyczności (MPa) |
Twardość (HB) |
Indeks obrabialności |
Jakość anodowania |
Indeks kosztów surowców |
|
Al6061-T6/T651 |
276 |
95 |
80%(Dobry) |
Doskonały |
1.0x |
|
Al7075-T6 / T6511 |
503 |
150 |
100%(To, co najlepsze) |
Umiarkowany |
1.8x |
|
Al2024-T3 |
345 |
120 |
85%(Dobry) |
Słaby (przebarwienia) |
1.6x |
|
Al5052-H32 |
193 |
60 |
50%(Lepki) |
Dobry |
0.9x |
|
Al6082-T6 |
260 |
95 |
80%(Dobry) |
Doskonały |
1.1x |
Wdrażanie wczesnych przepływów pracy DFM za pomocą Dazao Machinery
Stosowanie tychwytyczne dotyczące projektowania aluminium cncpodczas początkowego opracowywania produktu eliminuje kosztowne zlecenia zmian technicznych (ECO) po rozpoczęciu oprzyrządowania.
Na Maszyny Xiamen Dazao, nasz zespół inżynierów wspiera kupujących i projektantów wFaza ukończenia 80% CAD. Przeprowadzając automatyczne symulacje ścieżki narzędzia CAM i analizy stosu tolerancji-przed cięciem materiału, Dazao pomaga klientom osiągnąć:
1. Skrócenie czasu cyklu:Optymalizacja promieni wewnętrznych i głębokości kieszeni skraca czas obróbki o 20% do 35%.
2. Zapewnienie jakości:NaszProcedury precyzyjnej kontroli jakości IATF16949zapewnić pełne certyfikaty cieplne surowców, weryfikację wymiarową maszyny współrzędnościowej i testowanie optycznego sprawdzianu kołkowego dla wszystkich elementów gwintowanych oraz testowanie optycznego sprawdzianu kołkowego dla wszystkich elementów gwintowanych.
3. Przejrzysty kosztorys:Identyfikacja-przesadnie tolerowanych funkcji umożliwia inżynierom poluzowanie-niekrytycznych specyfikacji przed rozpoczęciem produkcji.

Często zadawane pytania
01.Dlaczego mechanicy nienawidzą domyślnych tolerancji bloków CAD, takich jak ±0,005 cala?
02.Jak zapobiec wypaczaniu się cienkich części z blachy aluminiowej po frezowaniu?
03.Dlaczego śruby ze stali nierdzewnej zacierają się w gwintach aluminiowych po anodowaniu twardą powłoką?
04.Czy powinienem wybrać 6061-T6 czy 6061-T651 do części aluminiowych z głębokimi kieszeniami?
05.Jaka jest najprostsza zmiana geometryczna, aby wyeliminować drgania na ścianach kieszeni?
06.Jak mogę uniknąć dodatkowych opłat konfiguracyjnych za funkcje kątowe w 3-osiowych VMC?