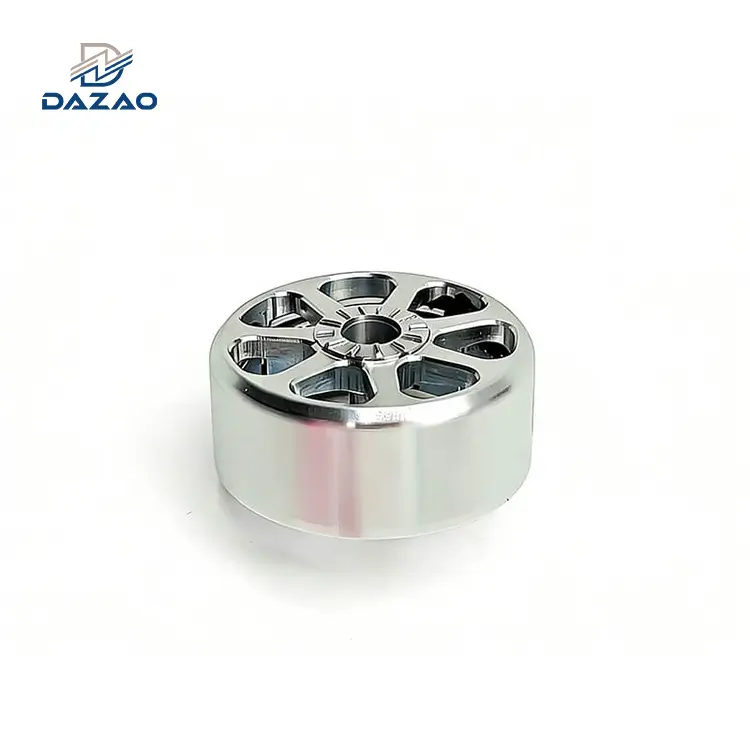
Aluminium 6061-T6stanowi podstawowy wybór materiału do precyzyjnej obróbki CNC, oferując optymalną kombinacjęgranica plastyczności (276 MPa), wytrzymałość na rozciąganie (310 MPa), przewodność cieplna (167 W/m·K), orazOcena obrabialności 70%.w stosunku do mosiądzu 2012-T3. Do części wymagających usuwania materiału objętościowo przekraczającego 40%.6061-T651jest konieczne, aby wyeliminować wewnętrzne wypaczenia naprężeń szczątkowych. Tolerancje dokładności±0,010 mm (±0,0004 cala)są osiągalne w warunkach środowiskowych-o kontrolowanej temperaturze (20 stopni ± 1 stopień).
Wzrost grubości poszycia-należy uwzględnić w wymiarach-przed obróbką:Anodowanie typu II dodaje od 5 do 15 µm na powierzchnię, chwilaAnodowanie twarde typu III dodaje 25 do 50 µm na powierzchnię(50% penetracji, 50% wzrostu wymiarowego). Wymagają strategii narzędziowychFrezy trzpieniowe z węglików spiekanych o kącie pochylenia 37 stopni i 3 ostrzachpracujące z prędkościami skrawania (Vc) z300 do 800 m/minz chłodziwem pod wysokim-ciśnieniem (minimum 20 barów), aby wyeliminować-narosty na krawędziach.
Dlaczego aluminium 6061 jest punktem odniesienia w obróbce CNC?
Wybór odpowiedniego stopu konstrukcyjnego ma bezpośredni wpływ na wydajność produkcji, integralność mechaniczną i koszt komponentów.Obróbka aluminium 6061odpowiada za ponad 65% wszystkich operacji związanych z-wiórami nieżelaznymi-na całym świecie. Ten utwardzany wydzieleniowo-stop aluminium zawierający magnez i krzem jako główne pierwiastki stopowe zapewnia równowagę właściwości mechanicznych, spawalności, odporności na korozję i ekonomiczną cenę jednostkową.
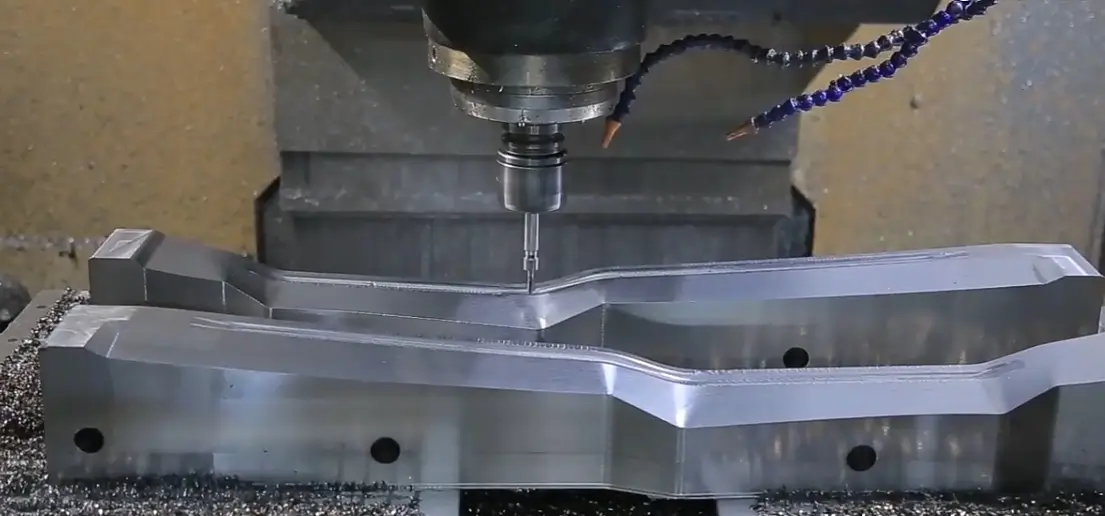
Podstawowe zalety inżynierii
· Gęstość:2,70 g/cm3 (0,0975 funta/in3), co zapewnia wysoką wytrzymałość-do-masy elementów konstrukcyjnych.
· Moduł sprężystości:68,9 GPa (10 000 ksi), oferujący przewidywalne ugięcie sprężyste pod obciążeniem statycznym i dynamicznym.
· Przewodność cieplna:167 W/m·K, umożliwiający szybkie odprowadzenie ciepła w obudowach elektroniki i radiatorach.
· Odporność na korozję:Wysoka odporność na warunki atmosferyczne i słoną wodę dzięki natychmiastowemu utworzeniu pasywacyjnej warstwy tlenku (Al2O3).
Zastosowania branżowe
Części CNC z aluminium 6061służą jako podstawowe komponenty w wymagających sektorach:
1. Przemysł lotniczy i obronny:Podwozie awioniki, wewnętrzne wsporniki montażowe, obudowy czujników i ramy konstrukcyjne.
2. Motoryzacja i pojazdy elektryczne:Prototypy wahaczy zawieszenia, zimne płyty akumulatorów, niestandardowe kolektory dolotowe i korpusy zacisków hamulcowych.
3. Wyroby medyczne:Uchwyty narzędzi chirurgicznych, obudowy sprzętu diagnostycznego i obudowy-efektywów końcowych robotów.
4. Automatyka przemysłowa:Ramiona robotów, mocowania siłowników liniowych, kolektory pneumatyczne i-precyzyjne osprzęt inspekcyjny.
Rzeczywistość branżowa przezwyciężająca porady ogólne
Standardowe wytyczne produkcyjne zazwyczaj przedstawiają nominalne arkusze danych materiałów i ogólne parametry cięcia. Często nie radzą sobie z rzeczywistymi awariami-podłog w warsztacie, takimi jak relaksacja wewnętrznych naprężeń szczątkowych podczas tworzenia kieszeni, uwięzienie kwasu podczas anodowania-po obróbce i drgania harmoniczne w cienkich-geometrii ścian.
Działamy w certyfikowanym obiekcie o powierzchni 12 000-metrów kwadratowychISO9001:2015IIATF16949:2016, Maszyny Xiamen Dazaoprzetwarza ponad 120 ton metrycznych Al6061 miesięcznie. W tym przewodniku omówiono najważniejsze-kompromisy inżynieryjne, fizykę materiałów, protokoły zarządzania naprężeniami i strategie precyzyjnej obróbki wymagane do produkcji-zero defektów.
Specyfikacje metalurgii chemicznej i hartowania (właściwości aluminium 6061)
Zrozumienie metalurgiiWłaściwości aluminium 6061ma zasadnicze znaczenie dla wyboru odpowiedniego zapasuobróbka CNC aluminium 6061.
Analiza składu chemicznego
Skład chemiczny aluminium 6061 jest zgodny zASTM B209 / DIN EN 573-3standardy. Dokładny procent wagowy pierwiastków stopowych bezpośrednio wpływa na powstawanie wiórów, zużycie narzędzia i wytrzymałość mechaniczną:
· Magnez (Mg: 0,80% – 1,20%):Łączy się z krzemem, tworząc krzemek magnezu (Mg2Si), pierwotna faza hartowania odpowiedzialna za wytrzymałość po obróbce cieplnej.
· Krzem (Si: 0,40% – 0,80%):Formułowany w stosunku stechiometrycznym z magnezem w celu maksymalizacji Mg2Si zapewnia gęstość osadu, minimalizując jednocześnie wolne cząsteczki krzemu, które przyspieszają zużycie ścierne narzędzi.
· Miedź (Cu: 0,15% – 0,40%):Zwiększa wytrzymałość na rozciąganie i twardość, choć nieznacznie zmniejsza ogólną odporność na korozję w porównaniu do stopów serii 5000.
· Chrom (Cr: 0,04% – 0,35%):Kontroluje wzrost ziaren podczas obróbki cieplnej i rekrystalizacji, zapobiegając gruboziarnistości ziaren.
· Żelazo (Fe: maks. 0,70%):Element nieczystości. Utrzymywanie Fe poniżej 0,35% w półfabrykacie klasy premium zapobiega kruchym fazom międzymetalicznym Fe-Si-Al, które powodują wżery powierzchniowe podczas-wykańczania z dużą szybkością.
· Cynk (Zn: maks. 0,25%), Tytan (Ti: maks. 0,15%), Mangan (Mn: maks. 0,15%):Dodatki śladowe w celu rozdrobnienia ziarna i stabilizacji fazy.
· Aluminium (Al):Saldo (95,85% – 98,56%).
Odpuszczanie obróbki cieplnej: O vs T4 vs T6 vs T651
Reakcja mechaniczna podczas operacji serwisowych obróbki aluminium 6061 zależy od oznaczenia stanu.
1. 6061-O (wyżarzane):Podgrzewany do 415 stopni przez 2–3 godziny, a następnie powoli-chłodzony z szybkością 10 stopni na godzinę do 260 stopni. Posiada najniższą granicę plastyczności (55 MPa) i wysoką ciągliwość.6061-Owykazuje ekstremalną lepkość podczas cięcia, co prowadzi do silnego narostu-na krawędzi (BUE) i długich, żylastych wiórów. Odradza się obróbkę w stanie O-z wyjątkiem wstępnej obróbki zgrubnej przed pełną obróbką cieplną.
2. 6061-T4 (obróbka cieplna w kąpieli i naturalne starzenie):Podgrzewany do 530 stopni w celu rozpuszczenia pierwiastków stopowych w roztworze stałym,-hartowany wodą, a następnie naturalnie starzony w temperaturze pokojowej. Twardość sięga ~65 HBW. Skrawalność pozostaje umiarkowana; chipsy są gumowate w porównaniu do T6.
3. 6061-T6 (sztucznie starzone):Ciepło rozpuszczające-obrobione w temperaturze 530 stopni,-hartowane wodą, a następnie sztucznie starzone w temperaturze 160–175 stopni przez 8 do 18 godzin. Wytrąca się Mg2Si w całej aluminiowej matrycy. Granica plastyczności wzrasta do276 MPa, twardość sięga95 HBW, a obrabialność zapewnia optymalne zachowanie-łamania wiórów.
4. 6061-T651 (stres-łagodzony przez rozciąganie):Poddawany jest dokładnie takiej samej obróbce cieplnej jak T6, ale obejmuje kontrolowane, trwałe rozciąganie1,5% do 3,0%bezpośrednio po hartowaniu i przed sztucznym starzeniem. To mechaniczne rozciąganie reorganizuje i eliminuje wewnętrzne naprężenia szczątkowe wprowadzone podczas hartowania w cieczy.
|
Oznaczenie temperamentu |
Granica plastyczności (MPa / ksi) |
Maksymalna wytrzymałość na rozciąganie (MPa / ksi) |
Wydłużenie przy zerwaniu (50 mm, %) |
Twardość Brinella (HBW, 500kg/10mm) |
Wskaźnik skrawalności (%) |
|
6061-O |
55 MPa / 8 ksi |
125 MPa / 18 ksi |
25 - 30 % |
30 HBW |
30 % |
|
6061-T4 |
145 MPa / 21 ksi |
240 MPa / 35 ksi |
22 - 25 % |
65 HBW |
50 % |
|
6061-T6 |
276 MPa / 40 ksi |
310 MPa / 45 ksi |
12 - 17 % |
95 HBW |
70 % |
|
6061-T651 |
276 MPa / 40 ksi |
310 MPa / 45 ksi |
12 - 17 % |
95 HBW |
70 % |
Dlaczego 6061-T6/T651 jest preferowany do precyzyjnej obróbki CNC?
WykonywanieObróbka aluminium 6061 t6LubObróbka cnc 6061 t6pozwala krawędzi tnącej narzędzia na czyste przecięcie metalowej osnowy bez nadmiernych odkształceń plastycznych przed wierzchołkiem narzędzia. Wysoka twardość (95 HBW) minimalizuje zużycie adhezyjne na powierzchni natarcia, zapewnia powstawanie krótkich segmentowanych wiórów w ramach właściwej geometrii łamacza-wiórów i zapewnia chropowatość powierzchni niższą niżRa 0,4 µm (16 µin)w jednoprzebiegowych-operacjach wykańczających.
Porównawcza ocena materiału: najlepsze aluminium do obróbki CNC
Inżynierowie często oceniają, czy 6061 kwalifikuje się jakonajlepsze aluminium do obróbki CNCdla konkretnego projektu. Aby uzyskać szczegółowy podział stopów, przejrzyj naszeobszerny przewodnik po gatunkach aluminium CNC.
|
Metryka wydajności |
Al 6061-T6/T651 |
Al 7075-T6 |
Al 2024-T3 |
Al 5052-H32 |
|
Siła plonu |
276 MPa (średnie) |
503 MPa (bardzo wysokie) |
290 MPa (wysokie) |
193 MPa (niskie) |
|
Skrawalność |
Doskonały (70%) |
Znakomity (85%) |
Dobry (70%) |
Słaby / lepki (45%) |
|
Odporność na korozję |
Wysoki |
Dostateczny / Słaby |
Słaby |
Wybitny |
|
Spawalność |
Doskonały (GTAW/GMAW) |
Słaby / niespawalny |
Słaby |
Wybitny |
|
Względny koszt surowy |
1,0x (wartość bazowa) |
2.2x - 2.8x |
1.8x - 2.3x |
0.9x - 1.1x |
|
Optymalny przypadek użycia |
Obudowy ogólne konstrukcyjne, obrabiane maszynowo |
Lotnictwo i kosmonautyka-Ramy konstrukcyjne o wysokim obciążeniu |
Powłoki samolotów, elementy zmęczeniowe |
Blacha, obudowy gięte |
Tam, gdzie projekty wymagają umiarkowanych obciążeń konstrukcyjnych w połączeniu ze spawaniem, wysoką odpornością na korozję lub złożonymi wymaganiami dotyczącymi anodowania,niestandardowe części z aluminium 6061oferują wyższą wartość w porównaniu do stopów 7075 lub 2024.
6061-T6 vs 6061-T651 Odprężanie: zapobieganie zniekształceniom podczas obróbki
Częsta wada wprecyzyjna obróbka aluminium 6061to zniekształcenie komponentów po-obróbce. Części sprawdzane w ramach tolerancji na osprzęcie CNC często odkształcają się natychmiast po zwolnieniu zacisku lub w ciągu 24 godzin od spoczynku w temperaturze pokojowej.

Fizyka powstawania naprężeń szczątkowych
Podczas produkcji wytłaczanych prętów lub płyt walcowanych aluminium 6061 jest szybko-hartowane w wodzie od temperatury 530 stopni do temperatury otoczenia. Zewnętrzna powłoka natychmiast się ochładza i kurczy, podczas gdy rdzeń pozostaje gorący i rozszerzony. Gdy rdzeń następnie ochładza się i kurczy, jest ograniczany przez sztywną powłokę zewnętrzną.
Ten gradient termiczny ustala profil naprężeń wewnętrznych na całej grubości płyty:
· Powierzchnie zewnętrzne:Wysokie naprężenie ściskające (zwykle-100 MPa do -150 MPa).
· Rdzeń wewnętrzny:Wysokie naprężenie szczątkowe rozciągające (zwykle+50 MPa do +100 MPa).
Kiedy inżynier projektuje część wymagającą znacznych kieszeni po jednej stronie (np. usunięcie 60% materiału z górnej powierzchni), narzędzie tnące usuwa zewnętrzną warstwę naprężeń ściskających. Podstawowe wewnętrzne naprężenia rozciągające w rdzeniu są nieograniczone, co powoduje, że część wygina się w górę niczym banan.
Matematyczne ugięcie (δ) wynikające z niezrównoważonych momentów wewnętrznych (Mr) można obliczyć jako:
δ=(Pan ⋅L2)/(8⋅E⋅I)
Gdzie:
· Mrto wewnętrzny nieuziemiony moment zginający netto (N⋅m).
· L to nieograniczona długość przedmiotu obrabianego (m).
· E jest modułem Younga (68,9×10⁹Rocznie).
· I jest obszarowym momentem bezwładności (m4).
Nawet niewielkie asymetryczne usunięcie materiału ze standardowej płyty 6061-T6 wywołuje momenty zginające wystarczające do spowodowania ugięć w skali milimetrowej na dużych rozpiętościach.
Studium przypadku awarii inżynieryjnej w Xiamen Dazao Machinery
Tło projektu
Klient z branży automatyki przemysłowej poziomu 1 zatrudnił firmę Dazao Machinery do produkcji800 mm x 400 mm x 25 mmprecyzyjna płyta montażowa z siatką liniowych szyn prowadzących,-lekkimi kieszeniami (głębokość 18 mm) i małymi ogólnymi wymaganiami dotyczącymi płaskości (całkowity odczyt wskaźnika 0,05 mm na ponad 800 mm).
Początkowa trasa przetwarzania
· Określony surowiec:Standardowa wytłaczana płyta 6061-T6 (grubość 30 mm).
· Strategia obróbki:Konfiguracja jednostronna-. Oblicowanie górnej powierzchni, frezowanie głębokich kieszeni do głębokości 18 mm, wiercenie/gwintowanie otworów montażowych, końcowe przejście światła na płaskich powierzchniach.
· Tryb awarii:Po zwolnieniu zacisków hydraulicznych środek płyty 800 mm wyskoczył w górę. Kontrola współrzędnościowej maszyny pomiarowej (CMM) wykazała ukłon2,15 mm, przekraczając specyfikację 0,05 mm o 4300%.
Wpływ finansowy i operacyjny
Cała początkowa seria produkcyjna obejmująca 15 płyt została zezłomowana, co spowodowało4200 dolarów bezpośrednich strat materiałowych i czasu pracy maszynwraz z 4-dniowym przestojem linii.
|
Parametr |
Początkowa nieudana próba |
Poprawiony protokół inżynieryjny |
|
Określony materiał |
Standardowa wytłaczana płyta 6061-T6 |
Primer 6061-T651 (ASTM B209/AMS 4027) |
|
Grubość zapasów |
30 mm (cięcie jednostronne: 18 mm) |
32 mm (cięcie symetryczne: 8,5 mm na stronę) |
|
Etap obróbki cieplnej |
Brak po- cięciu |
Pośrednie odprężanie termiczne |
|
Strategia zaciskania |
Imadło hydrauliczne-o dużej sile |
Wielopunktowy-uchwyt podciśnieniowy + zaciski boczne z ograniczonym momentem obrotowym (12 Nm) |
|
Ostateczny wynik płaskości |
2,15 mm (ODRZUCONE) |
0,032 mm (certyfikat PASSED - CMM) |
Protokoły inżynieryjne dotyczące przyczyn źródłowych i napraw
Protokół 1: Obowiązkowa specyfikacja płyty 6061-T651
Standardowej płyty 6061-T6 nie wolno nigdy używać do elementów asymetrycznych lub do usuwania ciężkiego materiału. Dokumenty zamówienia i rysunki CAD muszą wyraźnie tego wymagać6061-T651 zgodnie z ASTM B209 / AMS 4027. Proces rozciągania w T651 zmniejsza poziom wewnętrznych naprężeń szczątkowych o85% do 92%, zapewniając stabilne podłoże do precyzyjnego frezowania.
Protokół 2: Symetryczne usuwanie naddatku (strategia 50/50)
Przy zmniejszaniu grubości blachy z 32 mm do 25 mm podczas frezowania kieszeni wewnętrznych o głębokości 12 mm:
1. Chropowata-górna powierzchnia maszyny: usuń 3,5 mm naddatku zewnętrznego, szorstkie-kieszenie frezarskie do 50% głębokości. Na wszystkich elementach pozostaw warstwę wykończeniową 1,0 mm.
2. Część odwrotna i szorstka powierzchnia dolna: Usuń 3,5 mm materiału dolnego, szorstkie-dno frezowane.
3. Wyrównanie rozkładu naprężeń w środkowej osi neutralnej minimalizuje wypadkowe momenty zginające (Mr→0).
Protokół 3: Pośrednie wyżarzanie odprężające
Do elementów konstrukcyjnych przemysłu lotniczego wymagających tolerancji płaskości poniżej0,025 mm (0,001 cala)w przypadku wymiarów większych niż 500 mm:
· Wykonać obróbkę zgrubną pozostawiając naddatek 0,5 mm na wszystkich powierzchniach funkcjonalnych.
· Całkowicie odpiąć część, aby umożliwić swobodne odkształcenie elastyczne.
· Część podlega odprężaniu termicznemu w piecu próżniowym w temp160 stopni ± 5 stopni przez 3 godziny, a następnie powolne chłodzenie w piecu w temp15 stopni/godzinę do 60 stopni.
· Ponownie-zaciśnij lekko 3-punktowy kinematyczny uchwyt ustalający i wykonaj końcową obróbkę wykańczającą.
Anodowanie grubości stosu-W górę i uwięzienie kwasu w ślepych otworach
Wykonanie z dużą-precyzjąObróbka CNC aluminium 6061nie gwarantuje zgodności gotowego komponentu. Obróbka powierzchni po-obróbce, w szczególności anodowanie, zmiana wymiarów i wprowadzenie ryzyka awarii konstrukcyjnej, jeśli tolerancje wstępne-wykończenia zostaną błędnie obliczone.

Anodowanie Mechanika wzrostu wymiarowego i penetracji
Anodowanie przekształca powierzchniowe aluminium w tlenek glinu (Al2O3). W przeciwieństwie do procesów galwanicznych, w których materiał osadza się na podłożu wyłącznie na zewnątrz, powłoka anodowa rośnie zarówno do wewnątrz, w stronę metalowej osnowy, jak i na zewnątrz od pierwotnej granicy z dokładnąStosunek 50/50.
|
Geometria funkcji |
Wymiar zewnętrzny (wał/sworzeń) |
Wymiar wewnętrzny (otwór/otwór) |
|
Całkowita grubość warstwy (T) |
Zwiększenie średnicy=T |
Zmniejszenie średnicy=T |
|
Penetracja podłoża |
0,5 * T na stronę |
0,5 * T na stronę |
|
Wzrost powierzchni zewnętrznej |
0,5 * T na stronę |
0,5 * T na stronę |
DlaAnodowanie typu IIo docelowej grubości warstwy (T) wynoszącej20 µm (0,0008 cala):
· Wzrost powierzchni na stronę (Twzrost) = 10 µm (0,0004 cala).
· Zewnętrzna średnica wału zwiększa się o20 µm (0,0008 cala).
· Wewnętrzna średnica otworu zmniejsza się o20 µm (0,0008 cala).
DlaAnodowanie twarde typu IIIo docelowej grubości warstwy (T) wynoszącej50 µm (0,002 cala):
· Wzrost powierzchni na stronę (Twzrost) = 25 µm (0,001 cala).
· Zewnętrzna średnica wału zwiększa się o50 µm (0,002 cala).
· Wewnętrzna średnica otworu zmniejsza się o50 µm (0,002 cala).
Jeśli inżynier projektuje otwór łożyska28 000 mm (+0.010 / -0,000 mm)w przypadku pasowania wtłaczanego H7 i operator obraca surowy otwór do 28,005 mm przed nałożeniem twardej powłoki typu III, średnica końcowego-anodowanego słupka zmniejsza się o 0,050 mm do27,955 mm. Łożysko nie będzie wciskać się w obudowę, co spowoduje, że część będzie niezgodna-.
Strategia tolerancji obróbki wstępnej-powłoki
Przy zamawianiuprecyzyjna obróbka aluminium 6061, modele CAD i rysunki techniczne muszą określać-wymiary obróbki wstępnej powlekania lub wyraźnie wymagać od dostawcy dokonania kompensacji podczas regulacji przesunięcia promienia frezu.
Dla otworów gwintowanych przeznaczonych do anodowania metodą twardą typu III:
· Gwintowniki o standardowej średnicy podziałowej spowodują-zakłócenie gwintu po anodowaniu.
· Maszyniści muszą korzystaćkrany nadwymiarowe (np. limity GH3 lub GH5)lub niestandardowe programy do-frezowania gwintów CNC, które otwierają średnice podziałowe o 2 * Taby uwzględnić gromadzenie się tlenków na bokach gwintu.
Studium przypadku awarii Dazao: Korozja ślepego otworu i zniszczenie gwintu
Tło
Dazao wyprodukował 500 sztuk niestandardowych bloków zaworów hydraulicznych6061-T6z wieloma ślepymi otworami gwintowanymi M4x0,7 (głębokość 15 mm) i wewnętrznymi kanałami na płyn. Wymagana specyfikacjaMIL-A-8625 Typ III Anodowanie w twardej powłoce (klasa 1).
Tryb awarii
Trzy tygodnie po-dostawie klient zgłosił silne białe, sypkie wykwity wokół wszystkich ślepych otworów gwintowanych. Nie weszły sprawdziany gwintów, a gwinty wewnętrzne kruszyły się przy nominalnym momencie obrotowym (1,2 Nm).
Analiza pierwotnej przyczyny
Podczas anodowania elektrolit kwasu siarkowego (H2WIĘC4, stężenie 15%) został uwięziony na dnie głębokich, ślepych otworów gwintowanych M4. Standardowe-linie do płukania zanurzeniowego nie wypłukiwały kwasu z otworów o-wymiarze-(15 mm/4 mm=3.75).
Podczas końcowego uszczelniania gorącą-wodą (98 stopni) uwięziony kwas zagotował się, reagując agresywnie z-nieanodowanym podłożem aluminiowym na dole gwintu. W ten sposób powstały uwodnione sole siarczanu glinu (Al2(WIĘC4)3⋅xH2O), który rozszerzył i zniszczył geometrię gwintu od środka.
|
Parametr otworu |
Nieudany proces anodowania |
Poprawiony protokół inżynieryjny |
|
Projekt dziury |
Płaski-dolny otwór, ślepy, bez reliefu |
Dodaj relief punktu wiercenia pod kątem 120 stopni |
|
Wstępne-przygotowania do anodowania |
Standardowe zanurzenie w stojaku |
Wydmuch powietrza-pod wysokim ciśnieniem-+ ultradźwięki |
|
Maskowanie gwintów |
Bez maski (wystawiony na kąpiel) |
Zatyczki z gwintem silikonowym lub maska w płynie |
|
Protokół po-płukaniu |
Statyczne zbiorniki zanurzeniowe |
Przeciwprądowe płukanie wodą DI.-Przepływ ultradźwiękowy |
|
Koszt złomu |
Straty materiałowe i przetwórstwa wynoszące 3800 USD |
Zerowy wskaźnik powtarzających się defektów korozyjnych |
Różnice w partii surowców i niedopasowanie kolorów anodowania
Częsta reklamacja przy zakupieCzęści CNC z aluminium 6061w przypadku widocznych zespołów konsumenckich jest to zmiana koloru-od partii-po anodowaniu barwnym typu II.
Niewielkie różnice metalurgiczne w krzemie (0,40% do 0,80%) i żelazie (0,10% do 0,70%) pomiędzy różnymi liczbami cieplnymi walcowni zmieniają absorpcję światła przez porowatą warstwę anodową. Aby zagwarantować jednolite dopasowanie kolorów w zespołach-wieloczęściowych, Dazao blokuje dostawy surowców na poziomie:partia ciepła z jednego młynana serię produkcyjną i wymusza rygorystyczne parametry chemiczne kąpieli (stężenie kwasu siarkowego, temperatura kontrolowana w zakresie ±0,5 stopnia i pH kąpieli barwiącej kontrolowane w zakresie ±0,1).
Cienkie-drgania rezonansowe ścian i zabudowa z głęboką wnęką-Rozwiązania z krawędzią górną (BUE)
Wysoka-prędkośćFrezowanie aluminium 6061operacje napotykają ograniczenia fizyczne, gdy geometrie charakteryzują się grubością ścianek poniżej1,0 mm (0,040 cala)lub głębokość kieszeni-do-przekroczenia proporcji szerokości4:1.
Fizyka formacji-górnej (BUE).
Al6061 wykazuje wysoką ciągliwość i silne powinowactwo chemiczne do podłoży narzędzi skrawających (węglik wolframu). W lokalnych temperaturach w strefie skrawania od 200 do 350 stopni aluminium-spala się pod ciśnieniem z powierzchnią natarcia narzędzia.
Ta nagromadzona warstwa działa jak fałszywa krawędź skrawająca, zwiększając efektywny promień wierzchołka narzędzia i pogarszając wykończenie powierzchniRa 0,8 µm do ponad Ra 6,3 µm, zwiększając siły skrawania nawet o 400% i powodując mikro-odpryski na krawędziach narzędzi z węglików spiekanych.
|
Atrybut narzędzia |
Zalecana wartość |
Uzasadnienie inżynierskie |
|
Liczba fletów |
3 flety |
Maksymalizuje wielkość usuwania wiórów przy jednoczesnym zachowaniu sztywności rdzenia w porównaniu do konstrukcji z 2 rowkami |
|
Kąt helisy |
Zmienny 35 stopni / 38 stopni |
Zakłóca sprzężenie zwrotne częstotliwości harmonicznych, eliminując drgania |
|
Kąt natarcia |
Bardzo pozytywny (15 stopni do 20 stopni) |
Zmniejsza siły skrawania, czysto tnie metal, opóźnia inicjację BUE |
|
Kąt przyłożenia |
10 stopni do 12 stopni |
Zapobiega ocieraniu się boku narzędzia o-utwardzoną podczas pracy ścianę |
|
Powłoka powierzchniowa |
DLC lub ZrN (niepowlekany lakier) |
Ultra-niski współczynnik tarcia (µ < 0,1) zapobiega adhezji chemicznej aluminium do podłoża narzędzia |

Stabilizacja drgań rezonansowych w cienkiej-ścianie
Gdy grubość ścianki spadnie poniżej 1,0 mm, częstotliwość drgań własnych (fn) ściany konstrukcyjnej spada w zakres częstotliwości przejść zębów narzędzia (fp=RPM×flety/60). Drgania rezonansowe powodują powstawanie ząbków, wyginanie się wymiarów ścian i pękanie części.
Rozwiązania inżynieryjne Dazao dla cienkich ścian
1. Dynamiczne strojenie częstotliwości:Wykorzystywanie testów udarności akcelerometru w celu identyfikacji stabilnych stref płatków stabilności, dopasowując prędkość obrotową wrzeciona do dynamicznej częstotliwości własnej konfiguracji cienkościennej.
2. Ofiarne wsparcie strukturalne:W przypadku konstrukcji ścian o grubości poniżej 0,5 mm kieszenie wypełnia się woskiem rozpuszczalnym w wodzie-o temperaturze topnienia-(temperatura topnienia 65 stopni) lub specjalistycznymi stopami o niskiej-topliwości (np. stopem bizmutu-cyny). Materiał podtrzymuje ścianę podczas frezowania profili zewnętrznych, a następnie jest topiony w gorącej wodzie bez termicznego uszkodzenia konstrukcji aluminiowej.
3. Oprawy-tłumiące wysoką próżnię:Niestandardowe płyty podciśnieniowe z uszczelką silikonową o zamkniętych komórkach- wywierają równomierny nacisk w dół na całym obszarze komponentu, tłumiąc drgania podczas-szybkich przejść wykończeniowych.
Zoptymalizowane posuwy, prędkości i konfiguracja narzędzi (procesy obróbki aluminium 6061)
Wykonanie sprawneObróbka aluminium 6061wymaga wybrania parametrów procesu zoptymalizowanych pod kątem twardości materiału, rozpraszania ciepła i geometrii wióra.
|
Typ operacji |
Prędkość skrawania Vc (m/min / SFM) |
Posuw na ząb fz (mm/ząb/IPT) |
Głębokość osiowa ap (% średnicy frezu) |
Głębokość promieniowa ae (% średnicy frezu) |
Materiał narzędzia i powłoka |
|
Ciężka obróbka zgrubna (wysoka wydajność) |
400 - 700 m/min (1300 - 2300 SFM) |
0.10 - 0.20 mm (0.004 - 0.008 cala) |
100% - 200% (ścieżka trochoidalna) |
25% - 50% (ścieżka trochoidalna) |
Węglik niepowlekany / ZrN |
|
Wykończenie ścian |
600 - 1000 m/min (2000 - 3300 SFM) |
0.03 - 0.08 mm (0.0012 - 0.003 cala) |
100% - 300% |
2% - 5% (przejście przez lekkie ścinanie) |
Powlekane węglikiem DLC |
|
Wykończenie podłogi |
500 - 800 m/min (1600 - 2600 SFM) |
0.05 - 0.10 mm (0.002 - 0.004 cala) |
0.1 - 0.2 mm (przekroczenie-) |
60% - 80% (geometria wycieraczki) |
Węglik niepowlekany |
|
Toczenie precyzyjne (toczenie 6061) |
300 - 500 m/min (1000 - 1600 SFM) |
0.15 - 0.35 mm/obr. (0.006 - 0.014 cala) |
1.0 - 3.0 mm (głębokość skrawania) |
N/A (średnica skrętu) |
Grabie z węglika/PCD polerowane |
Zaawansowane strategie frezowania (frezowanie aluminium 6061)
Szerszy przegląd strategii-wysokiej szybkości narzędzi znajdziesz w naszym artykulekompletny przewodnik po frezowaniu aluminium CNC.
· Frezowanie trochoidalne (frezowanie o wysokiej wydajności - HEM):Wykorzystuje małe sprzężenie promieniowe (ae=5%−10% średnicy frezu) w połączeniu z pełną osiową głębokością skrawania (ap=200% średnicy frezu) przy maksymalnym posuwie. Rozkłada to ciepło i zużycie narzędzia na całej długości rowka, zwiększając trwałość narzędzia nawet o 300%.
· 5-osiowe frezowanie symultaniczne:Eliminuje wielokrotne konfiguracje dla złożonych geometrii konstrukcyjnych. Ograniczenie zmian ustawień zapobiega skumulowanym błędom orientacji, utrzymując w obrębie tolerancje położenia geometrycznego0,015 mm. Dowiedz się więcej o naszymUsługi frezowania precyzyjnego 5-osiowego CNC.
Strategie precyzyjnego toczenia (toczenie aluminium 6061)
Podczas występuToczenie aluminium 6061do wałów cylindrycznych, obudów łożysk lub złączy gwintowanych za pośrednictwem naszychusługi toczenia precyzyjnego CNC:
· Użyj ziemiPCD (polerowany diament polikrystaliczny)lub niepowlekane płytki z mikro-węglika spiekanego o promieniu naroża od 0,2 mm do 0,4 mm.
· Upewnij się, że szybkości podawania przekraczają0,12 mm/obrdo łamania ciągliwych, ciągłych wiórów na ciasne fragmenty w kształcie-C, zapobiegając-zawijaniu się ptaków wokół wrzeciona tokarki.
Systemy dostarczania chłodziwa
Podczas wykonywania głębokich wgłębień wymagane jest chłodziwo zalewowe pod wysokim-ciśnieniem (o stężeniu rozpuszczalnej w wodzie-rozpuszczalnej w wodzie emulsji syntetycznej o stężeniu od 8% do 10%-) kierowane pod ciśnieniem od 20 do 70 barów bezpośrednio do strefy skrawania. Wysokie ciśnienie wypłukuje wióry z głębokich elementów, zapobiegając-ponownemu skrawaniu wiórów, które prowadzi do wżerów powierzchniowych i przedwczesnego zniszczenia narzędzia.
Tolerancje precyzyjne i stos wykończeń powierzchni-W górę (precyzyjna obróbka aluminium 6061)
Wymagane komponenty produkcyjneprecyzyjna obróbka aluminium 6061wymaga zrozumienia ograniczeń możliwości i wpływu-przetwarzania końcowego na ostateczne wymiary.
|
Funkcja wymiaru |
Standardowa tolerancja fabryczna |
Wysoka-tolerancja precyzji (środowisko kontrolowane) |
|
Wymiary liniowe (<100mm) |
±0,050 mm (±0,002 cala) |
±0,008 mm (±0,0003 cala) |
|
Linear Dimensions (>300mm) |
±0,150 mm (±0,006 cala) |
±0,025 mm (±0,0010 cala) |
|
Średnice otworów (wytaczanie CNC) |
±0,020 mm (±0,0008 cala) |
±0,005 mm (±0,0002 cala) |
|
Płaskość / Równoległość |
0,050 mm na 100 mm |
0,010 mm na 100 mm |
|
Chropowatość powierzchni (Ra) |
Ra 1,6 µm (63 µm) |
Ra 0,4 µm (16 µin) (cięcie- Fly / PCD) |
Podział opcji wykańczania powierzchni
Aby wybrać odpowiednie-leczenie końcowe dla swojej części, zapoznaj się z naszymi szczegółowymi informacjamiprzewodnik po wykańczaniu powierzchni aluminiowych.
|
Typ wykończenia |
Specyfikacja procesu |
Dodatek grubości |
Odporność na korozję |
Cel inżynieryjny |
|
Anodowanie typu II (przezroczysty/kolorowy) |
MIL-A-8625 typ II klasa 1/2 |
5 - 20 µm (całkowita grubość powłoki) |
Dobry (240 godz. mgły solnej) |
Dekoracyjna, podstawowa ochrona antykorozyjna, kodowanie kolorami |
|
Anodowanie typu III (twarda powłoka) |
MIL-A-8625 typ III klasa 1/2 |
25 - 50 µm (całkowita grubość powłoki) |
Doskonały (1000 godzin mgły solnej) |
Wysoka odporność na zużycie, izolacja dielektryczna (60HV) |
|
Wydmuchiwanie perełek |
ASTM F1330 / ziarnistość kulek szklanych #120/180 |
Zerowa zmiana grubości siatki |
Neutralny |
Jednolite matowe wykończenie, usuwa drobne ślady narzędzi CNC |
|
Niklowanie bezprądowe (ENP) |
MIL-C-26074E / Nikiel o wysokiej zawartości fosforu |
10 - 25 µm (100% jednolite) |
Superior (chemia przemysłowa) |
Ekstremalna odporność na zużycie, jednolita powłoka wewnątrz rur |
|
Konwersja chromianu (Alodyna 1200/1500) |
MIL-DTL-5541F klasa 1A/3 |
< 1 µm (Negligible) |
Umiarkowany (168 godz. Sól) |
Folia przewodząca elektrycznie, podkład wiążący farbę |
Integralność gwintu w aluminium 6061: gwintowanie bezpośrednie a wkładki gwintowe
Ponieważ 6061-T6 ma umiarkowaną wytrzymałość na ścinanie (207 MPa), bezpośrednio gwintowane gwinty poddawane wielokrotnemu montażowi/demontażowi (np. pokrywy dostępowe, osprzęt modułowy) są narażone na ryzyko zdarcia gwintu po 20 do 50 cyklach momentu obrotowego.
|
Funkcja |
Gwint bezpośrednio gwintowany (6061-T6) |
Wkładka z gwintem Helicoil / STI |
|
Maksymalna długość połączenia ścinającego |
Ograniczone przez matrycę aluminiową (wymaga średnicy gwintu 2,0x) |
Przeniesiony na większy gwint drutu zewnętrznego (wymaga średnicy 1,5x) |
|
Siła wyciągania-(M6x1,0) |
~11,2 kN |
~18,5 kN (+65% wzrostu siły) |
|
Cykliczne życie |
Słaby (< 50 mating cycles) |
Outstanding (>1000 cykli łączenia) |
|
Koszt instalacji |
Niski (bezpośrednie przejście CNC) |
Umiarkowane (gwint STI + wkładka ręczna) |
Do-wysokiej niezawodności zastosowań lotniczych, motoryzacyjnych i robotykiWkładki STI HelicoilLubKlucze-Wkładki blokujące (Keenserts)w komponentach 6061 zapobiega zacieraniu się gwintów i awariom w terenie.
Drzewo decyzyjne stopów: 6061 vs 7075 vs 2024 vs 5052 (obróbka aluminium 6061 vs 7075)
Ocena-kompromisów pomiędzy obróbką aluminium 6061 a obróbką aluminium 7075 pomaga zrównoważyć koszt jednostkowy i wydajność konstrukcyjną.
|
Metryka inżynieryjna |
Al 6061-T6 |
Al 7075-T6 |
Al 2024-T3 |
Al 5052-H32 |
|
Wydajność rozciągania |
276 MPa |
503 MPa (+82%) |
290 MPa (+5%) |
193 MPa (-30%) |
|
Siła zmęczenia |
96 MPa |
159 MPa (+65%) |
138 MPa (+43%) |
115 MPa (+20%) |
|
Indeks obrabialności |
70% (gładkie frytki) |
85% (krótkie żetony) |
70% (krótkie żetony) |
45% (Gumowaty, trudny) |
|
Jakość anodowania |
Superior (przezroczysty/barwiony) |
Umiarkowany (żółtawy odcień w twardej powłoce) |
Dostateczny (podatny na wżery podczas okresu wstępnego) |
Dobry (różnica kolorów) |
|
Zachowanie spawalnicze |
Doskonały (GMAW/GTAW) |
Słabe (pękanie na gorąco) |
Słaby |
Doskonały |
|
Koszt surowca |
Wartość bazowa (3,50 USD/kg) |
~2,5x (8,75 USD/kg) |
~2,1x (7,35 USD/kg) |
~1,05x (3,68 USD/kg) |
Zasady doboru stopów inżynieryjnych
1. Wybierz6061-T6 / T651gdy zastosowanie wymaga zrównoważonych parametrów konstrukcyjnych, możliwości spawania, estetyki anodowania i niskich kosztów produkcji.
2. Uaktualnij do7075-T6gdy wymagania dotyczące granicy plastyczności przekraczają 300 MPa, należy za wszelką cenę zminimalizować masę elementu i nie jest wymagane spawanie.
3. Wybierz2024-T3do cyklicznych zastosowań związanych ze zmęczeniem rozciągającym, gdzie wymagana jest wysoka odporność na pękanie.
4. Wybierz5052-H32do prostych-metalowych wsporników wymagających dużych promieni zginania-z hamulcem.
Analiza struktury kosztów i optymalizacja DFM (koszt obróbki aluminium 6061)
ZrozumienieKoszt obróbki aluminium 6061konstrukcje umożliwiają inżynierom obniżenie cen jednostkowych na wczesnych etapach projektowania. Pełne zestawienie ofert i czynników cenowych można znaleźć w naszym artykuleprzewodnik optymalizacji kosztów obróbki aluminium CNC.
Podział kosztów precyzyjnie obrobionego komponentu 6061
|
Element kosztowy |
Udział w kosztach całkowitych |
Kluczowe czynniki kosztowe |
|
Zapas surowca (Al6061) |
15% - 25% |
Rozmiar kęsa, wydajność, współczynnik złomu |
|
Czas cyklu maszyny CNC |
45% - 60% |
Odległość ścieżki narzędzia, prędkości posuwu, konfiguracje |
|
Narzędzia skrawające i materiały eksploatacyjne |
8% - 12% |
Specjalistyczne frezy trzpieniowe z węglików spiekanych, stopień zużycia |
|
Obróbka końcowa-i wykończenie powierzchni |
10% - 15% |
Rodzaj anodowania, maskowanie, śrutowanie |
|
Kontrola i zapewnienie jakości |
5% - 10% |
Wykonanie CMM, częstotliwość próbkowania, certyfikaty (MTC) |
Ukryte dopłaty w ofertach
· NRE / Opłaty instalacyjne:Koszty produkcji osprzętu i programowania CAM amortyzowane są w małych partiach.
· Nie-standardowe opłaty za inspekcję:Pełne raporty dotyczące układu wymiarowego maszyny współrzędnościowej,-opłaty za weryfikację badań nieniszczących (NDT) lub raportów z testów walcowni surowców (MTC).
Zasady DFM obniżające koszty obróbki

1. Optymalizuj promienie narożników wewnętrznych:
· Problem:Projektowanie kwadratowych narożników wewnętrznych (R=0) wymusza cięcie drutem EDM lub drogie małe frezy palcowe.
· Rozwiązanie:Ustaw wewnętrzne pionowe promienie narożników (R) na co najmniej1,15 do 1,25 razypromień użytego standardowego narzędzia. Aby użyć frezu walcowo-czołowego 6 mm (promień 3 mm), określ promień wewnętrzny wynoszący3,5 mm. Dzięki temu frez może przechodzić przez narożniki bez zwalniania, eliminując drgania naroży.
2. Ogranicz stosunek głębokości-głębokiej kieszeni do-szerokości:
Zachowaj głębokość kieszeni mniejszą lub równą 4×Width. Wgłębienia głębsze niż 4-krotna średnica narzędzia wymagają frezów o dużym-zmniejszonym zasięgu-z szyjką, pracujących przy zmniejszonych posuwach, co wykładniczo wydłuża czas cyklu obróbki.
3. Standaryzuj rozmiary promieni wewnętrznych:
Wykorzystaj spójne zaokrąglenie podłogi i pionowe promienie ścian we wszystkich wewnętrznych kieszeniach. Dzięki temu jedno narzędzie może wykonywać przejścia obróbki zgrubnej i wykańczającej bez konieczności wielokrotnej zmiany narzędzia.
Unikaj ultra-cienkich ścian:
Zachowaj nominalną grubość ścianki powyżej1,2 mm (0,048 cala). Obróbka ścian o grubości poniżej 0,8 mm wymaga powolnych, wielo-przejściowych ścieżek narzędzi i specjalistycznych urządzeń tłumiących, co zwiększa koszty jednostkowe o 40% do 80%.
|
Wielkość partii produkcyjnej |
Konfiguracja maszyny Amortyzacja / jednostka |
Koszt jednostkowy w stosunku do prototypu |
|
1 - 5 Jednostki (prototyp) |
Wysoka (150 USD z amortyzacją=30 USD) |
100% (cena bazowa prototypu) |
|
50 - 100 Jednostki |
Umiarkowany (150 USD / 50=3,00 USD) |
35% - 40% ceny prototypu |
|
1,000+ jednostek (partia) |
Nieistotne (150 USD / 1000=0,15 USD) |
18% - 22% ceny prototypu |
Weryfikacja dostawcy i zapewnienie jakości (dostawca aluminium 6061)
Współpraca z osobą niesprawdzonąProducent części aluminiowych 6061stwarza istotne ryzyko oszustw i kontroli jakości.
Pułapki w łańcuchu dostaw w pozyskiwaniu komponentów 6061
· Substytucja kęsów makulaturowych poniżej standardów:Warsztaty obróbki-niższego poziomu mogą wykorzystywać tani, przetopiony złom aluminium podawany jako prime 6061-T6. Kęsy pochodzące z recyklingu zawierają duże ilości zanieczyszczeń żelazem, osad krzemowy i-porowatość mikro-pustą, co prowadzi do uszkodzeń strukturalnych pod obciążeniem zmęczeniowym i nieestetycznych ciemnych plam po anodowaniu.
· Sfałszowane certyfikaty testów młyna (MTC):Materiał dostarczony bez zweryfikowanej identyfikowalności partii cieplnej może spowodować, że surowiec 6061-O nieobrobiony-cieplnie- będzie dostarczony w stanie T6.
Protokół weryfikacji jakości maszyn Xiamen Dazao
Służy jako zaufanyDostawca aluminium 6061i producentem precyzyjnej obróbki od 2000 roku, Dazao Machinery wdraża rygorystyczne kontrole jakości w całej naszej firmieSystem kontroli jakości posiadający certyfikaty ISO9001 i IATF16949:
1. Spektrometryczna weryfikacja surowca:Każda przychodząca dostawa prętów i płyt aluminiowych 6061 podlega kontroliSpektrometria fluorescencji promieni X- (XRF).analiza mająca na celu weryfikację pierwiastków stopowych (Mg, Si, Cu, Cr) przed wprowadzeniem surowca na stan magazynowy.
2. Certyfikat testu młyna (MTC) Identyfikowalność:Wszystkie surowce pochodzą bezpośrednio od producentów podstawowych pierwszego poziomu (np. Chalco, Alcoa) w całościPL 10204 3.1 Dokumentacja MTCpowiązane z numerami partii ciepła.
3. Pełne możliwości kontroli CMM:Wykorzystanie współrzędnościowych maszyn pomiarowych Zeissa (CMM) ze sterowaniem-temperaturowym pozwala uzyskać niepewność pomiaru sięgającą0.8 µm + L/400, sprawdzanie złożonych objaśnień dotyczących wymiarowania geometrycznego i tolerancji (GD&T).
4. Mgła solna i grubość powłoki QA:Części anodowane poddawane są testom grubości powłoki za pomocą przyrządów-wirowych i okresowym testom korozji w mgle solnejASTM B117.
Lista kontrolna inżynierii zakupów
Precyzjaobróbka CNC aluminium 6061wymaga zarządzania wyborem stanu materiału, wewnętrznymi profilami naprężeń szczątkowych, parametrami obróbki i stosami wymiarowymi-po obróbce.
Lista kontrolna przed-inżynierią zamówień publicznych
Przed przesłaniem modeli 3D CAD i rysunków technicznych 2D do wyceny należy sprawdzić następujące parametry:
Specyfikacja materiału:Czy rysunek jest wyraźnie oznaczony jako6061-T651do dużych płyt kieszeniowych/frezujących, aby zapobiec wypaczeniu?
Tolerancje-powłoki wstępnej:Czy krytyczne średnice otworów i elementy gwintu zostały skompensowane w związku z-rozrostem po anodowaniu (twarda powłoka typu II i typu III)?
Głębokie ubytki i ślepe otwory:Czy ślepe otwory gwintowane są wyposażone w luz na głębokości wiercenia, aby zapobiec wykwitom kwasu uwięzionego podczas anodowania?
Promień naroża DFM:Czy zaprojektowano promienie naroży wewnętrznych większe lub równe 1,15×promień frezu, aby uniknąć zwalniania narzędzia i drgań?
Limity grubości ścianki:Czy w miarę możliwości geometrię ścian utrzymuje się powyżej 1,0 mm, aby uniknąć defektów wibracyjnych-cienkich ścian?
Wybór wątku:Czy gwinty-o dużym obciążeniu lub często-dopasowane są zalecane z wkładkami STI Helicoil, a nie z gwintowaniem bezpośrednim?

Często zadawane pytania
01.Dlaczego moje części aluminiowe 6061-T6 wypaczają się podczas ciężkiego wycinania kieszeni CNC?
02.Jak skompensować tolerancje obróbki CNC w przypadku anodowania w twardej powłoce typu III?
03.Jak mogę zapobiec zdzieraniu się gwintów w miękkich elementach z aluminium 6061?
04.Co powoduje niedopasowanie kolorów w różnych partiach anodowanych części z aluminium 6061?
05.Jak zapobiec-narastaniu się krawędzi (BUE) i lepkim wiórom podczas-szybkiego frezowania 6061?
06.Jaka jest najskuteczniejsza zmiana DFM w celu obniżenia kosztów obróbki aluminium 6061?