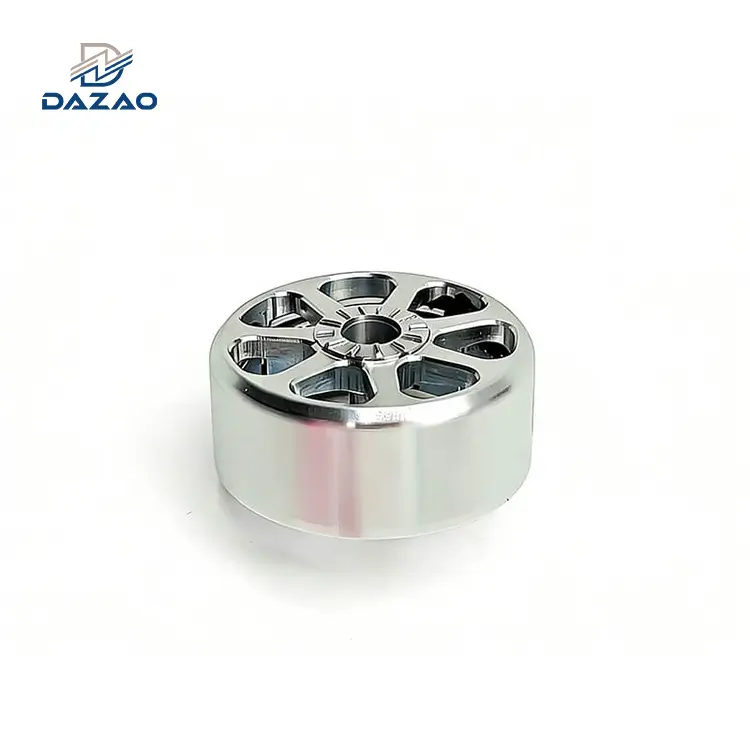
Zaopatrzenie się w blistry i wirniki lotnicze i kosmiczne stanowi poważną przeszkodę techniczną dla menedżerów łańcucha dostaw. Wysokie wskaźniki braków i chroniczne opóźnienia w realizacji zamówień to standardowe skutki, gdy dostawcom brakuje umiejętności w zakresie inżynierii konstrukcyjnej.
Szybki przegląd forów inżynieryjnych ujawnia surową rzeczywistość produkcji wirników. Sekcje komentarzy często opisują dokładnie te same awarie mechaniczne: poważne ślady drgań na krawędziach ostrza, zakłócenia chwytu narzędzia głęboko w kanałach przepływowych i katastrofalne w skutkach pękanie frezu walcowo-czołowego podczas skrawania nadstopów. Zasadniczy konflikt jest oczywisty. Inżynierowie pracujący na podłodze walczą z agresywnymi ostrzeżeniami oprogramowania CAM i nadmiernymi wibracjami wrzeciona, podczas gdy dyrektorzy ds. zaopatrzenia stają w obliczu ryzyka finansowego związanego z przekroczeniem terminów dostaw.
Aby rozwiązać te wąskie gardła w łańcuchu dostaw, Xiamen Dazao Machinery wykorzystuje swoją wiedzęObiekt posiadający certyfikaty ISO9001:2015 i IATF16949:2016w Chinach, aby wdrożyć rygorystyczne strategie produkcyjne-w{1}}jednym miejscu. Koncentrując się naWirnik 5-osiowy do obróbki CNCprzepływy pracy, zapewniamy przewidywalność w projektach zaopatrzeniowych-o wysokim ryzyku.
Pokonanie układania tolerancji w złożonych częściach lotniczych
Tradycyjne 3-osiowe lub 3+2-osiowe centra obróbcze stale zawodzą podczas obróbkizłożone części lotnicze. Wirniki charakteryzują się ekstremalnymi podcięciami, nakładającą się geometrią łopatek i skręconymi kanałami aerodynamicznymi. Korzystanie z konwencjonalnego sprzętu wymaga od operatorów wielokrotnego fizycznego odblokowywania, zmiany położenia i-ponownego zaciskania kęsa, aby uzyskać dostęp do różnych kątów. Każda ręczna konfiguracja wprowadza mikroskopijne błędy w wyrównaniu. Przy trzeciej konfiguracji układanie tolerancji często przekracza rygorystyczne±0,005 mmpróg wymagany w przypadku elementów obrotowych w przemyśle lotniczym, co skutkuje natychmiastowym odrzuceniem części.

Podstawowe rozwiązanie inżynieryjne polega na ciągłej swobodzie przestrzennej. Prawdziwa konfiguracja 5-osiowa działa na standardowych osiach liniowych X, Y i Z, jednocześnie manipulując dwiema osiami obrotowymi, A i C. Ta synchronizacja kinetyczna zapewnia całkowitą swobodę ścieżki narzędzia.
Podstawowykorzyści związane z obróbką wieloosiową-skupić się całkowicie na stabilności wymiarowej. Dzięki pojedynczej operacji mocowania maszyna ma dostęp do pięciu stron przedmiotu obrabianego. Metodologia ta całkowicie eliminuje układanie tolerancji. Geometryczna koncentryczność pomiędzy centralnym otworem a zewnętrznymi profilami łopatek pozostaje idealnie wyrównana, gwarantując zrównoważoną dynamikę obrotową przy wysokich obrotach roboczych.
Korzyści z-obróbki wieloosiowej: ujawnienie 3 ukrytych zagrożeń produkcyjnych
Większość producentów części niestandardowych podczas ofert sprzedaży koncentruje się głównie na prędkościach wrzeciona i prędkościach posuwu szybkiego. Doświadczeni nabywcy rozumieją, że sam sprzęt nie gwarantuje zgodności pierwszego artykułu. Pomyślna obróbka wirnika dla przemysłu lotniczego zależy od trzech wysoce technicznych czynników, których wielu dostawców celowo unika omawiania.
1. Symulacja kolizji CAM (niewidzialny podatek od awarii)
Zespoły zaopatrzeniowe często porównują stawki godzinowe za maszyny, nie oceniając niestandardowego dostawcy lub fabryki pod kątem możliwości oprogramowania. W przypadku skomplikowanych elementów obrotowych 90 procent ryzyka projektowego występuje, zanim wrzeciono się obróci.
Złożone powierzchnie przestrzenne stwarzają ogromne ryzyko kolizji pomiędzy uchwytem narzędzia a sąsiadującymi ostrzami. Fabryki, w których brakuje oprogramowania-do symulacji kinematyki wysokiego poziomu, polegają na fizycznych cięciach testowych. To podejście prób-i-błędów jest kosztowneInconel 718LubTytan Ti-6Al-4Vkęsy i niszczy drogie narzędzia. Ten niewidoczny podatek awaryjny niszczy harmonogramy produkcji.
W Xiamen Dazao Machinery obowiązkowa weryfikacja cyfrowego bliźniaka dyktuje nasz przepływ pracy. Nasi inżynierowie uruchamiają 100 procent ścieżek narzędzi CAM w zaawansowanych środowiskach symulacyjnych. Analizujemyzakłócenia wolumetryczne, luz obudowy wrzeciona i praktycznie wydajność usuwania materiału. Rozwiązując cyfrowo kolizje uchwytów narzędziowych, gwarantujemy dokładne wykonanie osi czasu dla rzeczywistej serii produkcyjnej.

2. Cienka-zarządzanie ugięciem i drganiami ścian
Wiele warsztatów mechanicznych twierdzi, że może pracować w 5 osiach, ale dostarcza wirniki z widocznymi drganiami i niespójną grubością ścianek w pobliżu końcówek łopatek.
W miarę jak frezy trzpieniowe wcinają się głębiej w kanały aerodynamiczne, pozostały materiał ostrza staje się niezwykle cienki. Fizyczna siła narzędzia tnącego naciska na metal, powodując mikro-zginanie zwane ugięciem narzędzia. Kiedy narzędzie się cofa, metal odskakuje, co powoduje niedokładność geometryczną i znaczną chropowatość powierzchni.
Nasi inżynierowie mechanicy przeciwdziałają temu problemowi fizycznemu poprzez specyficzną optymalizację ścieżki narzędzia. Wykorzystujemyfrezy trzpieniowe o zmiennej spiralizakłócać rezonans harmoniczny. Ponadto programujemy adaptacyjne prędkości posuwu, które automatycznie zmniejszają się wraz ze zmniejszaniem się grubości ostrza. Ta ciężka interwencja inżynieryjna gwarantuje, że nawet sekcje zMinimalna grubość ścianki 0,5 mmutrzymać klasę lotniczą-Wykończenie powierzchni Ra 0,4 µm, eliminując potrzebę ręcznej pracy na stole, która niszczy oryginalny profil aerodynamiczny.
3. Wąskie gardła metrologiczne CMM na powierzchniach swobodnych-form
Dostawca, który potrafi wyciąć skomplikowany kształt, jest bezużyteczny, jeśli nie może naukowo udowodnić jego dokładności wymiarowej. Wielu konkurentów podkreśla wielkość obróbki, ale podaje ogólne dane z kontroli. Standardowe suwmiarki i wysokościomierze nie mogą mierzyć skręconych powierzchni przestrzennych 3D. Bez bardzo dokładnej weryfikacji zespoły zakupowe nie mogą przejść rygorystycznych audytów jakości w przemyśle lotniczym.

Xiamen Dazao Machinery zamyka tę pętlę, integrując-sondowanie maszynowe z dużą-precyzyjnościąSkanowanie współrzędnościowej maszyny pomiarowej (CMM).. Przechwytujemy tysiące fizycznych punktów danych na powierzchniach łopatek i nakładamy jedane chmury punktówbezpośrednio względem oryginalnego modelu CAD. Nasi klienci otrzymują pełne mapy odchyleń i raporty z kontroli pierwszej sztuki (FAI), co zapewnia całkowitą pewność inżynieryjną.
Dane produkcyjne: starsza oś 3+2 a prawdziwe frezowanie 5-osiowe
Aby zademonstrować dokładną wartość naszych ram inżynieryjnych, przedstawiamy dane od niedawnego klienta z branży lotniczej i kosmicznej, który przeniósł swój problematyczny łańcuch dostaw do naszego zakładu. Ich dotychczasowy dostawca borykał się z wysokim wskaźnikiem braków i poważnymi opóźnieniami w dostawach przy użyciu starszej konfiguracji osi 3+2.
PrzenieśliśmyAl7075-T6projektu wirnika do naszych w pełni symultanicznych centrów 5-osiowych. Dane operacyjne potwierdzają efektywność ulepszonego przepływu pracy.
|
Metryka produkcji |
Starszy dostawca 3+2 osi |
Dazao Jednoczesny proces 5-osiowy |
|
Ustawienia uchwytów roboczych |
4 Konfiguracje |
1 konfiguracja (wykonana-w-jednym) |
|
Czas cyklu obróbki |
4,8 godziny |
2,8 godziny (-41%) |
|
Wskaźnik wydajności produkcji |
58% |
99.6% |
|
Cienkie-wykończenie powierzchni ścian |
Ra 1,6 µm (obecne drgania) |
Ra 0,4 µm (stabilny i gładki) |
|
Wyjście metrologiczne |
Podstawowe wymiary 2D |
Porównanie CAD chmury punktów 3D |
Praktyczne porady dotyczące zaopatrzenia dla dyrektorów łańcucha dostaw
Zamawianie złożonych komponentów obrotowych wymaga ścisłej oceny systemów inżynieryjnych, zarządzania narzędziami i protokołów kontroli jakości. Poleganie wyłącznie na specyfikacjach sprzętu naraża projekt na poważne ryzyko.
Przed złożeniem kolejnego zamówienia na niestandardowe wirniki zażądaj dokładnych odpowiedzi technicznych od potencjalnego producenta w Chinach lub na całym świecie. Poproś ich o udokumentowanie protokołów sprawdzania zakłóceń CAM. Zapytaj o strategię dotyczącą szybkości posuwu w przypadku deformacji-cienkich ścian. Wymagaj dowodu skanowania chmury punktów CMM dla powierzchni przestrzennych.

Prześlij swój plik CAD, aby uzyskać natychmiastową wycenę online i opinię DFM
Często zadawane pytania
01.Jak zapobiec powstawaniu drgań na-łopatkach wirnika o cienkich ściankach?
02.Jak uniknąć kolizji uchwytu narzędzia podczas frezowania głębokich kanałów aerodynamicznych?
03.Dlaczego frezy palcowe często pękają podczas obróbki wirników ze stali Inconel 718?
04.W jaki sposób frezowanie w 5 osiach z pojedynczą-ustawieniami skraca czas realizacji projektów lotniczych?
05.Czy 5-osiowe maszyny CNC mogą osiągnąć wykończenie Ra 0,4 bez ręcznego polerowania?
06.Jak zweryfikować geometrię CAD skręconych łopatek wirnika?